磨床的工具系统
砂轮尺寸的写法与形状编号,普通砂轮(例 WA60K8V)和超硬磨料砂轮的标记代号的读法,法兰的规定,最高使用线速度,试运转等安全规定(磨床等构造规格、劳动安全卫生规则)。
打印自 Kezuriba(kezuriba.net/zh/tooling/grinder/)
▸尺寸的表示方法
- 普通产品
- 按外径(D)×厚度(T)×孔径(H)mm 的顺序。例 305×25×76.2,205×19×25.4[1][2][3]1 号、2 号以外需要详细尺寸或图纸(则武 Noritake)
- 超硬磨料砂轮
- 在外径×厚度×孔径之外加上磨料层的厚度(例 200×15×50.8×3)[3][4]
- 标准
- —公开资料中未能确认JIS R 6211、ISO 525 的正文和概要因获取 JSA、ISO 的资料失败而未能确认。数值取自厂家资料
▸形状编号
▸超硬磨料砂轮的形状
金刚石、CBN 砂轮用 1A1 这样的形状类型代号表示基体和磨料层的形状[3]单一资料·仅供参考
▸边缘形状
▸普通砂轮的标记
- 排列顺序
- 磨料(磨材)、粒度、硬度、组织、结合剂、细分代号(厂家自有)、最高使用线速度[1][2][3]
- 示例(按厂家)
- 示例的读法
- WA60K8V=白刚玉磨料·粒度 60·硬度 K·组织 8·陶瓷结合剂[1][3]
- 磨料
- 粒度
- 硬度(结合度)
- A(软)–Z(硬)的字母[1][2][3]
- 组织
- 偏置砂轮不标注组织(New Resiston)
- 结合剂
- 细分代号
- 结合剂之后的细分代号是各厂家自有的[2][3]
▸超硬磨料砂轮的标记
- 排列顺序
- 磨料、粒度、硬度、浓度、结合剂[3][4]
- 示例(按厂家)
- 磨料(按厂家)
- 硬度(按厂家)
- A(软)–R(硬)[3]
- 浓度
- 浓度 100=磨粒率 25 vol%(浓度÷4=磨粒率)[5]单一资料·仅供参考
- 浓度(按厂家)
- 标注示例:125(低)–200(高)[3]
- 结合剂(按厂家)
- JIS 的注记
- JIS 中树脂结合剂的代号为 B,但厂家多标注自己的结合剂名称(例 BDH)[4]单一资料·仅供参考
- 定义
- JIS B 4131 将主要在金属基体的外周或端面带有磨料层的称为“wheel”(超硬磨料砂轮),与 JIS R 6210、R 6212 规定的磨削砂轮相区别[6]单一资料·仅供参考
- 浓度 100 的定义
- —公开资料中未能确认“4.4 ct/cm³=浓度 100”出现在搜索摘要中,但在已获取的厂家资料正文中未能确认
▸法兰
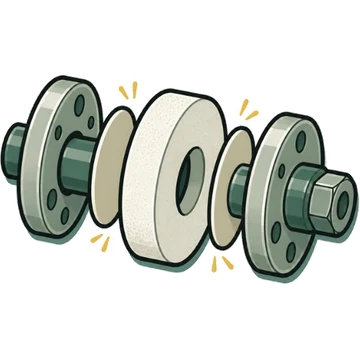
- 一般
- 在磨床上安装磨削砂轮时,要使用符合构造规格的法兰(环形、盘形的垫板,带螺母的砂轮,扇形磨块,带轴砂轮,精密内圆磨用平行砂轮等可使用其他安装件)[7]单一资料·仅供参考
- 材质
- 须使用抗拉强度相当于灰铸铁件(JIS G 5501-1956 的 2 种)以上的材料,且不得变形[7]单一资料·仅供参考
- 两侧尺寸相同
- 固定侧与活动侧的直径、接触宽度应相等[7][8][1]
- 固定侧
- 固定侧法兰用键、螺钉、热装、压入等方式固定在砂轮轴上,紧固螺钉的螺纹方向应使其随旋转越转越紧[7]单一资料·仅供参考
- 直形法兰
- 套筒、适配器法兰
- 安全法兰
- 平行砂轮 砂轮直径的 2/3 以上
- 双锥 1/2 以上
- 让位 1.5 mm 以上
- 接触宽度 法兰直径的 1/6 以上
- 锥面的接触 双锥用的接触面须有 1/16 以上的坡度
- 衬纸(blotter)
- 使用砂轮的标签(纸制衬垫),标签须大于法兰直径。平行砂轮用安全法兰则使用橡胶制标签[7][1][8]
▸最高使用线速度
- 定义
- 可安全使用砂轮的线速度上限(m/s)。不得超过此值使用[10][1][9][2]
- 普通使用线速度的限度(m/s)
- 项目
- 砂轮 平行砂轮(无增强、一般用)
- 无机类 33
- 有机类 50
- 砂轮 平行砂轮(无增强、超重负荷磨削用)
- 无机类 —
- 有机类 63
- 砂轮 平行砂轮(螺纹磨削、槽磨削用)
- 无机类 63
- 有机类 63
- 砂轮 平行砂轮(曲轴、凸轮轴磨削用)
- 无机类 45
- 有机类 50
- 砂轮 平行砂轮(增强,D≤100 且 T≤25)
- 无机类 —
- 有机类 80
- 砂轮 平行砂轮(增强,100<D≤205 且 T≤13)
- 无机类 —
- 有机类 72
- 砂轮 单面锥形、双面锥形、单面凹、双面凹、安全型、碟形、锯用碟形
- 无机类 33
- 有机类 50
- 砂轮 环形砂轮
- 无机类 30
- 有机类 35
- 砂轮 直杯形、锥杯形
- 无机类 30
- 有机类 40
- 砂轮 盘形
- 无机类 33
- 有机类 45
- 砂轮 偏置形(D≤230、T≤10,无增强/增强)
- 无机类 —
- 有机类 57/72
- 砂轮 切割砂轮(无增强/增强)
- 无机类 —
- 有机类 63/80
- 项目
- 进口砂轮的换算
- 8500 45
- 9500 50
- 12000 60
- 16000 80
- 20000 100
- 6500 ft/min 33
- 按线速度划分的尺寸限度
- 普通速度以外、45 m/s 以下(平行砂轮等) D≤1065,孔径 H≤0.6D
- 45〜60 m/s D≦1065、H≦0.5D
- 60–80 m/s(平行、偏置、切割等) D≤760(切割为 1500),H≤0.33D
- 80〜100 m/s D≤760(切割为 1500),H≤0.2D
- 普通速度 H≦0.7D
- 旋转试验
- 直径 100 mm 以上的砂轮,按批次以最高使用线速度的 1.5 倍进行旋转试验[7]单一资料·仅供参考
- 色带(按厂家)
- 高速砂轮的色带:45 m/s 以下=蓝,45–60=黄,超过 60=红(宽约 20 mm)[9]
- 标示义务
- 砂轮上须标示制造商名称、结合剂种类、最高使用线速度(直径不足 75 mm 的,可按最小包装单位标示)[7]单一资料·仅供参考
▸使用时的规定
- 试运转
- 开始作业前试运转 1 分钟以上,更换砂轮后试运转 3 分钟以上[10][8]
- 侧面的使用
- 除以使用侧面为目的的砂轮外,不得使用侧面[10][9]
- 防护罩
- 旋转中的砂轮可能造成危险时,须设置防护罩(直径不足 50 mm 的除外)[10]单一资料·仅供参考
- 工件托架
- 台式、落地式磨床须能将工件托架与砂轮圆周面的间隙调整到 3 mm 以下。防护罩与圆周面的间隙须能调整到 10 mm 以下[7]单一资料·仅供参考
- 使用限度(按厂家)
- 平行砂轮以从法兰露出部分的 1/10 为使用极限的参考,凹形砂轮以除去凹入部分后的 1/5 为参考[9]
- 孔径公差(按厂家)
- 机械磨削用的孔径允许偏差:1.6≤H≤50 为 +0.16/0,50<H≤80 为 +0.19/0,80<H≤180 为 +0.25/0 …(轴侧为 f7 以上时)[9]
▸机床侧的安装
📚参考资料
未标注的数值,是在两份以上不同发行方的资料中一致的值。各厂家数值不同的,不强行定为一个,而是并列给出。
- Noritake Co., Limited(则武)“通用品 Resipro / Bitopro 综合样本 vol1.2(技术资料:磨削砂轮的标记方法、概要、最高使用线速度)”
- New Resiston Corporation“砂轮基础知识 Ⅵ ~砂轮的标记~”
- Kure Grinding Wheel Co., Ltd.“砂轮基础知识:规格标记”
- Tokyo Diamond Tools Mfg. Co., Ltd.“什么是金刚石砂轮?(砂轮规格标记示例)”
- Noritake Co., Limited(则武)“NORITAKE TECHNICAL JOURNAL 技术讲座‘深入了解砂轮的结构(组织与浓度)’”
- A.L.M.T. Corp.“金刚石工具、CBN 工具基础知识<磨削砂轮篇>”
- 日本厚生劳动省“磨床等构造规格(1971 年劳动省告示第 8 号,共 3 页)”
- Kure Grinding Wheel Co., Ltd.“磨削砂轮的使用与注意事项”
- Kure Grinding Wheel Co., Ltd.“安全操作与事故预防”
- e-Gov 法令检索(日本数字厅)“劳动安全卫生规则 第 117–120 条(磨削砂轮)”
- Nagase Integrex Co., Ltd.“精密平面磨床 SGW/M SERIES 规格”