 英和

研削盤のツーリング
砥石の寸法の書き方と形状番号、一般砥石(例 WA60K8V)と超砥粒ホイールの表示記号の読み方、フランジの決まり、最高使用周速度、試運転などの安全の決まり(研削盤等構造規格・安衛則)。
ケズリバ(kezuriba.net)/tooling/grinder/ より印刷
▸寸法の表し方
- 一般品
- 外径(D)×厚さ(T)×穴径(H)mm の順。例 305×25×76.2、205×19×25.4[1][2][3]1号・2号以外は細部寸法か図面が必要(ノリタケ)
- 超砥粒ホイール
- 外径×厚さ×穴径に砥粒層の厚さを加える(例 200×15×50.8×3)[3][4]
- 規格
- —公開資料で確認できずJIS R 6211・ISO 525 の本文・概要は JSA・ISO の取得に失敗し確認できず。値はメーカー資料から
▸形状番号
▸超砥粒ホイールの形状
ダイヤ・CBN ホイールは 1A1 のような形状タイプ記号で台金と砥粒層の形を表す[3]資料1件・参考
▸縁形
▸一般砥石の表示
- 並び順
- 砥粒(砥材)、粒度、結合度、組織、結合剤、細分記号(メーカー独自)、最高使用周速度[1][2][3]
- 例(メーカー別)
- 例の読み方
- WA60K8V=白色アルミナ砥粒・粒度60・結合度K・組織8・ビトリファイド結合剤[1][3]
- 砥材
- 粒度
- 結合度
- A(軟)〜Z(硬)のアルファベット[1][2][3]
- 組織
- オフセット砥石では組織を表記しない(ニューレジストン)
- 結合剤
- 細分記号
- 結合剤の後ろの細分記号はメーカー独自[2][3]
▸超砥粒ホイールの表示
- 並び順
- 砥粒、粒度、結合度、集中度、結合剤[3][4]
- 例(メーカー別)
- 砥材(メーカー別)
- 結合度(メーカー別)
- A(軟)〜R(硬)[3]
- 集中度
- 集中度100=砥粒率25 vol%(集中度÷4=砥粒率)[5]資料1件・参考
- 集中度(メーカー別)
- 125(低)〜200(高)の表示例[3]
- 結合剤(メーカー別)
- JIS の注記
- JIS ではレジンボンドの記号は B だが、メーカーは独自のボンド名(例 BDH)を表示することが多い[4]資料1件・参考
- 定義
- JIS B 4131 では、主に金属台金の外周または端面に砥粒層をもつものを『ホイール』と呼び、JIS R 6210・R 6212 の研削といしと区別する[6]資料1件・参考
- 集中度 100 の定義
- —公開資料で確認できず『4.4 ct/cm³=集中度100』は検索要約に出たが、取得したメーカー資料の本文では確認できなかった
▸フランジ
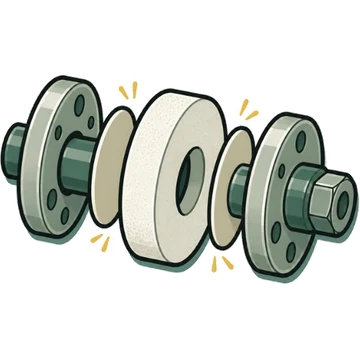
- 一般
- 研削盤に研削といしを取り付けるときは構造規格に適合したフランジを使う(リング形・ジスク形の台板、ナット付きといし、セグメント、軸付き、精密内面研削の平形といし等は別の取付け具でよい)[7]資料1件・参考
- 材質
- ねずみ鋳鉄品(JIS G 5501-1956 の2種)相当以上の引張強さの材料で、変形しないこと[7]資料1件・参考
- 両側を同じ寸法に
- 固定側と移動側で直径・接触幅を等しくする[7][8][1]
- 固定側
- 固定側フランジはキー・ねじ・焼ばめ・圧入等でといし軸に固定し、締付けねじはしまり勝手にする[7]資料1件・参考
- ストレートフランジ
- スリーブ・アダプタフランジ
- 安全フランジ
- 平形 といし直径の 2/3 以上
- ダブルテーパ 1/2 以上
- 逃げ 1.5 mm 以上
- 接触幅 フランジ直径の 1/6 以上
- テーパの当たり 両テーパ用は接触面に 1/16 以上のこう配
- 吸取紙(ブロッタ)
- といしのラベル(紙製パッキン)を使い、ラベルはフランジ径より大きいものを使う。平形用セーフティフランジではゴム製ラベル[7][1][8]
▸最高使用周速度
- 定義
- といしを安全に使える周速度の上限(m/s)。これを超えて使用してはならない[10][1][9][2]
- 普通使用周速度の限度(m/s)
- 項目
- 砥石 平形(補強なし・一般用)
- 無機質 33
- 有機質 50
- 砥石 平形(補強なし・超重研削用)
- 無機質 —
- 有機質 63
- 砥石 平形(ねじ研削・みぞ研削用)
- 無機質 63
- 有機質 63
- 砥石 平形(クランク軸・カム軸研削用)
- 無機質 45
- 有機質 50
- 砥石 平形(補強・D≦100 かつ T≦25)
- 無機質 —
- 有機質 80
- 砥石 平形(補強・100<D≦205 かつ T≦13)
- 無機質 —
- 有機質 72
- 砥石 片テーパ・両テーパ・片へこみ・両へこみ・セーフティ・皿・のこ用皿
- 無機質 33
- 有機質 50
- 砥石 リング形
- 無機質 30
- 有機質 35
- 砥石 ストレートカップ・テーパカップ
- 無機質 30
- 有機質 40
- 砥石 ジスク形
- 無機質 33
- 有機質 45
- 砥石 オフセット形(D≦230・T≦10、補強なし/補強)
- 無機質 —
- 有機質 57/72
- 砥石 切断といし(補強なし/補強)
- 無機質 —
- 有機質 63/80
- 項目
- 輸入品の換算
- 8500 45
- 9500 50
- 12000 60
- 16000 80
- 20000 100
- 6500 ft/min 33
- 周速度ごとの寸法の限度
- 普通速度以外・45 m/s 以下(平形など) D≦1065、穴径 H≦0.6D
- 45〜60 m/s D≦1065、H≦0.5D
- 60〜80 m/s(平形・オフセット・切断等) D≦760(切断は1500)、H≦0.33D
- 80〜100 m/s D≦760(切断は1500)、H≦0.2D
- 普通速度 H≦0.7D
- 回転試験
- 直径100 mm 以上のといしはロットごとに最高使用周速度の 1.5 倍で回転試験[7]資料1件・参考
- 色帯(メーカー別)
- 高速度といしの色帯:45 m/s 以下=青、45〜60=黄、60 超=赤(幅20 mm 程度)[9]
- 表示の義務
- といしには製造者名・結合剤の種類・最高使用周速度を表示(直径75 mm 未満は最小包装単位ごとでよい)[7]資料1件・参考
▸使うときの決まり
- 試運転
- 作業開始前に1分以上、といしを取り替えたときは3分以上の試運転[10][8]
- 側面の使用
- 側面使用を目的とするといし以外は側面を使ってはならない[10][9]
- 覆い
- 回転中のといしが危険を及ぼすおそれがあるときは覆いを設ける(直径50 mm 未満は除く)[10]資料1件・参考
- ワークレスト
- 卓上・床上用研削盤はワークレストと周面のすき間を3 mm 以下に調整できること。覆いと周面のすき間は10 mm 以下に調整できること[7]資料1件・参考
- 使用の限度(メーカー別)
- 平形はフランジから出ている部分の 1/10、へこみ形はへこみを除いた部分の 1/5 までが使用限界の目安[9]
- 穴径の公差(メーカー別)
- 機械研削用の穴径許容差:1.6≦H≦50 は +0.16/0、50<H≦80 は +0.19/0、80<H≦180 は +0.25/0 …(軸側が f7 以上の場合)[9]
▸機械側の取付
📚出典
印のない値は、別々の発行元の資料 2 つ以上で一致したものです。メーカーで違う値は1つに決めずに並べています。
- ノリタケ株式会社「汎用品 レジプロ・ビトプロ総合カタログ vol1.2(技術資料:研削砥石の表示方法・概要・最高使用周速度)」
- ニューレジストン株式会社「砥石の基礎知識Ⅵ〜砥石の表示について〜」
- クレトイシ株式会社「砥石の基礎知識:仕様表示」
- 株式会社東京ダイヤモンド工具製作所「ダイヤモンドホイールとは?(ホイール仕様表示例)」
- ノリタケ株式会社「NORITAKE TECHNICAL JOURNAL 技術講座「よくわかる砥石の構造(組織と集中度)」」
- 株式会社アライドマテリアル「ダイヤモンド工具・CBN工具の基礎知識<研削ホイール編>」
- 厚生労働省「研削盤等構造規格(昭和46年労働省告示第8号、全3ページ)」
- クレトイシ株式会社「研削砥石の使用と注意点」
- クレトイシ株式会社「安全な取り扱いと災害防止について」
- e-Gov 法令検索(デジタル庁)「労働安全衛生規則 第117〜120条(研削といし)」
- 株式会社ナガセインテグレックス「精密平面研削盤 SGW/M SERIES 仕様」