CAD/CAMCAD/CAM
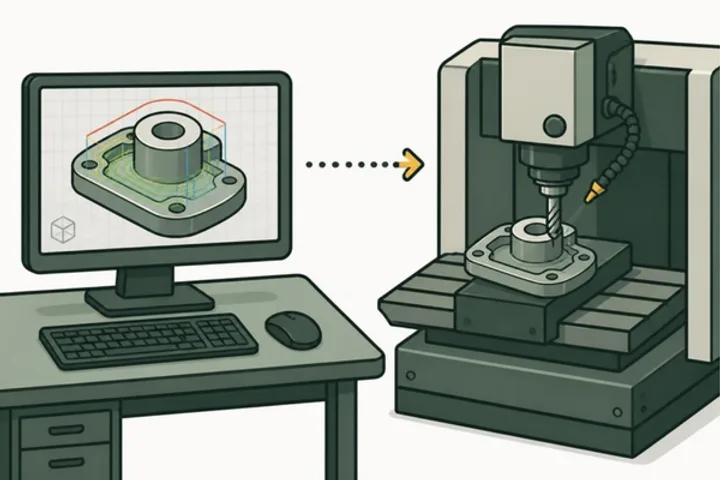
用 CAD 创建形状,用 CAM 制定切削方式(刀具的行进路径),再通过后置处理器生成机床能读取的 NC 程序。本页依据软件厂商和公共机构的公开资料,核实并整理了 CAD、CAM、CAE 的区别,以及从 3D 模型到机床加工的流程。
CAM 的流程共有
8 步。先从
整体开始吧。
⌗CAD、CAM、CAE 的区别
CAM(计算机辅助制造)
Computer-Aided Manufacturing
CAE(计算机辅助工程)
Computer-Aided Engineering
- 用软件模拟产品的性能(强度、热、流动等),以检验设计优劣的工作。分为输入形状、材料、载荷的前处理,计算(求解器),查看结果的后处理 3 个阶段。单一资料·仅供参考[4]
→CAM 流程(从 3D 模型到机床)
◇CAM 的种类
CAD/CAM 的页面
≋
刀具路径的种类
轮廓、型腔、孔、高效粗加工、摆线加工,等高线、平行(扫描线)、沿面、铅笔式清根、残料加工。附摆线槽加工与首次切深参考值的计算。
▤CAD/CAM 软件一览
不分先后列出 25 款产品。可按 CAM/CAD 分类、擅长的加工、提供形式、免费版/试用版筛选。公开价格均附日期。
⇄数据格式
STEP(AP203、AP214、AP242)、IGES、Parasolid、ACIS、DXF、DWG、STL、3MF 各自能传递什么,以及交换时出现的问题。
⌖坐标系、后置处理、DNC
工件坐标系 G54、毛坯与刀具库、仿真的 4 个阶段、后置处理器、DNC 运行、常见失误检查清单。
⟲五轴加工
3+2 与五轴联动的区别、机床构成、刀具中心点控制等 NC 功能、标定、常见失误、五轴计算。
ACAD/CAM 术语(35 个)
| 术语 | 英文 | 分类 | 含义 |
|---|---|---|---|
| CADkyado | Computer-Aided Design | 基础 | 用计算机创建、修改产品的 2D、3D 形状,并整理成图纸等。[1] |
| CAMkyamu | Computer-Aided Manufacturing | 基础 | 用软件生成驱动 CNC 机床的指令(G 代码等)。广义上还包括加工规划、仿真、后置处理。[2][3] |
| CAEshī-ē-ī | Computer-Aided Engineering | 基础 | 用软件模拟产品的性能,用于验证设计或求解问题。[4] |
| 刀具路径(toolpath)tsūrupasu | toolpath / tool path | 基础 | 刀具刃尖(或中心)经过的路线。由 CAM 根据模型、刀具和条件计算得出。[3][21] |
| CL 数据shī-eru-dēta | cutter location data / CL data | 基础 | CAM 输出的、与机床无关的刀具位置数据。通过后置处理器转换为各机床专用的 NC 程序。[25] |
| 后置处理器(后处理)posuto purosessa | post processor / post | 基础 | 把 CAM 的路径数据翻译成特定机床和数控系统格式的 NC 程序的软件。[25][3][26]→ G/M 代码辞典 |
| NC 程序(G 代码)enu-shī-puroguramu | NC program / G-code | 基础 | 数控系统读取的加工指令。CAM 通过后置处理器输出它。[2][3]→ G/M 代码辞典 |
| 加工设置(Setup、Job)settoappu | setup / job | 基础 | 一次装夹中进行的一组加工。包含毛坯、坐标系、所用机床和刀具的信息,加工操作排列在其中。[3][21] |
| 工件坐标系(WCS)wāku zahyōkei | work coordinate system / WCS / workpiece coordinate system | 坐标与装夹 | 根据工件设置的坐标系。CAM 的 WCS 是后处理后 NC 程序坐标的基准,在机床上登记到 G54 等并与之对应。[14][15][16]→ G54〜G59 |
| 机床坐标系kikai zahyōkei | machine coordinate system | 坐标与装夹 | 机床固有的坐标系。工件坐标系的原点,是作为机床坐标系中的位置登记的。[15]→ G53 |
| 毛坯(Stock)sozai | stock | 坐标与装夹 | 切削前材料的形状和大小。输入到 CAM 后可以减少空切动作,也用于跟踪剩余毛坯。[3][30] |
| 刀具库kōgu-raiburari | tool library | 坐标与装夹 | 登记刀具和刀柄的形状、尺寸等的台账。[3][7][9]→ 刀具与刀柄 |
| 2.5 轴加工(2.5D)niten-go-jigen kakō | 2.5-axis machining / 2.5D | 加工的种类 | 把平面形状按设定的深度让 Z 分层逐步下降进行切削的加工。[3][29] |
| 定位五轴(3+2 轴)waridashi go-jiku | 3+2 axis / positional 5-axis | 加工的种类 | 用旋转轴把刀具方向倾斜并锁定,在该姿态下进行三轴加工。[22][12][20] |
| 五轴联动加工dōji gojiku kakō | simultaneous 5-axis machining | 加工的种类 | 让直线三轴与旋转两轴同时运动进行切削的加工。[20][9] |
| 复合加工(车铣复合)fukugō kakō | mill-turn / multitasking | 加工的种类 | 在 1 台机床上进行车削与铣削的加工。需要多个主轴、刀塔的同步。[5][32][9] |
| 等高线加工tōkōsen kakō | contour / Z-level / waterline | 刀具路径 | 按相同高度逐层沿形状轮廓走的路径。适用于陡峭的斜面。[18][20][3] |
| 平行(扫描线)加工sōsasen kakō | parallel / raster | 刀具路径 | 在 XY 上沿平行线往复,让 Z 贴合曲面的路径。适用于平缓的面。[18][20] |
| 沿面加工(Scallop)menzoi kakō | scallop / constant stepover | 刀具路径 | 在曲面上向内偏置,使路径间隔保持一定的路径。[18][20] |
| 铅笔式清根加工penshiru kakō | pencil | 刀具路径 | 沿着角落的小 R 和凹谷,切削前一把刀具没有够到的地方的路径。[18][20] |
| 残料加工(余料清除)nokoshi-kezuri | rest machining | 刀具路径 | 只用小刀具切削前一道工序刀具没有切到的残留部分的路径。[19][20] |
| 高效粗加工(自适应)kōkōritsu ara-kakō | adaptive clearing / high-efficiency milling | 刀具路径 | 通过改变路径间隔,使刀具的切入量保持在一定值以下的粗加工方法。用大切深、以刀具侧刃切削。[17][30] |
| 摆线铣削torokoido kakō | trochoidal milling | 刀具路径 | 一边画小圆一边前进、一点点切除的方法。以较低的切削阻力加工槽和型腔。[35] |
| 侧刃铣削(Swarf)suwāfu kakō | swarf milling | 刀具路径 | 五轴联动时用刀具侧面贴着倾斜的壁进行切削的加工。[20][9] |
| 步距(Stepover)suteppu-ōbā | stepover / pick feed | 条件 | 相邻路径之间的间隔。影响精加工表面刀痕(残留高度)的高度。[18][35][36] |
| 轴向切深 ap、径向切深 aejiku-hōkō kirikomi | axial depth of cut (ap) / radial depth of cut (ae) | 条件 | ap 是刀具沿轴向的切入量,ae 是沿径向的切入量。高效粗加工和摆线铣削取较小的 ae、较大的 ap。[35][17] |
| 机床仿真kikai shimyurēshon | machine simulation | 验证 | 把机床结构也显示在屏幕上,确认刀具、夹具、机床的干涉和行程超限。[9][32][31] |
| 干涉检查kanshō chekku | collision check / interference check | 验证 | 在加工前检查刀具、刀柄是否会碰到工件、夹具、机床。[24][12][23] |
| NC 验证软件enu-shī kenshō sofuto | NC verification software | 验证 | 读取后处理后的 NC 程序本身并再现机床动作的软件(VERICUT、NCVIEW 等)。[23][24] |
| DNC 运行dī-enu-shī unten | DNC / drip feed / remote buffer operation | 传送 | 一边从外部设备传送 NC 数据一边加工的运行方式。用于数控系统存储器放不下的大程序。[27] |
| 中立格式(中间文件)chūritsu keishiki | neutral format | 数据 | 为在不同 CAD、CAM 之间交换形状而使用的通用格式。如 STEP、IGES。[37][38][39] |
| B-rep(边界表示)bī-reppu | boundary representation / B-rep | 数据 | 用包围立体的面、棱线、顶点的连接关系来表示立体的方法。许多 CAD 的内核都使用它。[40][41] |
| 建模内核moderingu kāneru | geometric modeling kernel | 数据 | 负责 CAD 形状计算的核心软件组件。代表例有 Parasolid(Siemens)和 ACIS(Spatial)。[40][41] |
| PMI(产品制造信息)pī-emu-ai | product and manufacturing information / PMI | 数据 | 附加在 3D 模型上的尺寸、公差、基准等信息。有软件能读懂含义的语义 PMI,以及只有外观的图形 PMI。[42][43]→ 制图 |
| STL(三角形网格)esu-tī-eru | STL / triangle mesh | 数据 | 用三角形的集合表示表面的格式。没有单位和颜色的标准。[44] |
📚参考资料
CAD/CAM 页面依据软件厂商的官方页面和帮助、标准团体和公共机构(美国国会图书馆、NIST、ISO)的公开页面以及大学的资料。功能名称和可用的加工因软件和版本而异,请通过您所用软件的帮助进行确认。
- Siemens Digital Industries Software“Computer-aided design (CAD)(术语解说)”
- Siemens Digital Industries Software“Computer-aided manufacturing (CAM)(术语解说)”
- FreeCAD project“CAM Workbench(FreeCAD Documentation)”
- Siemens Digital Industries Software“Computer-aided engineering (CAE)(术语解说)”
- Autodesk“Autodesk Fusion 产品页面(日语,含价格与个人用途说明)”
- Dassault Systèmes(SOLIDWORKS)“SOLIDWORKS CAM”
- PTC「PTC Store: Creo Machining Suite」
- PTC(Onshape)“Onshape CAM Studio”
- Dassault Systèmes“DELMIA Machining - Online Store(方案与价格)”
- OPEN MIND Technologies AG“CAM software(hyperMILL 介绍)”
- SolidCAM“SolidCAM USA 首页”
- Hexagon「WORKNC」
- Autodesk「Inventor LT 2020 Help: About Imported STEP and IGES data (Construction Environment)」
- Autodesk“Fusion Help: Setup tab (milling and cutting) reference(WCS 的设定方法)”
- 三菱电机(Mitsubishi Electric)“The Basics of CNC Machining Programming (for Machining center) e-Learning 教材(PDF)”
- Haas Automation, Inc.“Mill Operator's Manual 8 - Part Setup(在线版)”
- Autodesk“Fusion Help: 3D Adaptive Roughing(旧称 Adaptive Clearing)reference”
- Autodesk「Fusion Help: Scallop Finishing reference」
- Autodesk“Fusion Help: rest machining 的搜索结果(Rest Machining 的说明)”
- C&G Systems“CAM-TOOL”
- Autodesk「Inventor CAM 2020 Help: To Simulate and Post Process the Toolpaths」
- Autodesk“Fusion for Personal Use Changes(Fusion Blog,2020 年的变更公告与 FAQ)”
- CGTech(VERICUT)“About VERICUT”
- Simple Tech Co., Ltd.“Simple Tech 首页(NCVIEW)”
- Czech Technical University in Prague(Acta Polytechnica)“Vavruška P. Creating a Multi-axis Machining Postprocessor(Acta Polytechnica 52(4), 2012)”
- Autodesk「Autodesk Fusion Post Processor Library」
- 熊本大学 工学部技术部“通过远程缓冲器实现 NC 铣床的 DNC 运行(仓田 大,技术部报告 2018 年度)”
- Haas Automation, Inc.“Mill Operator's Manual 11 - Operation(在线版)”
- Siemens Digital Industries Software「NX X Manufacturing Standard」
- Hexagon(ESPRIT)“ESPRIT Milling”
- Autodesk“Autodesk Fusion with PowerMill(日语,价格与购买)”
- GibbsCAM(Sandvik 集团)“GibbsCAM 首页”
- Hexagon(ESPRIT)“ESPRIT Wire EDM”
- CNC Software, LLC(Mastercam)“Sandvik to acquire leading CAM software company CNC Software Inc.(2021-08-25)”
- Sandvik Coromant“Slicing and trochoidal milling(技术信息)”
- Sandvik Coromant“Profile milling(技术信息)”
- 美国国会图书馆(Library of Congress)“STEP-file, ISO 10303-21(Sustainability of Digital Formats, fdd000448)”
- 美国国家标准与技术研究院(NIST)“Initial Graphics Exchange Specifications(收录于 NIST SP 958)”
- University of Victoria(MECH 410 讲义资料)“CAD Data Exchange(10b)”
- Siemens Digital Industries Software「Parasolid」
- Spatial Corp.(Dassault Systèmes)“3D ACIS Modeler”
- 美国国家标准与技术研究院(NIST)“STEP File Analyzer and Viewer”
- ISO“ISO 10303-242:2014 Managed model-based 3D engineering(概要。另有新版 ISO 10303-242:2025)”
- 美国国会图书馆(Library of Congress)“STL (STereoLithography) File Format Family(fdd000504)”