车床工具系统
VDI、BMT 等刀塔的刀具安装,方柄,ISO 5608(外圆车刀刀柄)与 ISO 6261(镗杆)的代号读法,镗杆悬伸量的参考值,卡盘卡爪与主轴端部,车床用夹头,复合加工机床的刀具主轴(HSK-T、Capto)。
打印自 Kezuriba(kezuriba.net/zh/tooling/lathe/)
▸刀塔的刀具安装
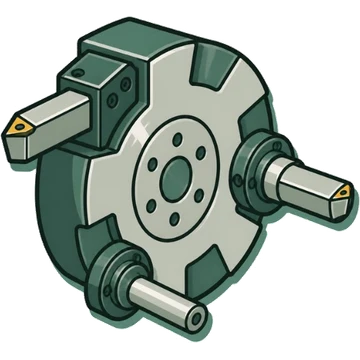
- VDI(DIN 69880 / ISO 10889)
- 名称 VDI(圆柱柄刀柄)
- 标准 ISO 10889-1 规定了圆柱柄与安装孔的互换尺寸、数据载体相关尺寸及交付条件,用于非旋转刀具的机床(主要是车床)。刀塔制造商的资料中将刀具安装座标为“DIN 69880”[1][2]单一资料·仅供参考ISO 10889 与 DIN 69880 属于同一体系,这一点在公开的一手资料中无法直接确认(仅在经销商的商品页中并列标注)。ISO 10889-1:2004 已于 2020 年确认,现行有效
- 紧固 柄部带有锯齿(齿),与刀塔内部的带齿配合件啮合后夹紧。有外周安装和端面安装两种[3][4]
- 找正 安装时需要测量并调整刀柄的直线度,这是其特点(与 BMT 相比的缺点)[4]单一资料·仅供参考
- 柄径
- 项目
- 旋转刀具的连接 旋转刀具的驱动部采用 DIN 1809、DIN 5480、DIN 5482 等因机型而异的标准(与 VDI 柄部是另一回事)[5][6][2]
- 各机床的采用情况
- BMT
- 名称 BMT(Base Mounted Turret)
- 安装 刀柄用 4 个螺栓固定在刀塔端面,由刀塔面上的键定位。被认为刚性高于 VDI,无需找正[4][7]
- 标准化 在公开资料中未能确认 ISO、DIN 等标准编号。刀具制造商按机床制造商、机型分别提供适配刀柄[8][5]单一资料·仅供参考Sandvik 称“每个机床品牌有各自独特的螺栓排布”。另一方面,Eppinger 在自家网站上写“BMT 由 Eppinger 开发,已成为全球标准”,各资料对其标准地位的说法不一。参见 README-2.md
- 已确认的尺寸 BMT40、BMT45、BMT55、BMT60、BMT65[5][6]单一资料·仅供参考BMT45、BMT65 在 WTO 和 Sauter 两处均有记载(这两个相当于 high)。BMT40、55、60 仅见于 WTO 的适配机型一览。BMT75、BMT85 在公开的一手资料中未能确认
- 各机床的采用情况
- NTX 2000-3000 2nd Generation=BMT40 或 BMT60[5]
- Puma 2100 系列=BMT55 或 BMT65,Puma 3100=BMT65,Puma MX1600 ST、TT1300=BMT45,Puma TT2100=BMT55[5]
- VL 2、VT 2=BMT55;VL 6、VT 4-4=BMT65[5]
- Hyperturn 45=BMT45,Hyperturn 65=BMT55,Hyperturn 95/110、Maxxturn 110=BMT65[5]
- GS 200, 250 MSY=BMT65(也有非 BMT 的规格)[5]
- TMX8、TMX10 MY/MYS=BMT65(也有 DIN1809 规格)[5]
- HD2600/3100M=BMT65,SKT160/180TT=BMT55[5]
- QT-Ez 8/10/12 的部分规格=BMT55[5]
- TC 300、TC 600、Microturn=BMT45[5]
- XT-8MY=BMT55[5]
- 发布了 BMT45、BMT65 用工具系统目录[6]
- 螺栓固定式
- 名称 螺栓固定式(将方柄车刀、镗杆直接夹紧在刀塔上的方式)
- 示例 大隈 MULTUS U 的下刀塔(V12 刀塔):外圆车刀 □25 mm,镗杆 ø40 mm[9]单一资料·仅供参考
- 梳齿式刀架 —公开资料中未能确认未找到说明梳齿式刀架的刀具安装标准、尺寸的公开一手资料(因机型而异的规格)
▸方柄
- 名称
- 方柄车刀(外圆刀柄)的柄部截面
- 规格
- □8、□10、□12、□16、□20、□25、□32[10]单一资料·仅供参考三菱综合材料代号表的范围(代号为柄部高度、宽度的 mm 值。08 为 8 mm)。□25 在大隈的目录(外圆车刀 25×25)中也得到确认。京瓷标注柄部高度、宽度以 mm 数字表示(T2-016)。□40 及以上的处理未能确认
▸外圆车刀刀柄代号(ISO 5608)
- 标准
- ISO 5608:2012 规定了可转位刀片用车削和仿形刀柄及刀夹的代号(1995 年版已作废)[11]单一资料·仅供参考
- 示例
- PCLNR 2525M12
- 各位含义
- M 的含义因制造商而异。参见 README-2.md
- 三菱综合材料:X=特殊形状[10]
- N 的角度,三菱为 62.5°,京瓷(似为 63°)两者标注不同
- 京瓷:B=5°,D=15°,P=11°[12]
- 京瓷:A=32, B=40, C=50, G=90, J=110, JX=120, L=140, N=160, S=250, T=300, U=350, V=400, W=450, Y=500, X=特殊。注明因机床侧的限制,有些产品的全长与代号不一致[12]
- 位 8
- 项目 切削刃长度(刀片尺寸)
- 符号 12
- 符号 取决于刀片形状与内切圆的切削刃长度的整数部分(例:80°菱形、内切圆 12.70 mm→12,9.525 mm→09)[10]单一资料·仅供参考
- 示例的读法
- PCLNR 2525M12=杠杆锁紧、80°菱形、主偏角 95°、后角 0°(负型)、右手、柄部 25×25 mm、全长 150 mm、切削刃长度 12(CN□□12□□ 刀片)[10][12]将各位用两家公司的代号表重新解读而得。曾尝试在三菱的网络目录中确认单品尺寸,但被转址到网络目录,无法获取正文
▸镗杆代号(ISO 6261)
- 标准
- ISO 6261 规定了可转位刀片用镗杆(圆柱柄)的代号(概述页为 1995 年版,已作废,现行为 2011 年版)[13]单一资料·仅供参考
- 示例
- S20R-SCLCR09
- 各位含义
- 位 2
- 项目 柄径(mm)
- 符号 20
- 符号 8、10、12、16、20、25、32、40[14]单一资料·仅供参考三菱代号表的范围
- 京瓷:另外记载有 G=90, J=110, L=140, N=160, P=170, W=450, Y=500, X=特殊[15]
- 京瓷:另外记载有 C=上压式,M=双重夹紧,W=楔块锁紧[15]
- 京瓷:另外记载有 J=70°菱形,R=圆形[15]
- F 的角度,三菱为 91°,京瓷为 90°,两者不同
- 京瓷:另外记载有 B=5°,D=15°[15]
- 位 9
- 项目 切削刃长度
- 符号 09
- 符号 取决于刀片形状与内切圆(例:80°菱形 内切圆 9.525 mm→09,12.70 mm→12)[14]单一资料·仅供参考
- 各制造商的书写格式
- 示例的读法
- S20R-SCLCR09=钢柄,直径 20 mm,全长 200 mm,螺钉锁紧,80°菱形,主偏角 95°,后角 7°,右手,切削刃长度 09[14][15]
▸镗杆悬伸量
- Sandvik Coromant:
- 车削
- 钢柄 4×D
- 硬质合金柄 6×D
- 防振(钢) 10×D
- 防振(硬质合金加强) 14×D
- 切槽
- 钢柄 3×D
- 硬质合金柄 5×D
- 防振(钢) 5×D
- 防振(硬质合金加强) 7×D
- 车削
- 京瓷:
- 钢柄 3
- 防振杆(钢) 4
- 高性能 5
- 防振杆(高性能) 5.5
- ADbarDamped 6
- 硬质合金柄 7
- KAVdamped 最大 L/D=10(L/D=7 和 10 两种)
- 京瓷(KAV 系列):可换头式,内置防振机构。柄径 ø16~ø40,L/D=7 和 10 两种(最大 L/D=10)[17]
- 三菱综合材料:钢柄在 L/D 超过 4~5 时容易振刀,切深、进给受限[18]
L/D=悬伸量÷柄径。条件和产品因制造商而异,不要定为一个固定值
▸卡盘
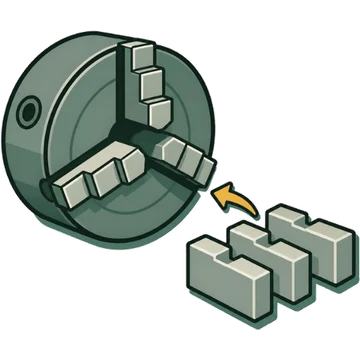
- 卡爪
- 卡爪的锯齿
- 主轴端部
- ISO 部分
- ISO 702-1 圆锥连接(短锥,A 型。相当于 DIN 55026)
- ISO 702-2 凸轮锁式(DIN 55029,相当于 ASA B5.9 的 D1)
- ISO 702-3 卡口式(DIN 55027)
- A1、A2 型 ISO 702-1 的短锥有 A1、A2 型(RÖHM 的主轴端标注 'A1/A2')[26]单一资料·仅供参考
- 尺寸(锥形) 4、5、6、8、11、15[26][9]RÖHM 的 ISO 702-1 卡盘表中的尺寸。在大隈的目录中确认了 JIS A2-6、A2-11
- 尺寸(凸轮锁) 3、4、5、6、8、11、15[26]单一资料·仅供参考RÖHM 的 ISO 702-2(凸轮锁)卡盘表中的尺寸
- 量规直径(Röhm,mm)
- 4 82.62
- 5 104.8
- 6 133.4
- 8 171.4
- 11 235
- 15 330.2
- JIS 在国内的机床目录中,主轴端部标注为“JIS A2-6”这样的形式(大隈 MULTUS U:A2-6,大孔径规格 A2-11)[9]单一资料·仅供参考JIS B 6109 与 ISO 702 的对应关系(等同、修改)因无法连接 JSA 网站而未能确认
- ISO 部分
▸弹簧夹头
- 对应的形式
- 5C
- 16C
- DIN 6343 173E
- DIN 6343 185E
- DIN 6343 Varibore(673 系列)
- Rubberflex
- DC 夹紧头
- DIN 6343 177E
- —公开资料中未能确认未找到明确标注 177E 的公开一手资料
- DIN 6343 的夹持直径
- —公开资料中未能确认173E、185E 的夹持直径范围在制造商官方资料中未能确认(仅见于经销商页面)
- 5C
- 圆形夹持能力 1-1/16" (26.99 mm)
- 六角形夹持能力 29/32" (23.02 mm)
- 方形夹持能力 3/4" (19.05 mm)
- 后端直径 1.250" (31.75 mm)
- 全长 3.281" (83.34 mm)
- 拉紧螺纹 1.238"×20 RH
- 内侧止动螺钉 1.041"×24 RH
- 16C
- 圆形夹持能力 1-5/8" (41.28 mm)
- 全长 4.312" (109.52 mm)
- 拉紧螺纹 1.870"×1.75 mm RH
▸顶尖
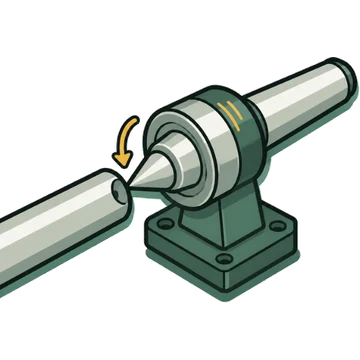
- 种类
- 活动顶尖 活动顶尖
- 固定顶尖 固定顶尖
- 柄部
- 以莫氏锥度柄插入尾座的锥孔。例:大隈 MULTUS U3000/U4000 的内置式尾座为 MT No.4[9]单一资料·仅供参考莫氏锥度的尺寸由另一负责人处理(morse-tapers.json)
▸复合加工机床的刀具主轴
- HSK-T
- 标准 作为 ISO 12164-3:2008 国际标准化的复合加工机床车削用 HSK。与加工中心用 HSK-A(ISO 12164-1)互换[29][30]
- JIS 2013 年制定为 JIS B 6064-3[29]单一资料·仅供参考
- 键的配合
- HSK-A63 键槽与键的间隙 最小 0.15~最大 0.33 mm
- HSK-T63 最小 0.015~最大 0.075 mm
- 联合开发 各资料中的公司数量不一致
- 注意 HSK-T 车削刀柄的颈部粗而短,因此在 HSK-A 规格的复合加工机床上,视 ATC 规格可能无法装夹[29]单一资料·仅供参考
- Capto
- 各机床的采用情况
- KM
- —公开资料中未能确认KM(ISO 26622)的标准内容因 Kennametal 网站拒绝访问而无法确认。采用示例仅确认了马扎克的 KM4X63 选配
- DMG MORI
- —公开资料中未能确认DMG MORI NTX 的刀具主轴规格(Capto C6 / HSK-A63 / HSK-T63)在官方页面正文中未能确认(仅记载于二手机销售网站)
📚参考资料
未标注的数值,是在两份以上不同发行方的资料中一致的值。各厂家数值不同的,不强行定为一个,而是并列给出。
- ISO“ISO 10889-1:2004 Tool holders with cylindrical shank — Part 1(概述)”
- SAUTER Feinmechanik GmbH“Product Information PI 49(盘式刀塔,刀具安装座 DIN 69880)”
- ESA Eppinger GmbH「Fixed tool holders: VDI」
- Hurco Companies, Inc.“Mill-Turn Turret Shootout: VDI vs BMT(官方博客)”
- WTO GmbH“Precision Tool Holders for CNC Turning Centers(适配机型一览)”
- SAUTER Feinmechanik GmbH“Tool holder catalogues(BMT45、BMT65、VDI30、VDI40 的工具系统目录一览)”
- ESA Eppinger GmbH「Fixed tool holders: BMT」
- Sandvik Coromant“Clamping units and driven tool holders(machine-adapted clamping units)”
- Okuma America Corporation“MULTUS U series 目录(MULTUS-U-Series.pdf)”
- 三菱综合材料株式会社“外圆加工 产品指南:代号(ISO 型刀柄)”
- ISO“ISO 5608:2012 Turning and copying tool holders and cartridges for indexable inserts — Designation(概述)”
- 京瓷株式会社“切削工具目录 D 章 外圆(外圆用刀柄的标注方法)”
- ISO“ISO 6261:1995 Boring bars (tool holders with cylindrical shank) for indexable inserts — Designation(概述、已作废版。现行为 2011 年版)”
- 三菱综合材料株式会社“内径加工 产品指南:镗杆的代号/ISO 型镗杆”
- 京瓷株式会社“切削工具目录 F 章 内径(镗杆的标注方法、悬伸量的参考值)”
- Sandvik Coromant“How to use Silent Tools for turning(推荐最大悬伸量表)”
- 京瓷株式会社“KAV 系列 内置防振机构的可换头镗杆(CP486-1)”
- 三菱综合材料株式会社“切削学院:内径加工中镗杆的选择”
- Sandvik Coromant「Silent Tools turning application guide」
- Kitagawa Europe(北川 KITAGAWA 集团)“Standard Jaw SJ10A1T(齿纹 1=1.5mm×60°, 2=3mm×60°)”
- Kitagawa Europe(北川 KITAGAWA 集团)“Standard Jaw SJ08A2(3mm×60 Serrations)”
- RÖHM GmbH“Clamping jaws catalogue 2013(jawfinder)”
- SCHUNK GmbH & Co. KG“ROTA NCK plus 3-jaw power chuck(基础卡爪 1.5mm×60° / 1/16"×90°)”
- ISO“ISO 702-1:2009 Connecting dimensions of spindle noses and work holding chucks — Part 1: Conical connection(概要)”
- ISO“ISO 702-2:2007 … Part 2: Camlock type(概要)”
- RÖHM GmbH“Lathe chucks and Independent chucks(按主轴端 ISO 702-1/-2/-3 分类的型号表)”
- Kitagawa Europe(北川 KITAGAWA 集团)“Collet Chucks(适用夹头:5C、16C、DIN 6343 173E/185E 等)”
- Forkardt Hardinge“Hardinge Workholding Spindle Tooling for Manual & CNC Lathes(2348J,夹头尺寸与夹持能力表)”
- 三菱综合材料株式会社“HSK-T 刀具产品指南”
- 京瓷株式会社“切削刀具样本 N 章 工具系统(多边形锥柄、复合加工机用车削刀具 HSK-T)”
- Sandvik Coromant「How to choose a machine spindle」
- 山崎马扎克株式会社“Multi-Tasking Machines INTEGREX i NEO”