 英和

旋盤のツーリング
VDI・BMT などタレットの工具取付、角シャンク、ISO 5608(外径バイトホルダ)と ISO 6261(ボーリングバー)の記号の読み方、ボーリングバーの突出し量の目安、チャックの爪と主軸端、旋盤用コレット、複合加工機の工具主軸(HSK-T・Capto)。
ケズリバ(kezuriba.net)/tooling/lathe/ より印刷
▸タレットの工具取付
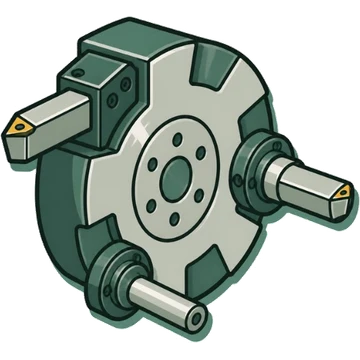
- VDI(DIN 69880 / ISO 10889)
- 名前 VDI(円筒シャンク形ツールホルダ)
- 規格 ISO 10889-1 は円筒シャンクと取付穴の互換寸法・データ媒体関連寸法・受渡し条件を定め、非回転工具の工作機械(主に旋盤)向けとされる。タレットメーカーの資料では工具取付座を「DIN 69880」と表記している[1][2]資料1件・参考ISO 10889 と DIN 69880 が同じ系統であることは公開の一次資料では直接確認できず(販売店の商品ページにのみ併記がある)。ISO 10889-1:2004 は2020年に確認済みで現行
- 締め付け シャンクにセレーション(歯)があり、タレット内部の歯付きの相手部品とかみ合わせて締め付ける。外周取付・端面取付の両方がある[3][4]
- 芯出し 取付時にホルダの真直を測って合わせる作業が必要になるのが特徴(BMT と比べた短所)[4]資料1件・参考
- シャンク径
- 項目
- 回転工具の結合 回転工具の駆動部は DIN 1809・DIN 5480・DIN 5482 など機種ごとに異なる規格が使われる(VDI シャンクと別の話)[5][6][2]
- 機械ごとの採用
- BMT
- 名前 BMT(Base Mounted Turret)
- 取付 ホルダをタレット端面に4本のボルトで固定し、タレット面のキーで位置決めする。VDI より剛性が高いとされ、真直合わせが不要[4][7]
- 規格化 ISO・DIN などの規格番号は公開資料で確認できなかった。工具メーカーは機械メーカー・機種ごとに対応ホルダを用意している[8][5]資料1件・参考Sandvik は「機械ブランドごとに固有のボルトパターン」と説明。一方 Eppinger は「BMT は Eppinger で開発され、世界標準になった」と自社サイトに書いており、規格の位置付けは資料で食い違う。README-2.md 参照
- 確認できたサイズ BMT40、BMT45、BMT55、BMT60、BMT65[5][6]資料1件・参考BMT45・BMT65 は WTO と Sauter の両方に記載(この2つは high 相当)。BMT40・55・60 は WTO の対応機種一覧のみ。BMT75・BMT85 は公開の一次資料で確認できず
- 機械ごとの採用
- NTX 2000-3000 2nd Generation=BMT40 または BMT60[5]
- Puma 2100 系=BMT55 または BMT65、Puma 3100=BMT65、Puma MX1600 ST・TT1300=BMT45、Puma TT2100=BMT55[5]
- VL 2・VT 2=BMT55、VL 6・VT 4-4=BMT65[5]
- Hyperturn 45=BMT45、Hyperturn 65=BMT55、Hyperturn 95/110・Maxxturn 110=BMT65[5]
- GS 200, 250 MSY=BMT65(BMT でない仕様もある)[5]
- TMX8・TMX10 MY/MYS=BMT65(DIN1809 仕様もある)[5]
- HD2600/3100M=BMT65、SKT160/180TT=BMT55[5]
- QT-Ez 8/10/12 の一部仕様=BMT55[5]
- TC 300・TC 600・Microturn=BMT45[5]
- XT-8MY=BMT55[5]
- BMT45・BMT65 用ツーリングカタログを公開[6]
- ボルトオン
- 名前 ボルトオン(角バイト・ボーリングバーをタレットに直接クランプする方式)
- 例 オークマ MULTUS U の下刃物台(V12 タレット):外径バイト □25 mm、ボーリングバー ø40 mm[9]資料1件・参考
- くし刃形 —公開資料で確認できずくし刃形刃物台の工具取付規格・寸法を説明した公開の一次資料は見つからなかった(機種ごとの仕様)
▸角シャンク
- 名前
- 角シャンクバイト(外径ホルダ)のシャンク断面
- サイズ
- □8、□10、□12、□16、□20、□25、□32[10]資料1件・参考三菱マテリアルの呼び記号表の範囲(記号はシャンク高さ・幅の mm 値。08 は 8 mm)。□25 はオークマのカタログ(外径バイト 25×25)でも確認。京セラはシャンク高さ・幅を mm の数字で表示すると記載(T2-016)。□40 以上の扱いは確認できず
▸外径バイトホルダの記号(ISO 5608)
- 規格
- ISO 5608:2012 は刃先交換式インサート用の旋削・倣いホルダとカートリッジの呼び方を定める(1995年版は廃止)[11]資料1件・参考
- 例
- PCLNR 2525M12
- 桁ごとの意味
- M の意味がメーカーで異なる。README-2.md 参照
- 三菱マテリアル:X=特殊形状[10]
- 三菱マテリアル:N=62.5°、Q=105°、Z=特殊[10]
- 京セラ:C=90°、R=75°、U=93°、W=60°、Y=85°。N は表の読み取りで 63° とみられるが、レイアウト上 95° と並んでおり判別できない[12]
- 京セラ:B=5°、D=15°、P=11°[12]
- 京セラ:A=32, B=40, C=50, G=90, J=110, JX=120, L=140, N=160, S=250, T=300, U=350, V=400, W=450, Y=500, X=特殊。機械側の制約で全長と記号が一致しない製品があると注記[12]
- 桁 8
- 項目 切れ刃長さ(インサートの大きさ)
- 記号 12
- 記号 インサート形状と内接円から決まる切れ刃長さの整数部(例:80°菱形・内接円12.70 mm→12、9.525 mm→09)[10]資料1件・参考
- 例の読み方
- PCLNR 2525M12=レバーロック・80°菱形・切込み角95°・逃げ角0°(ネガ)・右勝手・シャンク25×25 mm・全長150 mm・切れ刃長さ12(CN□□12□□ インサート)[10][12]各桁を両社の記号表で読み替えたもの。個別品の寸法は三菱の Web カタログで確認しようとしたが、Web カタログへ転送され本文を取得できなかった
▸ボーリングバーの記号(ISO 6261)
- 規格
- ISO 6261 は刃先交換式インサート用ボーリングバー(円筒シャンク)の呼び方を定める(概要ページは1995年版で廃止、現行は2011年版)[13]資料1件・参考
- 例
- S20R-SCLCR09
- 桁ごとの意味
- 桁 2
- 項目 シャンク径(mm)
- 記号 20
- 記号 8、10、12、16、20、25、32、40[14]資料1件・参考三菱の記号表の範囲
- 京セラ:G=90, J=110, L=140, N=160, P=170, W=450, Y=500, X=特殊 も記載[15]
- 京セラ:C=クランプオン、M=二重クランプ、W=ウェッジロック も記載[15]
- 京セラ:J=70°菱形、R=丸形 も記載[15]
- F の角度が三菱 91°・京セラ 90° で異なる
- 京セラ:B=5°、D=15° も記載[15]
- 桁 9
- 項目 切れ刃長さ
- 記号 09
- 記号 インサート形状と内接円から決まる(例:80°菱形 内接円9.525 mm→09、12.70 mm→12)[14]資料1件・参考
- メーカーごとの書式
- 例の読み方
- S20R-SCLCR09=鋼シャンク・径20 mm・全長200 mm・スクリューオン・80°菱形・切込み角95°・逃げ角7°・右勝手・切れ刃長さ09[14][15]
▸ボーリングバーの突出し量
- Sandvik Coromant:
- 旋削
- 鋼シャンク 4×D
- 超硬シャンク 6×D
- 防振(鋼) 10×D
- 防振(超硬補強) 14×D
- 溝入れ
- 鋼シャンク 3×D
- 超硬シャンク 5×D
- 防振(鋼) 5×D
- 防振(超硬補強) 7×D
- 旋削
- 京セラ:
- 鋼シャンク 3
- 防振バー(鋼) 4
- 高性能 5
- 防振バー(高性能) 5.5
- ADbarDamped 6
- 超硬シャンク 7
- KAVdamped 最大 L/D=10(L/D=7 と 10 の2種)
- 京セラ(KAV シリーズ):ヘッド交換式・防振機構内蔵。シャンク径 ø16〜ø40、L/D=7 と 10 の2種(最大 L/D=10)[17]
- 三菱マテリアル:鋼シャンクは L/D が 4〜5 を超えるとびびりやすく、切込み・送りが制限される[18]
L/D=突出し量÷シャンク径。メーカーごとに条件・製品が違うので1つに決めない
▸チャック
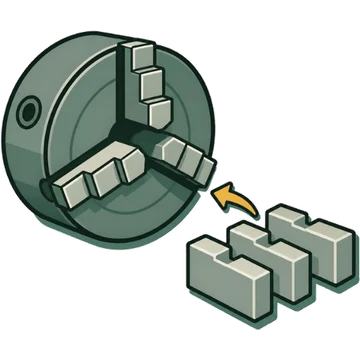
- 爪
- 爪のセレーション
- 主軸端
- ISO の部
- ISO 702-1 円すい接続(短テーパ、A形。DIN 55026 相当)
- ISO 702-2 カムロック形(DIN 55029、ASA B5.9 の D1 相当)
- ISO 702-3 バヨネット形(DIN 55027)
- A1・A2 形 ISO 702-1 の短テーパには A1・A2 形がある(RÖHM の主軸端表記 'A1/A2')[26]資料1件・参考
- サイズ(テーパ形) 4、5、6、8、11、15[26][9]RÖHM の ISO 702-1 チャック表のサイズ。オークマのカタログで JIS A2-6・A2-11 を確認
- サイズ(カムロック) 3、4、5、6、8、11、15[26]資料1件・参考RÖHM の ISO 702-2(カムロック)チャック表のサイズ
- ゲージ径(Röhm、mm)
- 4 82.62
- 5 104.8
- 6 133.4
- 8 171.4
- 11 235
- 15 330.2
- JIS 国内の機械カタログでは主軸端を「JIS A2-6」のように表記(オークマ MULTUS U:A2-6、ビッグボア仕様 A2-11)[9]資料1件・参考JIS B 6109 と ISO 702 の対応関係(一致・修正)は JSA のサイトにつながらず確認できなかった
- ISO の部
▸コレットチャック
- 対応する形
- 5C
- 16C
- DIN 6343 173E
- DIN 6343 185E
- DIN 6343 Varibore(673 系)
- Rubberflex
- DC クランピングヘッド
- DIN 6343 177E
- —公開資料で確認できず177E を明記した公開の一次資料は見つからなかった
- DIN 6343 の把握径
- —公開資料で確認できず173E・185E の把握径範囲をメーカー公式資料で確認できなかった(販売店ページのみ)
- 5C
- 丸の把握能力 1-1/16" (26.99 mm)
- 六角の把握能力 29/32" (23.02 mm)
- 四角の把握能力 3/4" (19.05 mm)
- 背面の径 1.250" (31.75 mm)
- 全長 3.281" (83.34 mm)
- 引きねじ 1.238"×20 RH
- 内側のストップねじ 1.041"×24 RH
- 16C
- 丸の把握能力 1-5/8" (41.28 mm)
- 全長 4.312" (109.52 mm)
- 引きねじ 1.870"×1.75 mm RH
▸センター
- 種類
- 回転センター 回転センター
- 止まりセンター 止まりセンター
- シャンク
- 心押し台のテーパ穴にモールステーパのシャンクで差し込む。例:オークマ MULTUS U3000/U4000 の内蔵形心押し台は MT No.4[9]資料1件・参考モールステーパの寸法は別担当(morse-tapers.json)
▸複合加工機の工具主軸
- HSK-T
- 規格 ISO 12164-3:2008 として国際規格化された複合加工機の旋削用 HSK。マシニングセンタ用 HSK-A(ISO 12164-1)と互換[29][30]
- JIS 2013年に JIS B 6064-3 として制定[29]資料1件・参考
- キーのはめあい
- HSK-A63 キー溝とキーのすきま 最小0.15〜最大0.33 mm
- HSK-T63 最小0.015〜最大0.075 mm
- 共同開発 社数が資料で食い違う
- 注意 HSK-T ターニングホルダは首部が太く短いため、HSK-A 仕様の複合加工機では ATC 仕様によって装着できないことがある[29]資料1件・参考
- Capto
- 規格 Coromant Capto は ISO 26623(京セラは ISO 26623-1 と JIS B 6066-1『2面拘束形ポリゴンテーパシャンク及び主軸端』に準拠したポリゴンテーパシャンクを PSC 互換工具として販売)[31][30]
- サイズ C3〜C10。大型旋盤の長いボーリングバーには C8・C10[31]資料1件・参考
- 京セラ PSC
- PSC32 DCSFMS 32 mm
- PSC40 40 mm
- PSC50 50 mm
- Sandvik の説明 Sandvik は Capto を静止・回転の両方でトルクと曲げ剛性の要求を満たす唯一のカップリングと説明(メーカーの主張)[31]資料1件・参考
- 機械ごとの採用
- KM
- —公開資料で確認できずKM(ISO 26622)の規格内容は Kennametal のサイトがアクセス拒否で確認できず。採用例はマザックの KM4X63 オプションのみ確認
- DMG MORI
- —公開資料で確認できずDMG MORI NTX の工具主軸仕様(Capto C6 / HSK-A63 / HSK-T63)は公式ページ本文で確認できず(中古機販売サイトにのみ記載)
📚出典
印のない値は、別々の発行元の資料 2 つ以上で一致したものです。メーカーで違う値は1つに決めずに並べています。
- ISO「ISO 10889-1:2004 Tool holders with cylindrical shank — Part 1(概要)」
- SAUTER Feinmechanik GmbH「Product Information PI 49(ディスク形タレット、工具取付座 DIN 69880)」
- ESA Eppinger GmbH「Fixed tool holders: VDI」
- Hurco Companies, Inc.「Mill-Turn Turret Shootout: VDI vs BMT(公式ブログ)」
- WTO GmbH「Precision Tool Holders for CNC Turning Centers(対応機種一覧)」
- SAUTER Feinmechanik GmbH「Tool holder catalogues(BMT45・BMT65・VDI30・VDI40 のツーリングカタログ一覧)」
- ESA Eppinger GmbH「Fixed tool holders: BMT」
- Sandvik Coromant「Clamping units and driven tool holders(machine-adapted clamping units)」
- Okuma America Corporation「MULTUS U series カタログ(MULTUS-U-Series.pdf)」
- 三菱マテリアル株式会社「外径加工 製品ガイド:呼び記号(ISO形ホルダ)」
- ISO「ISO 5608:2012 Turning and copying tool holders and cartridges for indexable inserts — Designation(概要)」
- 京セラ株式会社「切削工具カタログ D章 外径(外径用ホルダの表示方法)」
- ISO「ISO 6261:1995 Boring bars (tool holders with cylindrical shank) for indexable inserts — Designation(概要・廃止版。現行は2011年版)」
- 三菱マテリアル株式会社「内径加工 製品ガイド:ボーリングバーの呼び記号/ISO形ボーリングバー」
- 京セラ株式会社「切削工具カタログ F章 内径(ボーリングバーの表示方法・突出し量の目安)」
- Sandvik Coromant「How to use Silent Tools for turning(推奨最大突出し量表)」
- 京セラ株式会社「KAVシリーズ ヘッド交換式防振機構内蔵ボーリングバー(CP486-1)」
- 三菱マテリアル株式会社「切削アカデミー:内径加工におけるボーリングバーの選択」
- Sandvik Coromant「Silent Tools turning application guide」
- Kitagawa Europe(北川鉄工所グループ)「Standard Jaw SJ10A1T(セレーション 1=1.5mm×60°, 2=3mm×60°)」
- Kitagawa Europe(北川鉄工所グループ)「Standard Jaw SJ08A2(3mm×60 Serrations)」
- RÖHM GmbH「Clamping jaws catalogue 2013(jawfinder)」
- SCHUNK GmbH & Co. KG「ROTA NCK plus 3-jaw power chuck(ベースジョー 1.5mm×60° / 1/16"×90°)」
- ISO「ISO 702-1:2009 Connecting dimensions of spindle noses and work holding chucks — Part 1: Conical connection(概要)」
- ISO「ISO 702-2:2007 … Part 2: Camlock type(概要)」
- RÖHM GmbH「Lathe chucks and Independent chucks(主軸端 ISO 702-1/-2/-3 別の品番表)」
- Kitagawa Europe(北川鉄工所グループ)「Collet Chucks(対応コレット:5C・16C・DIN 6343 173E/185E ほか)」
- Forkardt Hardinge「Hardinge Workholding Spindle Tooling for Manual & CNC Lathes(2348J、コレット寸法・把握能力表)」
- 三菱マテリアル株式会社「HSK-T工具 製品ガイド」
- 京セラ株式会社「切削工具カタログ N章 ツーリング(ポリゴンテーパシャンク・複合加工機用旋削工具 HSK-T)」
- Sandvik Coromant「How to choose a machine spindle」
- ヤマザキマザック株式会社「Multi-Tasking Machines INTEGREX i NEO」