打印自 Kezuriba(kezuriba.net/zh/troubles/rolltap-entry-burr/)
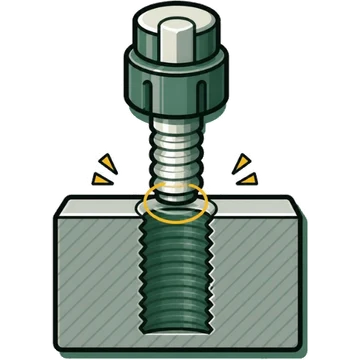
挤压(滚压)丝锥在入口处出现翻边、隆起
丝锥 丝锥
首先检查
- 挤压加工使材料产生塑性变形,材料会向入口一侧隆起
首先尝试的对策
- 在底孔入口处倒角
- 减小倒角角度(例:90°→60°,推荐 60~70°),加大倒角直径(120°时为丝锥外径+2P)
?可能原因
✓对策
装夹
↔同类故障
📚参考资料
本页从刀具厂商的故障排除资料和技术资料中归纳出原因与对策的要点,并用 Kezuriba 的语言重新撰写。两家及以上公司的资料中要点相同的内容,标为“多份资料一致”。
- 欧士机(OSG)“如何抑制挤压丝锥加工时孔入口的毛刺” faq.osg.co.jp
- 弥满和制作所(YAMAWA)“遇到问题时的小窍门 No.170 滚压丝锥加工内螺纹入口毛刺、飞边对策” yamawa.com