极限量规
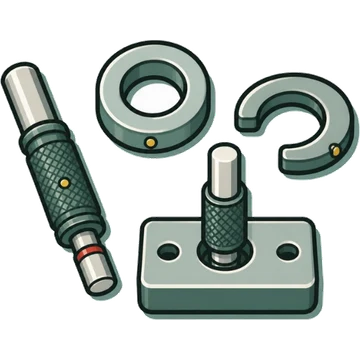
极限光滑量规(塞规、环规、卡规)Plain limit gauge (plug / ring / snap gauge)
别名:极限量规、塞规、Plug gauge、环规、卡规、通止规、GO/NO-GO 量规
≡标准、测量范围、精度
- 标准
- JIS B 7420:1997 极限光滑量规[1][2]
- 测量范围
- —公开资料中未能确认
- 最小显示量、分度值
- 说明 没有刻度,只判定合格与否
- 精度(示值误差、最大允许误差)
- —公开资料中未能确认未核对量规公差的数值表
▦种类
◎各部分名称与作用
| # | 名称 | 英文 | 作用 |
|---|---|---|---|
| 1 | 通端(GO)与止端(NOT GO) | Go side / Not-go side | 成对使用。[2] |
◷刻度读法
- 通端能通过、止端不能通过即为合格[2]
✋使用步骤
打印自 Kezuriba(kezuriba.net/zh/gauges/plain-limit-gauge/)
!常见测量失误与对策
✓保养、存放与检查、校准
保养、存放
- 不要与工件或环规套在一起保管(会造成粘连、生锈)[2]
- 去除灰尘、切屑和指纹,做防锈处理(清洗→指纹中和剂→防锈油,或防锈纸、防锈袋),放在湿度和温度变化小的地方[2]
- 若已磁化则退磁(会吸附铁屑而加速磨损)[2]
检查、校准
- 注意磨损,根据使用频率定期检验。超过磨损极限的量规不得使用[2]
泰勒原则(通端检验整体形状、止端逐点检验的思路)在 OSG 的资料中只出现了名称,未找到其定义的一手资料。
⇄相关器具
📚出处
未作标注的内容,均为两份以上不同发行方的资料所一致的内容。步骤和注意事项依据资料用 Kezuriba 自己的话整理,图为 Kezuriba 绘制。精度数值并非取自 JIS 数表,而是厂商公布的数值。