齿轮加工方法比较
将制造齿轮轮齿的 10 种方法,按适用的齿轮类型、精度、在淬火之前还是之后加工、生产率排列对比。各项目均标注了机床厂商和刀具厂商公开的技术资料、技报作为出处。
▦速查表
| 切齿方法 | 外齿轮 | 内齿轮 | 台阶齿轮 | 斜齿轮 |
|---|---|---|---|---|
| 滚齿 | ○ | × | △ | ○ |
| 插齿(齿轮插齿机、插齿刀) | ○ | ○ | ○ | ○ |
| 强力刮齿(Power Skiving) | ○ | ○ | △ | ○ |
| 剃齿 | ○ | △ | △ | ○ |
| 磨齿(蜗杆砂轮、展成磨齿) | ○ | △ | △ | ○ |
| 磨齿(成形砂轮、成形磨齿) | ○ | ? | ? | ? |
| 拉削(内齿轮、花键) | △ | ○ | △ | △ |
| 齿条刀插齿(齿轮刨齿机) | ○ | ? | ? | ○ |
| 珩齿 | ○ | ? | △ | ? |
| 滚轧 | ○ | ? | ? | ? |
○ 可用 △ 有条件、部分可用 × 不可用 ? 公开资料中未能确认。符号是根据下方说明的开头得出的参考值。理由和条件请见各加工方法的说明。
打印自 Kezuriba(kezuriba.net/zh/gears/methods/)
⚙滚齿Gear hobbing
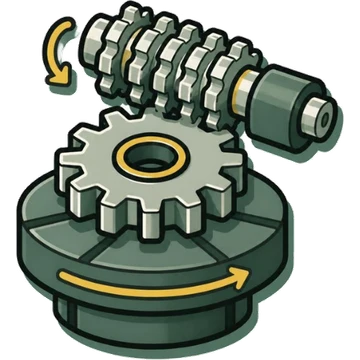
- 原理
- 螺纹状的滚刀(假想齿条)与工件同步旋转,滚刀沿工件齿宽方向进给,连续切削并展成齿形。滚刀每转 1 圈,工件前进相当于头数的齿数。[1][2][3]
- 外齿轮
- 可(直齿轮、斜齿轮。也有用于花键、链轮、蜗轮及非渐开线齿形的滚刀)[1][4][5][6]
- 内齿轮
- 不可(刀具会干涉)。内齿轮用插齿机、拉刀、强力刮齿加工[7][8]单一资料·仅供参考
- 台阶齿轮
- 刀具会与台阶干涉的台阶齿轮不可。用插齿机加工[7]单一资料·仅供参考
- 斜齿轮
- 可(回转滚刀头加工。斜齿轮的进给沿轴向给定,实际进给为 进给÷cos(螺旋角))[9][7]
- 精度
- 经济精度参考(旧 JIS B 1702):不淬火齿轮的切齿为旧 4~8 级,淬火后切齿的齿轮为旧 6~8 级(新 JIS ≈ 旧 JIS + 4 级的参考)。高精度机床 GE15FR Plus 有齿距精度相当于 ISO 0 级的案例。滚刀的 AA 级用于 DIN 6~7 级的精加工,A 级用于磨齿前加工[10][11][12][9]单一资料·仅供参考
- 淬火前/后
- 通常在淬火前(软加工)。淬火后的小直径齿轮,使用硬质合金滚刀精加工(刮削滚刀,skive hob)[7][13][5]
- 生产率
- 由于是连续切削,在各种切齿方法中效率最高,大批量生产中广泛使用。多头滚刀可提高效率,但多边形误差会增大[1][14][7]
- 刀具
- 滚刀(整体式、组装式/钎焊式、多头,高速钢、粉末冶金高速钢、硬质合金)[1][13][6]
- 机床
- 滚齿机(立式、卧式,含干切机型)。例:尼得科 GE/G 系列、樫藤 KN/KE/KA/KL、Gleason Genesis H[15][16][17][18]
⚙插齿(齿轮插齿机、插齿刀)Gear shaping
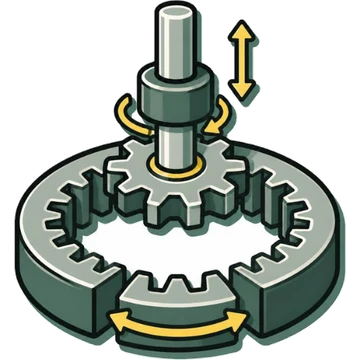
- 原理
- 齿轮形的插齿刀与工件啮合并同步旋转,刀具沿齿向往复运动展成齿形。回程不切削[19][2][7]
- 外齿轮
- 可[2][20]
- 内齿轮
- 可(滚刀无法加工的内齿轮的主要加工方法)[7][8][2][20]
- 台阶齿轮
- 可(台阶齿轮、带肩齿轮)[7][8]单一资料·仅供参考
- 斜齿轮
- 可。通常需要与刀具导程相匹配的螺旋导轨。也有通过 NC 实现无导轨的机床[19][21][7]
- 精度
- 加工例:齿形 新 JIS N6 级、齿向 N4 级(SE25A,插齿刀加工 4000 件后仍相同)。内齿轮的比较中有图示约为 ISO 6 级。高精度机床 SE25FR 的齿距相当于 ISO 2~3 级[7][19][8][22]
- 淬火前/后
- 淬火前(软加工)[7][8]单一资料·仅供参考
- 生产率
- 由于是往复运动,加工时间长,低于滚齿和强力刮齿。内齿轮比较示例中循环时间为 180 s(Super Skiving 为 90 s)[19][8]
- 刀具
- 插齿刀(盘形、碗形/轮毂形、柄形、深沉孔形)[20][4][23]
- 机床
- 插齿机。例:尼得科 SE/ST/S/SE25FR、Gleason GP/P 系列、Liebherr LS[21][24][25][23]
⚙强力刮齿(Power Skiving)Power skiving
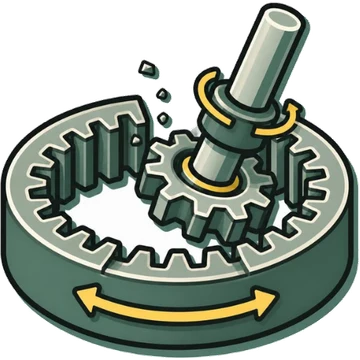
- 原理
- 使小齿轮形等刀具与工件的轴线形成交叉角并同步旋转,依靠接触点的滑动进行切削的旋转运动连续加工[8][26][27][23]
- 外齿轮
- 可[23][28][29]
- 内齿轮
- 可(尤其在内齿轮的高效加工中被采用)[8][27][23]
- 台阶齿轮
- 台阶、盲孔形状也可(以避免干涉为条件)[27][28][23]
- 斜齿轮
- 可(例:内齿轮 螺旋角 20°)[8][27]
- 精度
- 小齿轮强力刮齿有 ISO 4~5 级的记述。加工例 齿形误差 7 µm(新 JIS 6 级)。有资料称比插齿高 1~2 个等级[8][27][23]单一资料·仅供参考
- 淬火前/后
- 主要在淬火前。各公司也提出了淬火后的硬刮齿(Hard Skiving)[29][30]
- 生产率
- 比插齿快 2~5 倍(Liebherr),2 倍以上(不二越)。刀具寿命被视为课题,也有用多刃、桶形的 Super Skiving 刀具改善的案例[23][27][8]
- 刀具
- 强力刮齿刀(圆锥形、圆柱形,盘形、碗形、柄形,粉末冶金高速钢、硬质合金、可转位式)[23][4][27]
- 机床
- 强力刮齿机床。例:尼得科 MSS300、不二越 GMS450、樫藤 KPS21/30、Liebherr LK、Gleason 100PS~800PS[31][30][32][33][29]
⚙剃齿Gear shaving
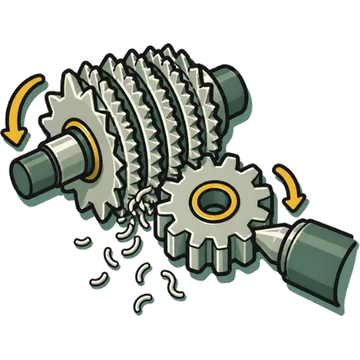
- 原理
- 带有细小锯齿的剃齿刀与工件以交叉角(5°~15°)啮合旋转,依靠齿面的滑动切除微量金属的精加工[34][10]
- 外齿轮
- 可(加工方法:平行、对角、切向(Underpass)、径向剃齿)[34][4][35]
- 内齿轮
- 用专用刀具可(不二越 Internal Shaving、Gleason 内齿轮用刀具)[36][35]
- 台阶齿轮
- 相邻处有台阶、无法取得交叉角时,用切向剃齿(Underpass)法等应对[34]单一资料·仅供参考
- 斜齿轮
- 可(刀具螺旋角最大 45° 的产品例)[23][34]
- 精度
- 参考(旧 JIS):不淬火齿轮为旧 1~6 级,淬火后因热处理变形为旧 3~7 级。同步剃齿还可改善齿距精度[10][7]单一资料·仅供参考
- 淬火前/后
- 仅限淬火前(淬火后用磨齿)。需预先加入考虑热处理变形的齿形修形[34][7]
- 生产率
- 可较低成本批量生产,用于汽车、工程机械齿轮的精加工。径向剃齿法效率高、寿命长,多用于批量生产线[34]单一资料·仅供参考
- 刀具
- 剃齿刀(外齿轮用、内齿轮用,高速钢、粉末冶金高速钢、超细晶粒硬质合金)[34][35][23]
- 机床
- 剃齿机。例:尼得科 FE30A、同步剃齿机 FS30A,Gleason 200SVP、ZS(E)150T[37][7][35]
⚙磨齿(蜗杆砂轮、展成磨齿)Threaded wheel (generating) gear grinding
- 原理
- 蜗杆砂轮与工件同步旋转进行展成磨削(窜动磨削)[7][38][10]
- 外齿轮
- 可[38][39]
- 内齿轮
- 内齿轮用的是桶形蜗杆砂轮的专用机床(尼得科 ZI25A,模数 1~3)[40][8]
- 台阶齿轮
- 砂轮会干涉的小直径齿轮等较难加工,使用淬火后硬质合金滚刀精加工[7]单一资料·仅供参考
- 斜齿轮
- 可(砂轮头回转 ±45°)[38]单一资料·仅供参考
- 精度
- 加工例:齿形 JIS N1 级、齿向 N0 级(ZE16C/26C),齿形、齿向 新 JIS 1 级(ZE15A)。磨削整体的参考为旧 0~5 级[38][7][10]
- 淬火前/后
- 淬火后的精加工(消除热处理变形)[7][11]
- 生产率
- 精度高,但工序增加、成本上升。量产机床有非加工时间 6 s 的例子[7][38]单一资料·仅供参考
- 刀具
- 蜗杆砂轮(普通砂轮、CBN)、修整器[38][7][23]
- 机床
- 展成磨齿机。例:尼得科 ZE16C/26C/40A、Gleason Genesis GX[38][39]
⚙磨齿(成形砂轮、成形磨齿)Profile (form) gear grinding
- 原理
- 用修整成齿槽形状的盘形砂轮逐个齿槽磨削(成形磨削法)[10][7]
- 外齿轮
- 可(可至大型齿轮)[41][42]
- 内齿轮
- 公开资料中未能确认公开资料中未能确认
- 台阶齿轮
- 公开资料中未能确认公开资料中未能确认
- 斜齿轮
- 公开资料中未能确认公开资料中未能确认
- 精度
- 磨削整体的参考为旧 0~5 级(不区分成形与展成)[10]单一资料·仅供参考
- 淬火前/后
- 淬火后的精加工[10][7]
- 生产率
- 公开资料中未能确认具体数值公开资料中未能确认
- 刀具
- 成形砂轮(CBN 电镀的成形盘等)[23]单一资料·仅供参考
- 机床
- 成形磨齿机。例:尼得科 ZG1000/ZGA1200~2000(最大模数 35)、Gleason P400G~P6000G、TITAN[41][7][42]
⚙拉削(内齿轮、花键)Broaching
- 原理
- 将每个刀齿带有切入量的长刀具(拉刀)穿过底孔拉出(或推入),一次行程完成形状加工。内表面用的有内拉刀,外表面用的有平面拉刀[43][44][45]
- 外齿轮
- 用平面拉刀加工外表面形状(齿轮、涡轮叶片槽等)[43][46]
- 内齿轮
- 可(花键孔、内齿轮,用螺旋拉刀可加工内斜齿轮)[43][8][47]
- 台阶齿轮
- 台阶内齿轮、大型内齿轮不可[8]单一资料·仅供参考
- 斜齿轮
- 用螺旋拉刀可[8][47]
- 精度
- 比较表中评价有分歧:「中等,精度难以调整」(三菱)与「◎」(不二越)[8][30]单一资料·仅供参考
- 淬火前/后
- 淬火前[30]单一资料·仅供参考
- 生产率
- 非常高(工件只做上下运动)。设备费用和初期刀具费用高[8][30]
- 刀具
- 内拉刀(圆形、花键、三角形花键、方形、螺旋)、平面拉刀、枞树形拉刀[43][47][46]
- 机床
- 拉床(立式等)。例:不二越拉床、KHK 立式拉床 VPD208M[48][49]
⚙齿条刀插齿(齿轮刨齿机)Rack-type gear planing
- 原理
- 让齿条形刀具往复运动,同时滚动坯料来展成齿形。刀具形状是简单的直线[2][50]
- 外齿轮
- 可(直齿轮、斜齿轮)[10][50]
- 内齿轮
- 公开资料中未能确认公开资料中未能确认
- 台阶齿轮
- 公开资料中未能确认公开资料中未能确认
- 斜齿轮
- 可(可直接设定螺旋角)[50]单一资料·仅供参考
- 精度
- 公开资料中未能确认精度等级的参考值公开资料中未能确认
- 淬火前/后
- 淬火前[50]单一资料·仅供参考
- 生产率
- 公开资料中未能确认公开资料中未能确认
- 刀具
- 齿条刀(JIS 中有马格型(Maag)、桑德兰型(Sunderland)2 种)[50]单一资料·仅供参考
- 机床
- 齿轮刨齿机(齿条形切齿机)[2][10]
⚙珩齿Gear honing
- 原理
- 将齿轮状磨具(珩磨环)与工件啮合,精加工齿面[51][7]
- 外齿轮
- 可(齿轮、轴,台阶小齿轮的 2 个齿轮在 1 次装夹中加工)[51]单一资料·仅供参考
- 内齿轮
- 公开资料中未能确认公开资料中未能确认
- 台阶齿轮
- 用 2 个珩磨环一次完成台阶小齿轮精加工的例子[51]单一资料·仅供参考
- 斜齿轮
- 公开资料中未能确认公开资料中未能确认
- 精度
- 公开资料中未能确认精度等级的参考值公开资料中未能确认
- 淬火前/后
- 淬火后(用于改善磨齿后的表面粗糙度,或作为剃齿后的精加工)[7]单一资料·仅供参考
- 生产率
- 公开资料中未能确认具体数值公开资料中未能确认
- 刀具
- 珩磨砂轮(珩磨环)、修整齿轮[51][4]
- 机床
- 齿轮珩齿机。例:Gleason 260HMS(最大直径 270 mm、模数 6)、三菱 同步珩齿机 ZS25A[51][7]
⚙滚轧Gear / spline rolling
- 原理
- 用模具或齿条对坯料加压,将齿挤压成形的塑性加工(不产生切屑)[10][52]
- 外齿轮
- 可(花键、小模数蜗杆等)[10][52][23]
- 内齿轮
- 公开资料中未能确认公开资料中未能确认
- 台阶齿轮
- 公开资料中未能确认公开资料中未能确认
- 斜齿轮
- 公开资料中未能确认公开资料中未能确认
- 精度
- 用高精度花键用成形齿条,累积齿距达到 JIS B 1603 5 级的例子。齿面呈镜面[52][10]单一资料·仅供参考
- 淬火前/后
- 淬火前(在坯料状态下成形)[52]单一资料·仅供参考
- 生产率
- 有替代其他加工方法而降低成本的例子[52]单一资料·仅供参考
- 刀具
- 成形齿条(平模)、滚轧辊、滚轧齿条、滚轧模[52][10][23]
- 机床
- 滚轧机(不二越等)[48]单一资料·仅供参考
⚙相关
📚参考资料
无标记的值,是 2 份以上不同发行方的资料一致的内容。资料之间评价不同的,不择其一,而是两者并列。
- 尼得科机床《精密切削刀具|滚刀(产品页面)》
- 小原齿轮工业(KHK)《渐开线齿轮的创成(齿轮技术资料)》
- 精密机械(精密工学会志)29 卷 1 号 (1963)《两角宗晴 滚齿时的误差对齿轮精度的影响(J-STAGE)》
- 九州精密(KSK)《产品项目》
- DTR「공구사업 HOB」
- Gleason「Hobs & Milling Cutters」
- 三菱重工《三菱重工技报 Vol.43 No.3 (2006) 支撑汽车变速器齿轮生产的齿轮加工机床与精密切削刀具》
- 三菱重工《MHI Technical Review Vol.52 No.1 (2015) MHI Super-Skiving System for Longer Tool Life and Enhanced Efficiency in Internal Gear Cutting》
- Gear Technology India「V. Kothari, Guiding Principles for Defining Gear Hobbing Processes in New Part Development」
- 协育齿轮工业(KG)《技术资料(PDF,176 页。齿轮基础、变位、重合度、齿厚测量、精度、各种齿轮的计算)》
- 小原齿轮工业(KHK)《直齿轮与斜齿轮的精度》
- 尼得科机床(Nidec Machine Tool)《高精度滚齿机 GE15FR 系列》
- 九州精密(KSK)《KSK 精密切削刀具综合样本 (PDF)》
- 尼得科机床(Nidec Machine Tool)《Cutting Tool News: Design tips for hobbing cutter starts and flutes (PDF)》
- 尼得科机床(Nidec Machine Tool)《干切滚齿机 GE 系列》
- 尼得科机床(Nidec Machine Tool)《滚齿机 G 系列》
- 樫藤(Kashifuji)《首页(产品信息)》
- Gleason《Machines – Cylindrical gears(分类列表):滚齿机(Genesis H 系列)》
- 尼得科机床「精密切削工具|插齿刀(产品页面)」
- DTR「공구사업 PINION」
- 尼得科机床(Nidec Machine Tool)《无螺旋导轨插齿机 ST 系列》
- 尼得科机床(Nidec Machine Tool)《高精度插齿机 SE25FR/FR Plus、SC40FR》
- Liebherr-Verzahntechnik「Precise and productive. Gear tools (brochure PDF)」
- 尼得科机床(Nidec Machine Tool)《干切插齿机 SE 系列》
- Gleason《Machines – Cylindrical gears(分类列表):插齿机(GP 系列)》
- 三菱重工《新闻稿 用桶形多刃刀具加工内齿轮 研制出“三菱 Super Skiving 系统”(2014)》
- 不二越(NACHI)《刮齿刀(产品页面,样本 No.2306-2)》
- 不二越(NACHI)《Air Skiving 系统(干式刮齿刀)(产品页面)》
- Gleason「The Gleason Power Skiving Approach」
- 不二越(NACHI)《精密刀具 齿轮加工刀具、拉刀 目录 No.2305 (2016)》
- 尼得科机床(Nidec Machine Tool)《Super Skiving 机床 MSS300》
- 樫藤(Kashifuji)《产品一览 齿轮强力刮齿机等》
- Liebherr-Verzahntechnik「Gear skiving machines (LK series)」
- 尼得科机床(Nidec Machine Tool)《精密切削刀具|剃齿刀(产品页面)》
- Gleason「Shaving Tools」
- 不二越(NACHI)《内齿剃齿(Internal Shaving)(产品页面)》
- 尼得科机床(Nidec Machine Tool)《剃齿机 FE 系列》
- 尼得科机床(Nidec Machine Tool)《齿轮磨床(外齿轮磨削)ZE 系列》
- Gleason《Machines – Cylindrical gears(分类列表):蜗杆砂轮磨齿机(Genesis GX)》
- 尼得科机床(Nidec Machine Tool)《内齿轮磨床 ZI25A》
- 尼得科机床(Nidec Machine Tool)《大型齿轮机床》
- Gleason《Machines – Cylindrical gears(分类列表):成形磨齿机(P400G~P6000G、Titan)》
- 尼得科机床(Nidec Machine Tool)《精密切削刀具|拉刀(产品页面)》
- 不二越(NACHI)《集团公司 Nachi Seiko》
- 尼得科机床(Nidec Machine Tool)《Cutting Tool News: BROACH TOOL / Types and Applications》
- DTR「공구사업 브로치」
- 不二越(NACHI)《非法向螺旋拉刀(Off-normal Helical Broach)(产品页面)》
- 不二越(NACHI)《齿轮加工刀具一览(产品信息)》
- 小原齿轮工业(KHK)《生产系统介绍(设备)》
- 北海道教育大学纪要(第二部 A)19 卷 2 号 (1969)《高坂寅男 关于齿条型齿轮切削的精度》
- Gleason「260HMS gear honing machine」
- 不二越(NACHI)《EV 零件加工用成形齿条(Forming Rack)样本 No.2307》