 英和

歯切り法の比較
歯車の歯をつくる 10 の方法を、どんな歯車に使えるか・精度・焼入れの前か後か・生産性で並べました。工作機械メーカーと工具メーカーの公開技術資料・技報から、項目ごとに出典を付けています。
▦早見表
| 歯切り法 | 外歯 | 内歯 | 段付き | はすば |
|---|---|---|---|---|
| ホブ切り | ○ | × | △ | ○ |
| 歯車形削り(ギヤシェーパ・ピニオンカッタ) | ○ | ○ | ○ | ○ |
| スカイビング(パワースカイビング) | ○ | ○ | △ | ○ |
| シェービング | ○ | △ | △ | ○ |
| 歯車研削(ねじ状砥石・創成研削) | ○ | △ | △ | ○ |
| 歯車研削(成形砥石・成形研削) | ○ | ? | ? | ? |
| ブローチ削り(内歯・スプライン) | △ | ○ | △ | △ |
| ラック形削り(ギヤプレーナ) | ○ | ? | ? | ○ |
| 歯車ホーニング | ○ | ? | △ | ? |
| 転造 | ○ | ? | ? | ? |
○ 使える △ 条件つき・一部 × 使えない ? 公開資料で確認できず。記号は下の説明の書き出しから付けた目安です。理由や条件は各工法の説明を見てください。
ケズリバ(kezuriba.net)/gears/methods/ より印刷
⚙ホブ切りGear hobbing
- しくみ
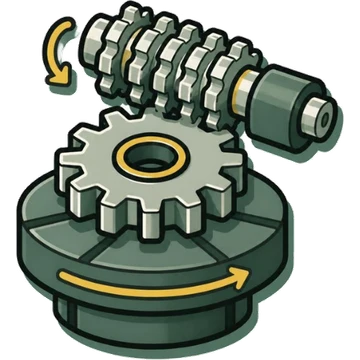
- ねじ状のホブ(仮想ラック)とワークを同期回転させ、ホブをワークの歯幅方向に送って歯形を創成する連続切削。ホブ1回転でワークが条数分の歯だけ進む。[1][2][3]
- 外歯の歯車
- 可(平歯車・はすば歯車。スプライン・スプロケット・ウォームホイール・非インボリュート歯形用のホブもある)[1][4][5][6]
- 内歯の歯車
- 不可(工具が干渉)。内歯はギヤシェーパ・ブローチ・スカイビングで加工[7][8]資料1件・参考
- 段付きの歯車
- 段付きで工具が干渉する歯車は不可。ギヤシェーパで加工[7]資料1件・参考
- はすばの歯車
- 可(ホブヘッドを旋回して加工。はすばの送りは軸方向に与え、実送りは送り÷cos(ねじれ角))[9][7]
- 精度
- 経済的な目安(旧JIS B 1702):焼入れしない歯車の歯切りで旧4〜8級、焼入れ後の歯切り歯車で旧6〜8級(新JIS≒旧JIS+4級の目安)。高精度機では GE15FR Plus でピッチ精度 ISO 0級相当の事例。ホブの AA 級は DIN 6〜7級の仕上げ用、A 級は研削前用[10][11][12][9]資料1件・参考
- 焼入れ前・後
- 通常は焼入れ前(ソフト加工)。焼入れ後の小径歯車は超硬ホブによる仕上げ(スカイブホブ)が使われる[7][13][5]
- 生産性
- 連続切削のため歯切り法の中で最も能率が高く、量産で多用。多条ホブで能率は上がるが多角形誤差が増える[1][14][7]
- 工具
- ホブ(一体・組立/ロー付け・多条、ハイス・粉末ハイス・超硬)[1][13][6]
- 機械
- ホブ盤(立形・横形、ドライカット対応機)。例:ニデック GE/G シリーズ、カシフジ KN/KE/KA/KL、Gleason Genesis H[15][16][17][18]
⚙歯車形削り(ギヤシェーパ・ピニオンカッタ)Gear shaping
- しくみ
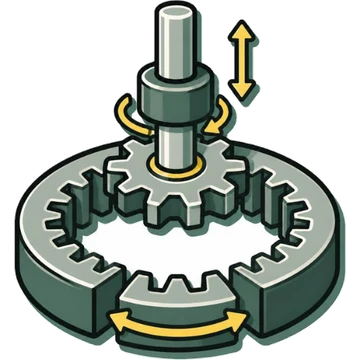
- 歯車形のピニオンカッタとワークをかみ合わせて同期回転させ、カッタを歯すじ方向に往復させて創成する。戻り行程は切削しない[19][2][7]
- 外歯の歯車
- 可[2][20]
- 内歯の歯車
- 可(ホブで加工できない内歯車の主要な加工法)[7][8][2][20]
- 段付きの歯車
- 可(段付き歯車・肩付き歯車)[7][8]資料1件・参考
- はすばの歯車
- 可。通常はカッタのリードに合わせたヘリカルガイドが必要。NC でガイドレスにした機械もある[19][21][7]
- 精度
- 加工例:歯形 新JIS N6級・歯すじ N4級(SE25A、ピニオンカッタ 4000個加工後も同等)。内歯の比較では ISO 6級程度とする図あり。高精度機 SE25FR でピッチ ISO 2〜3級相当[7][19][8][22]
- 焼入れ前・後
- 焼入れ前(ソフト加工)[7][8]資料1件・参考
- 生産性
- 往復運動のため加工時間が長く、ホブ切り・スカイビングより低い。内歯の比較例でサイクル 180 s(スーパースカイビング 90 s)[19][8]
- 工具
- ピニオンカッタ(ディスク形・ベル形/ハブ形・シャンク形・深ざぐり形)[20][4][23]
- 機械
- ギヤシェーパ。例:ニデック SE/ST/S/SE25FR、Gleason GP/P シリーズ、Liebherr LS[21][24][25][23]
⚙スカイビング(パワースカイビング)Power skiving
- しくみ
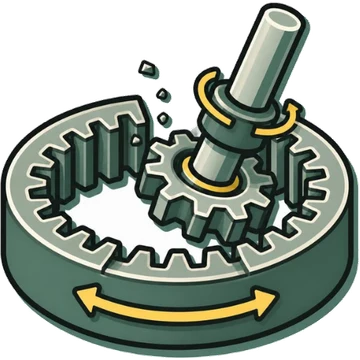
- ピニオン形などのカッタとワークの軸に交差角を付けて同期回転させ、接触点のすべりで切削する回転運動の連続加工[8][26][27][23]
- 外歯の歯車
- 可[23][28][29]
- 内歯の歯車
- 可(特に内歯車の高能率加工で採用)[8][27][23]
- 段付きの歯車
- 段付き・止まり穴形状でも可(干渉回避が条件)[27][28][23]
- はすばの歯車
- 可(例:内歯 ねじれ角 20°)[8][27]
- 精度
- ピニオンスカイビングで ISO 4〜5級の記述。加工例 歯形誤差 7 µm(新JIS 6級)。ギヤシェーピングより 1〜2 等級良いとする資料あり[8][27][23]資料1件・参考
- 焼入れ前・後
- 主に焼入れ前。焼入れ後のハードスカイビングも各社が提示[29][30]
- 生産性
- ギヤシェーピングの 2〜5 倍速い(Liebherr)、2 倍以上(不二越)。工具寿命が課題とされ、多刃・樽形のスーパースカイビングカッタで改善した例がある[23][27][8]
- 工具
- スカイビングカッタ(円錐形・円筒形、ディスク・ベル・シャンク形、粉末ハイス・超硬・刃先交換式)[23][4][27]
- 機械
- スカイビング盤。例:ニデック MSS300、不二越 GMS450、カシフジ KPS21/30、Liebherr LK、Gleason 100PS〜800PS[31][30][32][33][29]
⚙シェービングGear shaving
- しくみ
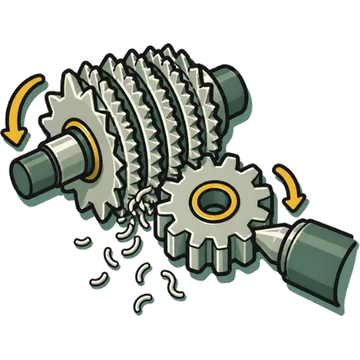
- 歯面に細かいセレーションを持つシェービングカッタとワークを交差角(5°〜15°)でかみ合わせて回し、歯面のすべりで微小量を削る仕上げ加工[34][10]
- 外歯の歯車
- 可(加工法:コンベンショナル・ダイヤゴナル・アンダーパス・プランジ)[34][4][35]
- 内歯の歯車
- 専用カッタで可(不二越インターナルシェービング、Gleason 内歯用カッタ)[36][35]
- 段付きの歯車
- 隣に段があり交差角が取れない場合はアンダーパス法などで対応[34]資料1件・参考
- はすばの歯車
- 可(カッタのねじれ角は 45°までの製品例)[23][34]
- 精度
- 目安(旧JIS):焼入れしない歯車で旧1〜6級、焼入れ後は熱処理ひずみで旧3〜7級。同期シェービングでピッチ精度も改善[10][7]資料1件・参考
- 焼入れ前・後
- 焼入れ前のみ(焼入れ後は歯車研削)。熱処理ひずみを見込んだ歯形修整を事前に入れる[34][7]
- 生産性
- 比較的安価に量産でき、自動車・建機歯車の仕上げに使われる。プランジ法は高能率・長寿命で量産ラインに多い[34]資料1件・参考
- 工具
- シェービングカッタ(外歯用・内歯用、ハイス・粉末ハイス・微粒超硬)[34][35][23]
- 機械
- シェービング盤。例:ニデック FE30A・同期シェービング盤 FS30A、Gleason 200SVP・ZS(E)150T[37][7][35]
⚙歯車研削(ねじ状砥石・創成研削)Threaded wheel (generating) gear grinding
- しくみ
- ねじ状砥石とワークを同期回転させて創成研削する(シフト研削)[7][38][10]
- 外歯の歯車
- 可[38][39]
- 内歯の歯車
- 内歯車用は樽形ねじ状砥石の専用機(ニデック ZI25A、モジュール 1〜3)[40][8]
- 段付きの歯車
- 砥石が干渉する小径歯車などは難しく、焼入れ後の超硬ホブ仕上げが使われる[7]資料1件・参考
- はすばの歯車
- 可(砥石ヘッド旋回 ±45°)[38]資料1件・参考
- 精度
- 加工例:歯形 JIS N1級・歯すじ N0級(ZE16C/26C)、歯形・歯すじ 新JIS 1級(ZE15A)。研削全般の目安は旧0〜5級[38][7][10]
- 焼入れ前・後
- 焼入れ後の仕上げ(熱処理ひずみを除去)[7][11]
- 生産性
- 高精度だが工程が増えコストが上がる。量産機で非加工時間 6 s の例[7][38]資料1件・参考
- 工具
- ねじ状砥石(一般砥石・CBN)、ドレッサ[38][7][23]
- 機械
- 創成歯車研削盤。例:ニデック ZE16C/26C/40A、Gleason Genesis GX[38][39]
⚙歯車研削(成形砥石・成形研削)Profile (form) gear grinding
- しくみ
- 歯溝形状に成形した円盤状砥石で1歯溝ずつ研削する(成形研削法)[10][7]
- 外歯の歯車
- 可(大形歯車まで)[41][42]
- 内歯の歯車
- 公開資料で確認できず公開資料で確認できず
- 段付きの歯車
- 公開資料で確認できず公開資料で確認できず
- はすばの歯車
- 公開資料で確認できず公開資料で確認できず
- 精度
- 研削全般の目安は旧0〜5級(成形・創成の別はなし)[10]資料1件・参考
- 焼入れ前・後
- 焼入れ後の仕上げ[10][7]
- 生産性
- 公開資料で具体値を確認できず公開資料で確認できず
- 工具
- 成形砥石(CBN 電着の成形ディスクなど)[23]資料1件・参考
- 機械
- 成形歯車研削盤。例:ニデック ZG1000/ZGA1200〜2000(最大モジュール 35)、Gleason P400G〜P6000G・TITAN[41][7][42]
⚙ブローチ削り(内歯・スプライン)Broaching
- しくみ
- 刃ごとに切込み量を付けた長い工具(ブローチ)を下穴に通して引き抜き(押し込み)、1パスで形状を仕上げる。内面用インターナル、外面用サーフェスがある[43][44][45]
- 外歯の歯車
- サーフェスブローチで外面形状(歯車・タービン翼溝など)[43][46]
- 内歯の歯車
- 可(スプライン穴・内歯車、ヘリカルブローチで内はすば歯車)[43][8][47]
- 段付きの歯車
- 段付き内歯車・大形内歯車は不可[8]資料1件・参考
- はすばの歯車
- ヘリカルブローチで可[8][47]
- 精度
- 比較表で『中程度、精度の調整が難しい』(三菱)と『◎』(不二越)で評価が分かれる[8][30]資料1件・参考
- 焼入れ前・後
- 焼入れ前[30]資料1件・参考
- 生産性
- 非常に高い(ワークは上下動のみ)。設備費・イニシャル工具費が高い[8][30]
- 工具
- インターナルブローチ(丸・スプライン・セレーション・角・ヘリカル)、サーフェスブローチ、クリスマスブローチ[43][47][46]
- 機械
- ブローチ盤(立形など)。例:不二越ブローチ盤、KHK 立型ブローチ盤 VPD208M[48][49]
⚙ラック形削り(ギヤプレーナ)Rack-type gear planing
- しくみ
- ラック形カッタを往復させながら素材を転がして創成する。カッタ形状が直線で単純[2][50]
- 外歯の歯車
- 可(平歯車・はすば歯車)[10][50]
- 内歯の歯車
- 公開資料で確認できず公開資料で確認できず
- 段付きの歯車
- 公開資料で確認できず公開資料で確認できず
- はすばの歯車
- 可(ねじれ角を直接設定できる)[50]資料1件・参考
- 精度
- 公開資料で等級の目安を確認できず公開資料で確認できず
- 焼入れ前・後
- 焼入れ前[50]資料1件・参考
- 生産性
- 公開資料で確認できず公開資料で確認できず
- 工具
- ラックカッタ(JIS ではマーグ形・サンダーランド形の2種)[50]資料1件・参考
- 機械
- ギヤプレーナ(ラック形歯切盤)[2][10]
⚙歯車ホーニングGear honing
- しくみ
- 歯車状の砥石(ホーニングリング)とワークをかみ合わせて歯面を仕上げる[51][7]
- 外歯の歯車
- 可(歯車・軸、段付きピニオンの2歯車を1チャック)[51]資料1件・参考
- 内歯の歯車
- 公開資料で確認できず公開資料で確認できず
- 段付きの歯車
- 2つのホーニングリングで段付きピニオンを1回で仕上げる例[51]資料1件・参考
- はすばの歯車
- 公開資料で確認できず公開資料で確認できず
- 精度
- 公開資料で等級の目安を確認できず公開資料で確認できず
- 焼入れ前・後
- 焼入れ後(歯研後の面粗さ改善や、シェービング後の仕上げ)[7]資料1件・参考
- 生産性
- 公開資料で具体値を確認できず公開資料で確認できず
- 工具
- ホーニング砥石(ホーニングリング)、ドレスギヤ[51][4]
- 機械
- 歯車ホーニング盤。例:Gleason 260HMS(最大径 270 mm・モジュール 6)、三菱 同期ホーニング盤 ZS25A[51][7]
⚙転造Gear / spline rolling
- しくみ
- ダイスやラックで素材を加圧し、歯を盛り上げる塑性加工(切りくずが出ない)[10][52]
- 外歯の歯車
- 可(スプライン・小モジュールのウォームなど)[10][52][23]
- 内歯の歯車
- 公開資料で確認できず公開資料で確認できず
- 段付きの歯車
- 公開資料で確認できず公開資料で確認できず
- はすばの歯車
- 公開資料で確認できず公開資料で確認できず
- 精度
- 高精度スプライン用フォーミングラックで累積ピッチ JIS B 1603 5級の例。歯面は鏡面[52][10]資料1件・参考
- 焼入れ前・後
- 焼入れ前(素材状態で成形)[52]資料1件・参考
- 生産性
- 他加工法からの置き換えでコストダウンの例[52]資料1件・参考
- 工具
- フォーミングラック(平ダイス)、転造ロール、ローリングラック・ローリングダイス[52][10][23]
- 機械
- 転造盤(不二越など)[48]資料1件・参考
⚙関連
📚出典
印のない値は、別々の発行元の資料 2 つ以上で一致したものです。資料どうしで評価が違うものは、片方に決めずに両方を書いています。
- ニデックマシンツール「精密切削工具|ホブ(製品ページ)」
- 小原歯車工業(KHK)「インボリュート歯車の創成(歯車技術資料)」
- 精密機械(精密工学会誌)29巻1号 (1963)「両角宗晴 ホブ切りのさいの誤差が歯車の精度に及ぼす影響(J-STAGE)」
- 九州精密工業「営業品目」
- DTR「공구사업 HOB」
- Gleason「Hobs & Milling Cutters」
- 三菱重工業「三菱重工技報 Vol.43 No.3 (2006) 自動車用ミッションギヤの生産を支える歯車加工機と精密切削工具」
- 三菱重工業「MHI Technical Review Vol.52 No.1 (2015) MHI Super-Skiving System for Longer Tool Life and Enhanced Efficiency in Internal Gear Cutting」
- Gear Technology India「V. Kothari, Guiding Principles for Defining Gear Hobbing Processes in New Part Development」
- 協育歯車工業(KG)「技術資料(PDF・176ページ。歯車の基礎・転位・かみ合い率・歯厚の測定・精度・各種歯車の計算)」
- 小原歯車工業(KHK)「平歯車及びはすば歯車の精度」
- ニデックマシンツール「高精度ホブ盤 GE15FRシリーズ」
- 九州精密工業「KSK 精密切削工具総合カタログ (PDF)」
- ニデックマシンツール「Cutting Tool News: Design tips for hobbing cutter starts and flutes (PDF)」
- ニデックマシンツール「ドライカットホブ盤 GEシリーズ」
- ニデックマシンツール「ホブ盤 Gシリーズ」
- カシフジ「トップページ(製品情報)」
- Gleason「Machines – Cylindrical gears(カテゴリ一覧):ホブ盤(Genesis H シリーズ)」
- ニデックマシンツール「精密切削工具|ピニオンカッタ(製品ページ)」
- DTR「공구사업 PINION」
- ニデックマシンツール「ヘリカルガイドレスギヤシェーパ STシリーズ」
- ニデックマシンツール「高精度ギヤシェーパ SE25FR/FR Plus、SC40FR」
- Liebherr-Verzahntechnik「Precise and productive. Gear tools (brochure PDF)」
- ニデックマシンツール「ドライカットギヤシェーパ SEシリーズ」
- Gleason「Machines – Cylindrical gears(カテゴリ一覧):歯車形削り盤(GP シリーズ)」
- 三菱重工業「プレスリリース 内歯車を樽形の多刃工具で加工「三菱スーパースカイビングシステム」を開発 (2014)」
- 不二越(NACHI)「スカイビングカッタ(商品ページ、カタログNo.2306-2)」
- 不二越(NACHI)「エアスカイビングシステム(ドライスカイビングカッタ)(商品ページ)」
- Gleason「The Gleason Power Skiving Approach」
- 不二越(NACHI)「精密工具 歯切工具・ブローチ カタログ No.2305 (2016)」
- ニデックマシンツール「スーパースカイビング盤 MSS300」
- カシフジ「製品一覧 ギヤスカイビング盤ほか」
- Liebherr-Verzahntechnik「Gear skiving machines (LK series)」
- ニデックマシンツール「精密切削工具|シェービングカッタ(製品ページ)」
- Gleason「Shaving Tools」
- 不二越(NACHI)「インターナルシェービング(商品ページ)」
- ニデックマシンツール「シェービング盤 FEシリーズ」
- ニデックマシンツール「歯車研削盤(外歯研削)ZEシリーズ」
- Gleason「Machines – Cylindrical gears(カテゴリ一覧):ねじ状砥石の歯車研削盤(Genesis GX)」
- ニデックマシンツール「内歯車研削盤 ZI25A」
- ニデックマシンツール「大形歯車工作機械」
- Gleason「Machines – Cylindrical gears(カテゴリ一覧):成形歯車研削盤(P400G〜P6000G・Titan)」
- ニデックマシンツール「精密切削工具|ブローチ(製品ページ)」
- 不二越(NACHI)「グループ企業 ナチ精工(株)」
- ニデックマシンツール「Cutting Tool News: BROACH TOOL / Types and Applications」
- DTR「공구사업 브로치」
- 不二越(NACHI)「オフノルマルヘリカルブローチ(商品ページ)」
- 不二越(NACHI)「歯切工具の一覧(商品情報)」
- 小原歯車工業(KHK)「生産システムのご案内(設備)」
- 北海道教育大学紀要(第二部A)19巻2号 (1969)「高坂寅男 ラックタイプ歯車切削の精度について」
- Gleason「260HMS gear honing machine」
- 不二越(NACHI)「EV部品加工対応フォーミングラック カタログ No.2307」