打印自 Kezuriba(kezuriba.net/zh/troubles/drill-hole-bend/)
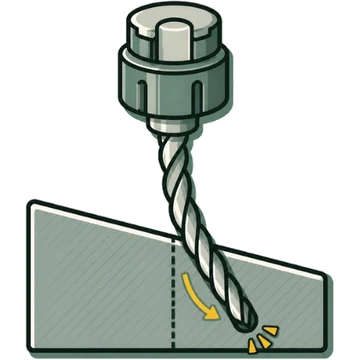
孔弯曲、歪斜(直线度不良)
钻头 钻头
首先检查
- 装夹跳动大
- 刃高差大、钻尖不对称
- 底孔(导向孔)精度差、过浅
首先尝试的对策
- 把刃高差修磨一致后重磨
- 改用刚性高的钻头(芯厚大、槽长短)
- 抑制装夹跳动
?可能原因
✓对策
切削条件
- 提高进给以断屑,减小啄钻量以防堵塞单一资料·仅供参考[1]
刀具
装夹
- 抑制装夹跳动多份资料一致[1][2][3][4]
- 深孔先用短钻头钻导向孔(L/D 1–3),再使用长钻头多份资料一致[5][6][4]
- 加工面倾斜时,先打中心孔或加工座面,再钻孔单一资料·仅供参考[1][4]
各资料的差异:使用导向孔后,孔的跳动比不使用时减少 70–80%(三菱 e-learning)。
↔同类故障
📚参考资料
本页从刀具厂商的故障排除资料和技术资料中归纳出原因与对策的要点,并用 Kezuriba 的语言重新撰写。两家及以上公司的资料中要点相同的内容,标为“多份资料一致”。
- 欧士机(OSG)“孔弯曲对策” faq.osg.co.jp
- 三菱综合材料「Advanced Drilling: Trouble shooting」 mmc-carbide.com
- 三菱综合材料“孔加工的故障排除” mmc-carbide.com
- 欧士机(OSG)“系列No.24 钻孔加工 表7.4 损伤观察、表8.1 故障对策 p.48-51” osg.co.jp
- 三菱综合材料「Advanced Drilling: Accuracy & quality」 mmc-carbide.com
- Sandvik Coromant「Drilling wear and troubleshooting」 sandvik.coromant.com