 英和

ケズリバ(kezuriba.net)/troubles/drill-hole-bend/ より印刷
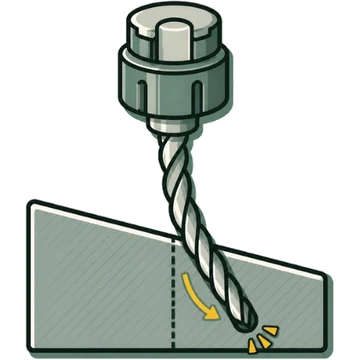
穴が曲がる・倒れる(真直度不良)
ドリル ドリル
まず疑うところ
- 取付け振れが大きい
- リップハイトが大きい・先端が非対称
- 下穴(ガイド穴)の精度が悪い・浅い
まず試す対策
- リップハイトを揃えて再研削する
- 剛性の高いドリル(心厚大・溝長短)にする
- 取付け振れを抑える
?考えられる原因
✓対策
切削条件
- 送りを上げて切りくずを分断し、ステップ量を減らして詰まりを防ぐ資料1社[1]
工具
段取り
- 取付け振れを抑える複数社の資料で一致[1][2][3][4]
- 深穴は短いドリルでパイロット穴(L/D 1〜3)をあけてからロングドリルを使う複数社の資料で一致[5][6][4]
- 加工面が傾いていればセンタリングや座面加工をしてから穴をあける資料1社[1][4]
資料による違い:パイロット穴を使うと、使わない場合に比べて穴の振れが 70〜80%減る(三菱 e ラーニング)。
↔同じ分類のトラブル
📚出典
工具メーカーのトラブルシューティング資料・技術資料から、原因と対策の趣旨を要約し、ケズリバの言葉で書いています。2社以上の資料で同じ趣旨のものを「複数社の資料で一致」としています。
- オーエスジー「穴曲がり対策」 faq.osg.co.jp
- 三菱マテリアル「Advanced Drilling: Trouble shooting」 mmc-carbide.com
- 三菱マテリアル「穴加工のトラブルシューティング」 mmc-carbide.com
- オーエスジー「シリーズNo.24 ドリル加工 表7.4 損傷観察・表8.1 トラブル対策 p.48-51」 osg.co.jp
- 三菱マテリアル「Advanced Drilling: Accuracy & quality」 mmc-carbide.com
- Sandvik Coromant「Drilling wear and troubleshooting」 sandvik.coromant.com