5-AXIS MACHINING五轴加工
在直线 3 轴(X、Y、Z)基础上增加两个旋转轴,边改变刀具方向边加工,就是五轴加工。先从“3+2(定位)”与“五轴联动”的区别说起。机床形式、NC 功能、标定以及容易出错之处,都依据厂家与标准的公开资料做了核对和整理。
大多数零件
用 3+2 就够了。
先从区别说起吧。
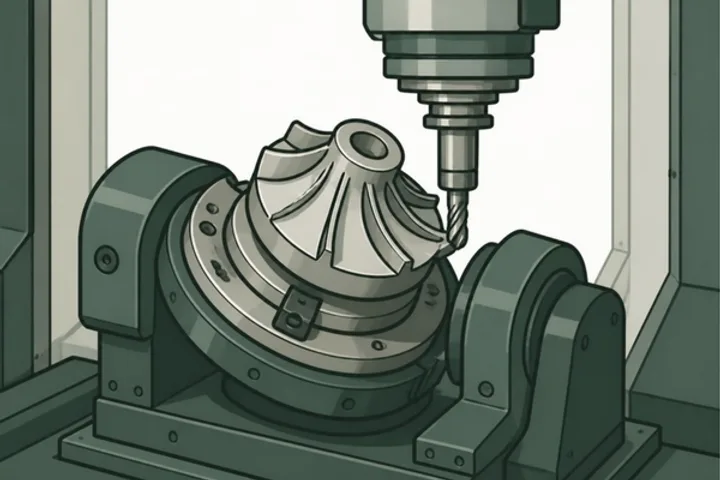
◇3+2 加工与五轴联动加工
五轴加工
五面加工机(与五轴加工机不是一回事)
- 在龙门式加工中心上自动更换附件头(加长头、90°直角头),加工工件顶面和四个侧面的机床。刀具方向只是切换到固定角度,并不是通过旋转轴连续倾斜。单一资料·仅供参考[10]
≡区别速查表
| 3+2 加工 | 五轴联动加工 | |
|---|---|---|
| 刀具方向 | 静态(定位后锁定) | 动态(边加工边变化)[1][4][2][6][7] |
| 编程方法 | 在倾斜面上可以编写普通的三轴程序(也可使用固定循环),也可以手工编程 | 以 CAD/CAM 为前提[4][6][7][11] |
| NC 的主要功能 | 倾斜面加工指令(FANUC Tilted Working Plane/三菱电机 倾斜面加工指令)、Siemens CYCLE800、Heidenhain PLANE、Haas G254(DWO)、G268 | 刀具中心点控制(FANUC/三菱电机 G43.4 等)、Siemens TRAORI、Heidenhain M128/FUNCTION TCPM、Haas G234(TCPC)[1][5][6][12][13][9][8][11][14] |
| 适合的零件(3+2) | 大多数一般零件用 3+2(同时四轴及以下)就足够。斜面上的孔、型腔,多面加工,3D 形状的粗加工和半精加工,刀具、夹具的制作 | —[2][7] |
| 适合的零件(五轴联动) | — | 叶轮、整体叶盘这类有悬伸的形状,涡轮、航空发动机零件,飞机结构件,模具自由曲面,深凹部和曲率变化多的形状的精加工[1][2][7] |
| 五轴联动的难点 | — | 运动复杂,NC 程序的编制和验证耗时;现场难以直观看出动作;运动轴多,难以保持刚性[15] |
✓采用五轴有什么好处
- 可以保持刀具与加工面的夹角恒定,因此表面粗糙度均匀。单一资料·仅供参考[6]
五轴加工页面
⟲
五轴机床的结构
双摆头式、双转台式、摆头转台式三种形式及其优缺点,旋转轴 A、B、C 的名称与方向,立式与卧式,车铣复合加工机。
G五轴的 NC 功能
刀具中心点控制、倾斜面加工指令、三维刀具半径补偿。各 NC 厂家指令对照、反比时间进给 G93、刀具长度与旋转中心。
◎标定、干涉与夹具、刀具
用标准球进行运动学标定、精度检验标准、干涉检查与仿真、五轴用虎钳、悬伸与球头铣刀的倾斜方式。
!五轴的常见失误
奇异点、旋转轴的两组解与绕远路、进给单位、漏设刀具长度、漏解除倾斜面。现场可对照检查的清单。
÷5轴计算
反比时间进给 G93 的 F 值、球头铣刀的倾斜角、由方向矢量求角度、旋转轴的最短转法。
⌗CAD/CAM
CAM 的流程、刀具路径的种类、软件一览、数据格式(STEP、IGES、Parasolid)、坐标系与后置处理器。
A五轴加工术语
| 术语 | 英文 | 含义 |
|---|---|---|
| 五轴加工机gojiku kakōki | 5-axis machining center | 在直线 3 轴基础上增加 2 个旋转轴,可以改变刀具方向进行加工的加工中心。[1][3] |
| 3+2 加工san purasu nijiku kakō | 3+2-axis machining / tilted plane machining | 用旋转轴确定刀具方向并锁定,再用直线 3 轴加工的方式。也称定位加工、倾斜面加工。[4][5][7] |
| 五轴联动加工dōji gojiku kakō | simultaneous 5-axis machining / 5-axis simultaneous | 同时对直线 3 轴和 2 个旋转轴进行插补,边加工边改变刀具方向的加工方式。[2][6][7] |
| 分度(定位)加工waridashi kakō | multi-face machining | 把旋转轴分度到固定角度并锁定,在该姿态下加工的方式。三菱电机把多面/倾斜面加工也包含在内统称为分度加工。[7][4] |
| 五面加工gomen kakō | 5-face machining / 5-sided machining | 一次装夹加工顶面和四个侧面。更换附件头的龙门机床(五面加工机)和 3+2 都可以做到。[10][25] |
| 工序集约kōtei shūyaku | 把原本分散在多台机床、多次装夹的工序合并到 1 台机床、较少的装夹次数中。[6][17][16] | |
| 刀具中心点控制kōgu sentan-ten seigyo | tool center point control (TCP) / TCPM(Heidenhain) / TCPC(Haas) / TTPC(Mazak) | 即使旋转轴转动,NC 也自动补偿直线轴,使刀具尖端按程序规定的位置运动的功能。[1][6][13][9][14] |
| 5轴变换gojiku henkan | 5-axis transformation / TRAORI(Siemens) | NC 的一项功能,把按工件坐标写出的刀具尖端位置和方向转换为机床各轴的运动。相当于 Siemens 的刀具中心点控制。[1][2] |
| 倾斜面加工指令keishamen kakō shirei | tilted working plane (TWP) / inclined surface machining command / PLANE(Heidenhain) / CYCLE800(Siemens) / feature coordinate system G268(Haas) | 定义沿倾斜面的坐标系,使该面可以当作 XY 平面来加工的功能。[5][7][13][1][11] |
| 倾斜坐标系keisha zahyōkei | tilted coordinate system / feature coordinate system | 倾斜面加工中定义的、沿加工面的坐标系。[7][11] |
| 刀具轴向控制kōgu-jiku hōkō seigyo | tool axis direction control / tilted working plane indexing | 自动分度旋转轴使刀具垂直于倾斜面,并让倾斜坐标系随旋转轴联动的功能。[26][7] |
| 工件坐标系wāku zahyōkei | workpiece coordinate system (WCS) | 以工件原点为基准的坐标系。程序通常用它来编写,由 NC 转换为机床坐标系(MCS)。[1][11] |
| 机床坐标系kikai zahyōkei | machine coordinate system (MCS) | 以机床原点为基准的坐标系。[1][19] |
| 运动学kinematikusu | kinematics / machine kinematics | 机床各轴的排列方式,以及旋转轴的位置、方向等几何信息。NC 根据登记的运动学计算刀具尖端的位置。[1][27] |
| 双摆头式heddo-heddo-gata | head-head kinematics / head rotation type | 两个旋转轴都在主轴头一侧的结构。[2][6][3] |
| 双转台式tēburu-tēburu-gata | table-table kinematics / table rotation type | 两个旋转轴都在工作台一侧的结构。以摇篮式为代表。[2][6][3] |
| 摆头转台式(混合式)heddo-tēburu-gata | head-table kinematics / mixed kinematics / mixed type | 主轴头一侧和工作台一侧各有一个旋转轴的结构。[2][6][3] |
| 摇篮式工作台toranion tēburu | trunnion table | 从两侧支承并倾斜旋转工作台的结构,由摆动轴+旋转轴构成的工作台。[28][17][16] |
| 倾斜旋转工作台(摆动旋转工作台)chiruto rōtarī tēburu | tilt-rotary table / swivel rotary table / tilting rotary table | 把摆动的轴和旋转的轴合为一体的工作台。山崎马扎克、DMG森精机、GROB、Hermle 等的叫法。[16][29][25][30] |
| 摆头suiberu heddo | swivel head | 主轴头由旋转轴带动倾斜(摆动)的结构。[31][1] |
| 摆动轴keishajiku | swivel axis | 使刀具或工件倾斜的旋转轴。根据机型称为 A 轴或 B 轴。[32][22] |
| 旋转中心(枢轴点)kaiten chūshin | center of rotation / pivot point / MRZP(Haas:machine rotary zero point) | 旋转轴转动时的中心。NC 中保存的旋转中心与实机有偏差时,转动旋转轴的加工就会产生误差。[9][33][26][34] |
| 枢轴长度pibotto chō | pivot length | (主轴头摆动的机床上)从摆动轴旋转中心到主轴端面(刀具基准)的距离。[35] |
| 运动学标定(旋转轴中心的测量)kinematikusu kōsei | kinematics calibration / rotary axis position calibration / KinematicsOpt(Heidenhain) / CYCLE996(Siemens) | 用标准球和触发式测头测量旋转轴的中心和方向,并修正 NC 的机床配置参数。[1][26][27] |
| 标准球(校准球)kijun-kyū | datum sphere / calibration sphere | 半径准确已知的球。运动学标定时固定在工作台上进行测量。[27][26][28][35] |
| 球杆仪bōru bā | ballbar | 两端带球的伸缩式测量仪。通过圆周运动或五轴联动运动,测量刀具尖端与工件之间距离的变化。[14] |
| 奇异点tokuiten | singular point / singularity | 经过其附近时旋转轴的运动变得不稳定、会大幅转动的刀具姿态。[6] |
| 反比时间进给gyaku-jikan okuri | inverse time feed (G93) | 把 F 指令为“用 1 分钟的几分之一完成一个程序段”的进给方式。用于四轴、五轴的 CAM 输出。[36][21][37] |
| 方向矢量hōkō bekutoru | direction vector / tool orientation vector / A3/B3/C3(Siemens) / I/J/K(FANUC 类型 II) | 用 X、Y、Z 分量表示的刀具方向。比用旋转轴角度书写更不依赖机床结构。[1][6] |
| 前倾角rīdo-kaku | lead angle / LEAD(Siemens) | 刀具向进给方向(行进方向)倾斜的角度。[18][1] |
| 侧倾角chiruto-kaku | tilt angle / TILT(Siemens) | 刀具向与进给方向垂直的方向倾斜的角度(Siemens 的 TILT 定义为绕面法线的旋转)。[18][1] |
| 面的法线矢量men no hōsen bekutoru | surface normal vector | 垂直于加工面的矢量。用作三维刀具半径补偿和 LEAD/TILT 的基准。由 CAM 输出。[1][13] |
| 三维刀具半径补偿sanjigen kōgu-kei hosei | 3D cutter compensation / 3D tool radius compensation | 利用面的法线和刀具方向,对刀具半径进行三维补偿的功能。[1][5][13] |
| 刀具姿态控制kōgu shisei seigyo | tool posture control / vector interpolation of orientation | 在起点与终点的刀具方向之间插补,使侧铣时形成平面的功能。[5][6][34] |
| 工件安装误差补偿wāku setchi gosa hosei | workpiece setting error compensation / G54.4(FANUC) | 测量所放置工件的位置、旋转偏差并修正路径,不改变程序即可加工的功能。[5][6][34][38] |
| 后置处理器posuto purosessa | post processor | 把 CAM 的刀具路径转换为该机床、该 NC 专用的 NC 代码的工具。五轴时每种机床结构都需要。[1] |
| 桶形刀具bareru kōgu | barrel cutter / barrel end mill / circle segment cutter | 旋转时轮廓呈桶形,外周带有大 R 刃的刀具。用于五轴、分度加工可取较大切深。[39] |
| 夹持量tsukami-shiro | clamping depth / gripping depth | 虎钳夹持工件的高度。五轴用虎钳只有几 mm,很小。[40][41] |
| 斜置轴nyūtēto-jiku | nutated axis | 与直线轴不垂直(倾斜)的旋转轴。如 45° 摆头等。[1] |
| 车铣复合加工机fukugō kakōki | multitasking machine / mill-turn | 在 1 台机床上进行车削和铣削(包括五轴联动)的机床。[6][42] |
📚参考资料
5 轴加工页面依据 NC 厂家、机床厂家的公开手册和技术资料,标准机构的公开页面,以及大学、公立试验研究机构的报告编写。NC 指令能否使用因机型和选件而异,请务必查阅您所用机床的使用说明书。
- Siemens AG“Milling with SINUMERIK — 5-axis machining Manual, Edition 05/2009(DocOrderNo. 6FC5095-0AB10-0BP1)”
- Siemens AG“SINUMERIK live: Programming dynamic 5-axis machining directly in SINUMERIK Operate(2018)”
- 日本规格协会(JSA)“JIS B 6336-6:2018 加工中心—试验条件—第6部分:速度及插补运动的精度(ISO 10791-6:2014)预览”
- Siemens AG“SINUMERIK live: Multi-face machining milling (3+2 axes)(2017)”
- FANUC America Corporation“5-Axis Machining — CNC systems for high-performance machine tools(MBA-025-EN_03_1308, 2013)”
- Fuji Technology Press(作者:须藤雅子,发那科株式会社)“Development Report: Advanced Control Technologies for 5-Axis Machining, Int. J. of Automation Technology Vol.1 No.2, pp.108-112, 2007(DOI 10.20965/ijat.2007.p0108,CC BY-ND 4.0)”
- 三菱电机株式会社“中村直树《“MITSUBISHI CNC M700V 系列”中分度加工的易用性提升功能》三菱电机技报 Vol.85 No.4(2011)”
- Haas Automation, Inc.“G254 Dynamic Work Offset (DWO)(G 代码说明页面)”
- Haas Automation, Inc.“G234 Tool Center Point Control (TCPC)(G 代码说明页面)”
- 大隈株式会社“MCR-A5CⅡ 产品信息(五面加工龙门加工中心)”
- Haas Automation, Inc.“G268 / G269 Feature Coordinate System(G 代码说明页面)”
- 三菱电机株式会社“NC Specification Selection Guide M800V/M80V/E80/C80 Series(BNP-A1244 ENG D)”
- DR. JOHANNES HEIDENHAIN GmbH“TNC 640 User's Manual Conversational Programming, NC Software 340590-01 / 340591-01 / 340594-01, 4/2012(892903-20)”
- Renishaw plc「Application note: ISO 10791-6 using QC20 ballbar」
- 北海道大学“山田诚《五轴 NC 机床主轴倾斜加工的研究》工学博士学位论文内容摘要(2006)”
- 山崎马扎克株式会社“五轴加工机 VARIAXIS C 产品信息”
- 大隈株式会社“MU-4000V 产品信息”
- 地方独立行政法人 神奈川县立产业技术综合研究所(KISTEC)“横田知宏《使用球头铣刀的加工表面品质研究》KISTEC 研究报告 2020”
- ISO“ISO 841:2001 Industrial automation systems and integration — Numerical control of machines — Coordinate system and motion nomenclature(标准介绍页面)”
- 日本规格协会(JSA)“JIS B 6310:2003 工业自动化系统—机器及设备的控制—坐标系及运动的符号(ISO 841:2001)预览”
- 美国国家标准与技术研究院(NIST)“The NIST RS274NGC Interpreter – Version 3(NISTIR 6556, 2000)”
- 尼得科株式会社/尼得科 OKK 株式会社“关于发售本公司子公司五轴控制立式加工中心 VB-X350 的通知(2023年10月6日)”
- 大隈株式会社“MU-10000H 产品信息”
- 牧野“五轴控制立式加工中心(产品一览)”
- GROB-WERKE GmbH & Co. KG「Universal machining center G350」
- 发那科株式会社“FANUC Series 30i/31i/32i-MODEL B Plus 样本(英文版 FS30i-BPlus(E)-01)”
- DR. JOHANNES HEIDENHAIN GmbH“TNC 640 User's Manual Programming of Measuring Cycles for Workpieces and Tools, NC Software 34059x-18, 10/2023(1303409-23)”
- Okuma America Corporation(大隈)“MU-V Series 5-Axis Vertical Machining Centers 样本”
- DMG MORI(美国网站)“DMU 50 3rd Generation 产品页面”
- Maschinenfabrik Berthold Hermle AG「The milling and turning centre – C 42 / C 42 MT」
- 山崎马扎克株式会社“五轴加工机 VTC-800/30 产品信息”
- 牧野“五轴控制卧式加工中心(产品一览)”
- Renishaw plc「Brochure: AxiSet Check-Up — Fully automated tests for accurate and consistent results」
- 大阪工业大学 工学部 机械工学科 精密工学研究室(井原之敏 研究室)“五轴加工中心加工精度试验方法的研究(研究介绍海报)”
- 山崎马扎克株式会社“五轴加工机 VORTEX i-V 产品信息”
- Haas Automation, Inc.“G93 Inverse Time Feed Mode(G 代码说明页面)”
- Siemens AG“SINUMERIK 840D sl/828D Fraisage ISO, Manuel de programmation 02/2012(6FC5398-7BP40-3DA0,法语版)”
- FANUC America Corporation“Advanced Machining Tips & Tricks | 5-axis CNC(讲解视频系列介绍页面)”
- Union Tool 株式会社“UT 立铣刀通讯 2022年4月 vol.12《我的坚持 桶形刀具(1)》”
- 北川铁工所(Kitagawa)“V75V 5-axis centering vise(产品一览页面)”
- LANG Technik GmbH“41111: Makro•Grip Stamping Jaws(产品页面)”
- 山崎马扎克株式会社“车铣复合加工机 INTEGREX i-H 产品信息”