 読みもの
 英和

5-AXIS MACHINING5軸加工
直線3軸(X・Y・Z)に回転軸を2つ足して、工具の向きも変えながら削るのが5軸加工です。まずは「3+2(割出し)」と「同時5軸」の違いから。機械の形・NC の機能・校正・失敗しやすい所を、メーカーと規格の公開資料でたしかめてまとめました。
ほとんどの部品は
3+2 で足りるんだ。
まずは違いからね。
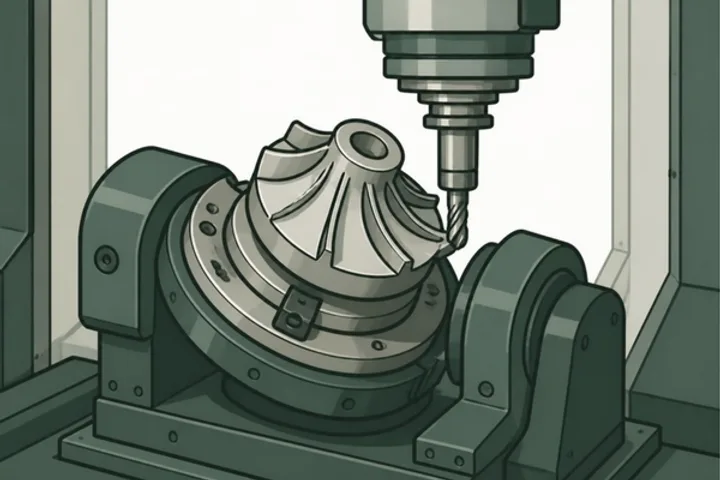
◇3+2 加工と同時5軸加工
5軸加工
3+2軸加工(割出し加工・傾斜面加工・多面加工)
5面加工機(5軸加工機とは別物)
- 門形マシニングセンタでアタッチメントヘッド(延長ヘッド・90°アンギュラヘッド)を自動交換して、ワークの上面と4側面を削る機械。工具の向きは決まった角度に切り替えるだけで、回転軸で連続的に傾けるわけではない。資料1件・参考[10]
≡違いの早見表
| 3+2 加工 | 同時5軸加工 | |
|---|---|---|
| 工具の向き | 静的(割り出して止める) | 動的(削りながら変わる)[1][4][2][6][7] |
| プログラムの作り方 | 傾けた面の上で普通の3軸プログラム(固定サイクルも使える)を書ける。手でも組める | CAD/CAM が前提[4][6][7][11] |
| NC の主な機能 | 傾斜面加工指令(FANUC Tilted Working Plane/三菱電機 傾斜面加工指令)、Siemens CYCLE800、Heidenhain PLANE、Haas G254(DWO)・G268 | 工具先端点制御(FANUC/三菱電機 G43.4 など)、Siemens TRAORI、Heidenhain M128/FUNCTION TCPM、Haas G234(TCPC)[1][5][6][12][13][9][8][11][14] |
| 向く部品(3+2) | 一般の部品の多くは3+2(同時4軸以下)で足りる。傾いた面の穴・ポケット、多面の加工、3D形状の荒取り・中仕上げ、工具・治具の製作 | —[2][7] |
| 向く部品(同時5軸) | — | インペラ・ブリスクのようなオーバーハング形状、タービン・航空エンジン部品、航空機の構造部品、金型の自由曲面、深い凹部や曲率の変化が多い形の仕上げ[1][2][7] |
| 同時5軸の難しさ | — | 動きが複雑で NC プログラムの作成・検証に時間がかかる、現場で動きが読みにくい、動く軸が多く剛性を保ちにくい[15] |
✓5軸にすると何がよいか
- 工具と加工面の角度を一定に保てるので、面粗さがそろう。資料1件・参考[6]
5軸加工のページ
⟲
5軸機の構成
ヘッド・ヘッド/テーブル・テーブル/ヘッド・テーブルの3つの形と長所・短所、回転軸 A・B・C の名前と向き、立形と横形、複合加工機。
G5軸の NC 機能
工具先端点制御・傾斜面加工指令・3次元工具径補正。NC メーカーごとの指令の対照、逆時間送り G93、工具長と回転中心。
◎校正・干渉・治具と工具
基準球によるキネマティクス校正、精度検査の規格、干渉チェックとシミュレーション、5軸用バイス、突き出しとボールエンドミルの傾け方。
!5軸のよくある失敗
特異点、回転軸の2つの解と遠回り、送りの単位、工具長の入れ忘れ、傾斜面の解除漏れ。現場で確かめるチェックリスト。
÷5軸の計算
逆時間送り G93 の F 値、ボールエンドミルの傾斜角、方向ベクトルから角度、回転軸の最短の回り方。
⌗CAD/CAM
CAM の流れ、ツールパスの種類、ソフトの一覧、データの形式(STEP・IGES・Parasolid)、座標系とポストプロセッサ。
あ5軸加工の用語
| 用語 | 英語 | 意味 |
|---|---|---|
| 5軸加工機ごじくかこうき | 5-axis machining center | 直線3軸に回転2軸を加え、工具の向きも変えて削れるマシニングセンタ。[1][3] |
| 3+2軸加工さんぷらすにじくかこう | 3+2-axis machining / tilted plane machining | 回転軸で工具の向きを決めて止め、直線3軸で削る加工。割出し加工・傾斜面加工とも。[4][5][7] |
| 同時5軸加工どうじごじくかこう | simultaneous 5-axis machining / 5-axis simultaneous | 直線3軸と回転2軸を同時に補間し、削りながら工具の向きを変える加工。[2][6][7] |
| 割出し加工わりだしかこう | multi-face machining | 回転軸を決まった角度に割り出して止め、その姿勢で削る加工。三菱電機は多面/傾斜面加工を含めてこう呼ぶ。[7][4] |
| 5面加工ごめんかこう | 5-face machining / 5-sided machining | 上面と4側面を1回の段取りで削ること。アタッチメントヘッドを替える門形機(5面加工機)でも、3+2 でも行う。[10][25] |
| 工程集約こうていしゅうやく | 複数の機械・段取りに分かれていた工程を1台・少ない段取りにまとめること。[6][17][16] | |
| 工具先端点制御こうぐせんたんてんせいぎょ | tool center point control (TCP) / TCPM(Heidenhain) / TCPC(Haas) / TTPC(Mazak) | 回転軸が回っても工具先端がプログラムどおりの位置を通るよう、NC が直線軸を補正する機能。[1][6][13][9][14] |
| 5軸変換ごじくへんかん | 5-axis transformation / TRAORI(Siemens) | ワーク座標で書いた工具先端の位置と向きを、機械の各軸の動きに変換する NC の機能。Siemens の工具先端点制御に当たる。[1][2] |
| 傾斜面加工指令けいしゃめんかこうしれい | tilted working plane (TWP) / inclined surface machining command / PLANE(Heidenhain) / CYCLE800(Siemens) / feature coordinate system G268(Haas) | 傾いた面に沿った座標系を定義し、その面を XY 平面のつもりで削れるようにする機能。[5][7][13][1][11] |
| 傾斜座標系けいしゃざひょうけい | tilted coordinate system / feature coordinate system | 傾斜面加工で定義する、加工面に沿った座標系。[7][11] |
| 工具軸方向制御こうぐじくほうこうせいぎょ | tool axis direction control / tilted working plane indexing | 傾斜面に工具が垂直になるよう回転軸を自動で割り出し、傾斜座標系を回転軸に連動させる機能。[26][7] |
| ワーク座標系わーくざひょうけい | workpiece coordinate system (WCS) | ワークの原点を基準にした座標系。プログラムは普通これで書き、NC が機械座標系(MCS)に変換する。[1][11] |
| 機械座標系きかいざひょうけい | machine coordinate system (MCS) | 機械の原点を基準にした座標系。[1][19] |
| キネマティクスきねまてぃくす | kinematics / machine kinematics | 機械の軸の並び方と、回転軸の位置・向きなどの幾何。NC は登録されたキネマティクスで工具先端の位置を計算する。[1][27] |
| ヘッド・ヘッド形へっどへっどがた | head-head kinematics / head rotation type | 回転2軸がどちらも主軸頭側にある構成。[2][6][3] |
| テーブル・テーブル形てーぶるてーぶるがた | table-table kinematics / table rotation type | 回転2軸がどちらもテーブル側にある構成。トラニオン形が代表。[2][6][3] |
| ヘッド・テーブル形(混合形)へっどてーぶるがた | head-table kinematics / mixed kinematics / mixed type | 主軸頭側とテーブル側に回転軸が1つずつある構成。[2][6][3] |
| トラニオンテーブルとらにおんてーぶる | trunnion table | 回転テーブルを両側から支えて傾ける構造の、傾斜軸+回転軸のテーブル。[28][17][16] |
| チルト・ロータリーテーブル(旋回ロータリテーブル)ちるとろーたりーてーぶる | tilt-rotary table / swivel rotary table / tilting rotary table | 傾く軸と回る軸を1つにまとめたテーブル。マザック・DMG森精機・GROB・Hermle などの呼び方。[16][29][25][30] |
| スイベルヘッドすいべるへっど | swivel head | 主軸頭が回転軸で傾く(旋回する)もの。[31][1] |
| 傾斜軸けいしゃじく | swivel axis | 工具またはワークを傾ける回転軸。機種により A軸または B軸。[32][22] |
| 回転中心(ピボット)かいてんちゅうしん | center of rotation / pivot point / MRZP(Haas: machine rotary zero point) | 回転軸が回るときの中心。NC が持つ回転中心が実機とずれると、回転軸を動かす加工で誤差が出る。[9][33][26][34] |
| ピボット長ぴぼっとちょう | pivot length | (主軸頭が傾く機械で)傾斜軸の回転中心から主軸端(工具の基準)までの距離。[35] |
| キネマティクス校正(回転軸中心の測定)きねまてぃくすこうせい | kinematics calibration / rotary axis position calibration / KinematicsOpt(Heidenhain) / CYCLE996(Siemens) | 基準球とタッチプローブで回転軸の中心・向きを測り、NC の機械構成パラメータを補正すること。[1][26][27] |
| 基準球(校正球)きじゅんきゅう | datum sphere / calibration sphere | 半径が正確に分かった球。キネマティクス校正でテーブルに固定して測る。[27][26][28][35] |
| ボールバーぼーるばー | ballbar | 両端に球がついた伸縮式の測定器。円運動や5軸の同時運動で工具先端とワークの距離の変化を測る。[14] |
| 特異点とくいてん | singular point / singularity | その近くを通ると回転軸の動きが不安定になり、大きく回ってしまう工具姿勢。[6] |
| 逆時間送りぎゃくじかんおくり | inverse time feed (G93) | F を『1ブロックを何分の1分で終えるか』として指令する送り方。4・5軸の CAM 出力で使われる。[36][21][37] |
| 方向ベクトルほうこうべくとる | direction vector / tool orientation vector / A3/B3/C3(Siemens) / I/J/K(FANUC タイプII) | 工具の向きを X・Y・Z 成分で表したもの。回転軸の角度で書くより機械の構成に依存しない。[1][6] |
| リード角りーどかく | lead angle / LEAD(Siemens) | 工具を送り方向(進行方向)に傾けた角度。[18][1] |
| チルト角ちるとかく | tilt angle / TILT(Siemens) | 工具を送り方向と直角な方向に傾けた角度(Siemens の TILT は面の法線まわりの回転として定義)。[18][1] |
| 面の法線ベクトルめんのほうせんべくとる | surface normal vector | 加工面に垂直なベクトル。3次元工具径補正や LEAD/TILT の基準に使う。CAM が出力する。[1][13] |
| 3次元工具径補正さんじげんこうぐけいほせい | 3D cutter compensation / 3D tool radius compensation | 面の法線や工具の向きを使って、立体的に工具径を補正する機能。[1][5][13] |
| 工具姿勢制御こうぐしせいせいぎょ | tool posture control / vector interpolation of orientation | 始点と終点の工具の向きの間を、側面削りで平面になるよう補間する機能。[5][6][34] |
| ワーク設置誤差補正わーくせっちごさほせい | workpiece setting error compensation / G54.4(FANUC) | 置いたワークの位置・回転のずれを測って経路を補正し、プログラムを変えずに削る機能。[5][6][34][38] |
| ポストプロセッサぽすとぷろせっさ | post processor | CAM の工具経路を、その機械・NC 用の NC コードに変換するもの。5軸では機械の構成ごとに要る。[1] |
| バレル工具ばれるこうぐ | barrel cutter / barrel end mill / circle segment cutter | 回すと樽形の輪郭になり、外周に大きな R 刃をもつ工具。5軸・割出し加工で大きな切込みを取れる。[39] |
| つかみ代つかみしろ | clamping depth / gripping depth | バイスがワークをつかむ高さ。5軸用バイスは数 mm と小さい。[40][41] |
| ニューテート軸にゅーてーとじく | nutated axis | 直線軸と直交していない(斜めに傾いた)回転軸。45°ヘッドなど。[1] |
| 複合加工機ふくごうかこうき | multitasking machine / mill-turn | 旋削とフライス削り(同時5軸を含む)を1台で行う機械。[6][42] |
📚出典
5軸加工のページは、NC メーカー・工作機械メーカーの公開マニュアルと技術資料、規格団体の公開ページ、大学・公設試の報告をもとにしています。NC の指令は機種・オプションで使えるかどうかが違うので、必ずお使いの機械の取扱説明書で確かめてください。
- Siemens AG「Milling with SINUMERIK — 5-axis machining Manual, Edition 05/2009(DocOrderNo. 6FC5095-0AB10-0BP1)」
- Siemens AG「SINUMERIK live: Programming dynamic 5-axis machining directly in SINUMERIK Operate(2018)」
- 日本規格協会(JSA)「JIS B 6336-6:2018 マシニングセンタ-試験条件-第6部:速度及び補間運動の精度(ISO 10791-6:2014)プレビュー」
- Siemens AG「SINUMERIK live: Multi-face machining milling (3+2 axes)(2017)」
- FANUC America Corporation「5-Axis Machining — CNC systems for high-performance machine tools(MBA-025-EN_03_1308, 2013)」
- Fuji Technology Press(著者:須藤雅子、ファナック株式会社)「Development Report: Advanced Control Technologies for 5-Axis Machining, Int. J. of Automation Technology Vol.1 No.2, pp.108-112, 2007(DOI 10.20965/ijat.2007.p0108、CC BY-ND 4.0)」
- 三菱電機株式会社「中村直樹「“MITSUBISHI CNC M700Vシリーズ”における割り出し加工の使いやすさ向上機能」三菱電機技報 Vol.85 No.4(2011)」
- Haas Automation, Inc.「G254 Dynamic Work Offset (DWO)(G-code 解説ページ)」
- Haas Automation, Inc.「G234 Tool Center Point Control (TCPC)(G-code 解説ページ)」
- オークマ株式会社「MCR-A5CⅡ 製品情報(5面加工門形マシニングセンタ)」
- Haas Automation, Inc.「G268 / G269 Feature Coordinate System(G-code 解説ページ)」
- 三菱電機株式会社「NC Specification Selection Guide M800V/M80V/E80/C80 Series(BNP-A1244 ENG D)」
- DR. JOHANNES HEIDENHAIN GmbH「TNC 640 User's Manual Conversational Programming, NC Software 340590-01 / 340591-01 / 340594-01, 4/2012(892903-20)」
- Renishaw plc「Application note: ISO 10791-6 using QC20 ballbar」
- 北海道大学「山田誠「5軸NC工作機械による主軸傾斜加工に関する研究」博士(工学)学位論文内容の要旨(2006)」
- ヤマザキマザック株式会社「5軸加工機 VARIAXIS C 製品情報」
- オークマ株式会社「MU-4000V 製品情報」
- 地方独立行政法人 神奈川県立産業技術総合研究所(KISTEC)「横田知宏「ボールエンドミルによる加工面品位の検討」KISTEC 研究報告2020」
- ISO「ISO 841:2001 Industrial automation systems and integration — Numerical control of machines — Coordinate system and motion nomenclature(規格の紹介ページ)」
- 日本規格協会(JSA)「JIS B 6310:2003 産業オートメーションシステム-機械及び装置の制御-座標系及び運動の記号(ISO 841:2001)プレビュー」
- 米国国立標準技術研究所(NIST)「The NIST RS274NGC Interpreter – Version 3(NISTIR 6556, 2000)」
- ニデック株式会社/ニデックオーケーケー株式会社「当社子会社の5軸制御立形マシニングセンタ VB-X350 の発売について(2023年10月6日)」
- オークマ株式会社「MU-10000H 製品情報」
- 株式会社牧野フライス製作所「5軸制御立形マシニングセンタ(製品一覧)」
- GROB-WERKE GmbH & Co. KG「Universal machining center G350」
- ファナック株式会社「FANUC Series 30i/31i/32i-MODEL B Plus カタログ(英語版 FS30i-BPlus(E)-01)」
- DR. JOHANNES HEIDENHAIN GmbH「TNC 640 User's Manual Programming of Measuring Cycles for Workpieces and Tools, NC Software 34059x-18, 10/2023(1303409-23)」
- Okuma America Corporation(オークマ)「MU-V Series 5-Axis Vertical Machining Centers カタログ」
- DMG MORI(米国サイト)「DMU 50 3rd Generation 製品ページ」
- Maschinenfabrik Berthold Hermle AG「The milling and turning centre – C 42 / C 42 MT」
- ヤマザキマザック株式会社「5軸加工機 VTC-800/30 製品情報」
- 株式会社牧野フライス製作所「5軸制御横形マシニングセンタ(製品一覧)」
- Renishaw plc「Brochure: AxiSet Check-Up — Fully automated tests for accurate and consistent results」
- 大阪工業大学 工学部 機械工学科 精密工学研究室(井原之敏 研究室)「5軸マシニングセンタの工作精度試験方法の検討(研究紹介ポスター)」
- ヤマザキマザック株式会社「5軸加工機 VORTEX i-V 製品情報」
- Haas Automation, Inc.「G93 Inverse Time Feed Mode(G-code 解説ページ)」
- Siemens AG「SINUMERIK 840D sl/828D Fraisage ISO, Manuel de programmation 02/2012(6FC5398-7BP40-3DA0、フランス語版)」
- FANUC America Corporation「Advanced Machining Tips & Tricks | 5-axis CNC(解説動画シリーズの紹介ページ)」
- ユニオンツール株式会社「UTエンドミルだより 2022年4月 vol.12『私のこだわり バレル工具(1)』」
- 株式会社北川鉄工所(Kitagawa)「V75V 5-axis centering vise(製品一覧ページ)」
- LANG Technik GmbH「41111: Makro•Grip Stamping Jaws(製品ページ)」
- ヤマザキマザック株式会社「複合加工機 INTEGREX i-H 製品情報」