极限量规、尺寸量规
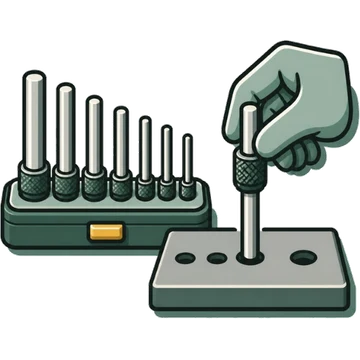
针规Pin gauge (plug gauge pin)
别名:针规组、钢针规、硬质合金针规
≡标准、测量范围、精度
- 标准
- 公开资料中未能确认未能确认有针规专用的 JIS(新潟精机的产品页也未标注标准名)
- 测量范围
- byMaker
- 新潟精机 PG 系列 0.100–0.290 mm(每档 0.010)、0.300–1.525 mm(每档 0.025)、1.550–6.275、6.300–9.775、9.800–12.525 mm(每档 0.025)等
- byMaker
- 最小显示量、分度值
- byMaker
- 新潟精机 PG 系列 套组的尺寸间隔 0.010 mm 或 0.025 mm
- byMaker
- 精度(示值误差、最大允许误差)
- byMaker
- 新潟精机 PG 系列(钢制) 相对于公称尺寸,按 + 或 − 方向 2–5 µm 制造。φ2.700 mm 以上已做过深冷处理
- byMaker
▦种类
◎各部分名称与作用
| # | 名称 | 英文 | 作用 |
|---|---|---|---|
| 1 | 针体(1.000 mm 以上印有 +/− 符号和尺寸) | Pin | 插入孔中确认孔径。[1] |
◷刻度读法
- 根据通过的针与不能通过的针的尺寸来判断孔径范围(一手资料的文字中未确认)
✋使用步骤
打印自 Kezuriba(kezuriba.net/zh/gauges/pin-gauge/)
!常见测量失误与对策
长时间用手握持(热膨胀)、强行压入
原因OSG 在极限量规的一般注意事项中提到,手的热量会引起尺寸变化,以及强行通过会导致卡住拔不出来的事故
对策使用手套、针规夹持器。不要用力(并非针规专用的记述)[3]
✓保养、存放与检查、校准
保养、存放
- 使用后清洁并做防锈处理(作为量规的一般注意事项)[3]
检查、校准
- 未找到针规专用校准步骤的一手资料公开资料中未能确认
使用方法只有视频(新潟精机),缺少文字形式的一手资料。
⇄相关器具
📚出处
未作标注的内容,均为两份以上不同发行方的资料所一致的内容。步骤和注意事项依据资料用 Kezuriba 自己的话整理,图为 Kezuriba 绘制。精度数值并非取自 JIS 数表,而是厂商公布的数值。