夹具设计
3-2-1 定位原则、定位基准面、圆柱销与菱形销、夹紧原则、钻套、防呆。共 16 个术语。每个术语均整理了含义、图纸标注方法、具体示例、常见错误以及 JIS 与 ASME 的差异。
打印自 Kezuriba(kezuriba.net/zh/drafting/jig/)
自由度jiyudodegrees of freedom
物体能够独立运动的方向数。定位时,需限制工件所有可运动的方向(约束),使其位置唯一确定。将工件压靠在相互垂直的 3 个基准面上,即可完全约束。[1][2]
自由度:空间中的物体可沿 3 个方向直线移动(平动),也可绕 3 个轴转动(转动)。夹具用支承和夹紧件限制这 6 个自由度,使位置唯一确定。图纸上的画法
- 按 12 种运动计数的看法若将各轴的+方向与−方向分开计数,则共有 12 种运动;也有教材说明:3-2-1 的 6 个点限制其中 9 种,其余 3 种由夹紧件限制。[1]
相关:3-2-1 定位原则基准体系(三基面体系)
3-2-1 定位原则san-ni-ichi no gensoku3-2-1 principle / 3-2-1 rule
长方体工件由底面 3 点、侧面 2 点、端面 1 点共 6 个点支承,使位置唯一确定的定位原则。[3][4][1]
3-2-1 原则:底面 3 点、长侧面 2 点、端面 1 点,共 6 个点即可唯一确定长方体的位置图纸上的画法
- 底面 3 点用 3 根销(支承)托住底面,限制上下方向的移动和绕两个轴的转动。[3][1]
- 长侧面 2 点2 根销限制一个方向的移动和绕上下轴的转动。[3][1]
- 其余面 1 点1 根销限制其余方向的移动。[3][1]
- 用夹紧件压向支承与销相反的方向,用夹紧件压向支承来限制。[1]
- 点与点要拉开距离支承点应尽量彼此分开布置。[1][5]
示例100×60×20 的板:在底面的大三角形顶点处设 3 个支承,长边侧面设 2 根销,短边侧面设 1 根销,用夹紧件压向底面和侧面的销。
(依据资料中的规定组合而成的示例)[3][1] 常见错误
- 用 4 个以上的固定销支承平面原因:工件表面的偏差会使其中 1 点悬空,每次放置的姿态都会改变。对策:基准面用 3 点支承;需要额外支承时,使用弹簧式或可调式辅助支承。[1]
- 只用 3-2-1 的销来支承会因受力而移动的工件原因:机械加工的力有时会使工件移动。对策:重新考虑销的形状和数量,采用能抵抗力的方向的布置。[3][4]
相关:自由度基准体系(三基面体系)定位基准(定位件)辅助支承(工件支承)
定位基准(定位件)ichigime kijunlocator / locating surface
工件靠上去以确定位置的夹具侧的面或销。有削夹具本体制成的整体式、装配另一零件的组装式、使用标准销的销式。[3][5]单一资料·仅供参考
定位基准(定位件)的做法:削夹具本体制成的整体式、装配另一零件的组装式、使用标准销的销式。组装式和销式只需更换基准件,还可使用耐磨性高的材料。图纸上的画法
- 选择作为基准的工件表面尽可能选择已加工的面或孔,以作为图纸尺寸起点的重要面为基准。[1][6]
- 做成可更换的结构只需更换基准件的组装式、销式,还可使用耐磨性高的材料。[3]
- 铸造表面件的首道工序铸造、锻造件的首道加工,先以两边等临时定位并铣出底面,之后以该面为基准。[1]
常见错误
- 整体式做出基准面原因:加工费工,磨损后要连夹具一起修理。对策:做成可更换基准件和销的结构。[3]
相关:3-2-1 定位原则定位销(圆柱销)使图纸的基准与夹具的基准一致
定位销(圆柱销)ichigime pinlocating pin / round pin / dowel pin
插入工件或零件的孔中进行定位的圆柱形销。两根并用时,一根保持圆柱形状作圆柱销,作为位置基准,另一根用菱形销。[7][1][4]
定位销:两根销的间距取大一些,并设高度差,使高的先插入。前端做成锥度或 R,导入孔内。第 2 根用防转的菱形销。图纸上的画法
- 两根销的间距要大销间距取长,选择对称的位置。[5][1]
- 前端形状从便于插入和保护工件考虑,选用球头、圆锥、C 倒角等。手工操作的轻型工件,前端锥角取 60°以下的大角度;大型工件或自动机则多为 10~30°。[7][8]
- 设高度差先用较高的销预定位,再用较低的销精确定位。[7]
- 配合在米思米(MISUMI)的示例中,对 H7 的孔,定位侧取 h6,固定于底座侧取 g6。[9]
常见错误
- 做成销不能更换的结构原因:销和孔都会磨损,精度下降。对策:设置可将销抽出的孔等,使其可更换。[7]
相关:菱形销(削边销)过定位(重复定位)配合的选择
菱形销(削边销)daiyamondo pindiamond pin / relieved pin
用 2 个孔定位时用作第 2 根销的、削去圆柱一部分的销。沿两孔中心连线方向留有避让,可吸收孔距的偏差,只约束与之垂直的方向以限制转动。[7][1][4]
菱形销在连接两孔的方向两侧削去以留出避让,只限制与之垂直的方向(转动)图纸上的画法
- 削边的方向削去两孔中心连线附近,使留下的圆弧部分在与该线垂直的方向与孔接触。[7]
- 与圆柱销组合使用第 1 根圆柱销确定位置,第 2 根菱形销确定方向(转动)。[7][1]
示例孔距为 100±0.05 的 2 个孔:一个孔插圆柱销,另一个孔插沿两孔连线方向削边的菱形销。孔距的偏差由菱形销的避让吸收,只限制转动。
(依据资料中的规定组合而成的示例)[7][1] 常见错误
- 使用两根圆柱销原因:孔距偏差会导致工件装不进去,或硬压入而卡死(过定位)。对策:第 2 根用菱形销。[1][8][5]
- 削边方向错 90°原因:无法吸收孔距偏差,也限制不了转动。对策:安装时使削出的平面朝向两孔连线的方向。[7]
相关:定位销(圆柱销)过定位(重复定位)
过定位(重复定位)kajo kosokuover-constraint / redundant locating
同一方向的运动被两个以上的要素同时限制。会因零件的偏差而装不进去,或产生不合理的力。[8][5][1]
过定位:两根圆柱销对同一方向(连接两孔的方向)重复限制,孔距稍有偏差就装不进去。将第 2 根改为菱形销,让出该方向(偏差已夸大)。图纸上的画法
- 用 3 个方向限制定位用 3 个方向的约束来完成。若从 4 个方向围住,则无法插入也无法取出。[5]
- 避免 2 处同时嵌入无法同时嵌入 2 处进行装配,所以要设高度差,使其依次嵌入。[8][7]
相关:菱形销(削边销)3-2-1 定位原则
夹紧原则kuranpu no gensokuclamping principles
夹紧件把已定位的工件压向支承或基准面,使其在切削力、振动下不会移动而保持住。要求不损伤工件、不使其变形。[1][10][11]
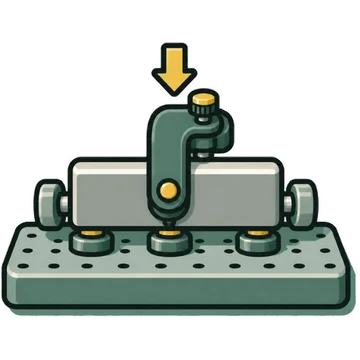 示意图
图纸上的画法
- 朝支承方向压夹紧力应朝向支承面、定位面,并作用在刚性好的部位。[1]
- 切削力由支承承受将基准设置在能抵抗切削轴向力和扭矩方向的位置。[11][1]
- 不使其变形选择夹紧力不超过工件变形强度的位置和方向,必要时压在辅助支承之上。[10]
- 快速可靠经常使用的夹具要操作简单迅速,并采用不因振动而松动的结构。[1]
- 不妨碍取放夹紧件的开合不应妨碍工件的取放。[1]
常见错误
- 用螺钉直接拧紧陶瓷等刚性体原因:不易发生弹性变形,用力拧紧会开裂。对策:用弹簧力或气压压住。[12]
- 夹紧下方没有支承的位置原因:工件会挠曲,卸下后恢复原状,精度达不到。对策:压在支承的正上方,或辅助支承之上。[10][1]
相关:切削力的方向与定位辅助支承(工件支承)3-2-1 定位原则
切削力的方向与定位sessaku-ryoku no mukilocating against cutting forces
找出加工中作用于工件的力(钻头的扭矩和轴向力等)的方向和大小,并把定位基准设置在能抵抗这些力的方向。[11][1]
切削力的方向与定位:钻头的轴向力(向下)由底部支承承受,扭矩(从上方看为顺时针)由设在要转动一侧的销承受。不要让夹紧件承受切削力。图纸上的画法
- 找出所有的力列出作用于工件的所有力,查明方向和大小。[11]
- 做成能抵抗力的基准结构在力的方向上设置基准面或销,不让夹紧件承受切削力。[11][1]
示例钻孔夹具:向下的轴向力由底面的支承承受,转动方向的扭矩由侧面的销承受。销的位置不当,扭矩会使工件转动。
[11] 常见错误
- 不考虑切削力的方向就布置销原因:定位变得不稳定,导致工件或刀具破损、发生事故。对策:根据力的方向和大小来确定基准的布置。[11]
相关:夹紧原则
辅助支承(工件支承)hojo shijiwork support / auxiliary support
对于仅靠 3 点支承会因切削力或夹紧力而挠曲的大型或薄型工件,从下方追加支承的支承。只起支撑作用而不确定位置,因此采用弹簧式或可调式。[1][10]
辅助支承:仅靠 3 点支承,薄工件、大工件会因切削力、夹紧力而挠曲。除定位用的支承外,还要在下方另加弹簧式或可调式的支撑(挠曲已夸大)。图纸上的画法
- 与定位支承分开设置与确定位置的支承分开,在会挠曲处的下方设置弹簧式或可调式支撑。[1][10]
常见错误
- 把辅助支承做成固定销原因:会与基准的 3 点相互干涉,导致工件悬空或姿态改变。对策:采用弹簧式或可调式支撑。[1]
相关:3-2-1 定位原则夹紧原则
夹具钻套(钻套)jigu-yo bushujig bushing / drill bushing
为引导钻头或铰刀、保证孔的位置精度,嵌入夹具板(钻模板)的淬火套筒。[1][13]
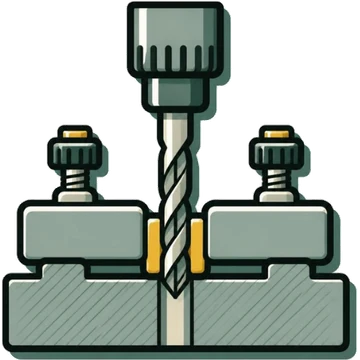 示意图钻套:引导钻头以确定孔位置的淬火套筒。与工件之间要留出足够排屑的间隙。太近会堵屑,太远则钻头会摆动。
图纸上的画法
- 做成可更换做成可更换的结构,以便磨损后仍能保持精度。[13][1]
- 排气长销插入钻套时,若不设排气槽或让位孔,会难以拔出。[13]
标准:JIS B 5201《钻套及其附件》。[14]
相关:易损件的可更换性
毛刺、切屑对策bari, kirikuzu taisakuburr and chip relief
毛刺、切屑、异物卡入基准面会降低定位精度,因此应做成易于清除、不易卡入的结构。[15][16][17][18]单一资料·仅供参考
毛刺、切屑对策:基准设在高于夹具上表面的位置,用小支承而非整个面来接触,切屑就会落下而不被卡入。在工件的角(出毛刺处)设避让。图纸上的画法
- 基准做高把基准设在高于夹具上表面的位置,让切屑落下。[15]
- 用小基准支承不用整个面,而用耐磨性好的小销来支承。[15]
- 角上设避让在与工件的角(出毛刺处)接触的部位设避让。[16]
- 孔基准则在销的形状上下功夫采用前端为圆角(R)且比工件板厚长的销,插入时就不会碰到孔的毛刺。[17]
- 用面支承则倒角将基准面一侧倒角,以避开异物的影响。[18]
常见错误
- 前端仅有小 C 倒角的销插入孔中原因:会碰到毛刺并带入,卡入基准面。对策:选择前端形状和长度,使销插入时碰不到毛刺。[17]
相关:退刀·退刀槽定位基准(定位件)
防呆(防止装错)pokayokepoka-yoke / fool-proofing
防止操作者把工件反向或放错位置、或误夹紧的措施。作为夹具设计原则之一,要求夹紧和定位方法做到不会弄错(fool proof,即防呆)。[1]单一资料·仅供参考
防呆:针对左右不对称工件的缺口增加 1 根销,翻面或改变方向时会碰到销而无法装夹。示例左右不对称的工件:把定位销设在不对称的位置,使翻面或改变方向后放不进去。
(依据资料中的规定组合而成的示例)[1] 相关:定位销(圆柱销)
使图纸的基准与夹具的基准一致datamu to jigu kijunaligning fixture locators with drawing datums
让夹具上工件所靠的面或孔,与图纸的基准(及其优先顺序)或作为尺寸起点的面一致的思路。[1][6][2]
使图纸的基准与夹具的基准一致:第 1 基准 A 对应 3 点支承,第 2 基准 B 对应 2 根销,第 3 基准 C 对应 1 根销,并用夹紧件分别压向它们。可以用与测量时相同的基准进行加工。图纸上的画法
- 第 1 基准对应底面的支承按基准 A、B、C 的顺序,对应以 3 点、2 点、1 点支承的面。[2][3]
- 使用装配的基准位置装配规格所规定的基准位置,在夹具上也作为基准。[6]
常见错误
- 以与图纸不同的面为基准加工、测量原因:从与图纸基准不同的面测量,面与面之间的误差会混入结果。对策:把图纸的基准作为夹具的基准。[1][6]
相关:基准体系(三基面体系)3-2-1 定位原则基准面(加工、装配、功能的基准)
易损件的可更换性mamo-buhin no kokanseireplaceable wear parts
定位销、钻套、基准件会在使用中磨损而使精度下降,因此应通过淬火等使其变硬,并做成可更换的结构。[7][13][1][3]
易损件的可更换性:定位销设置可从下方顶出的孔;钻套是在压入夹具的固定衬套中插入可换钻套,用紧定螺钉压住。磨损后只更换可换钻套。图纸上的画法
- 可更换的固定方式销设置可抽出的孔,钻套做成可替换的结构。[7][13]
相关:夹具钻套(钻套)定位销(圆柱销)
V 形块(V 形槽定位)bui burokkuV-block / vee block
把圆柱形工件靠在 V 形槽中,使中心自然对准而定位的方法。用于圆柱的长度方向定位和找中心。[5][1]
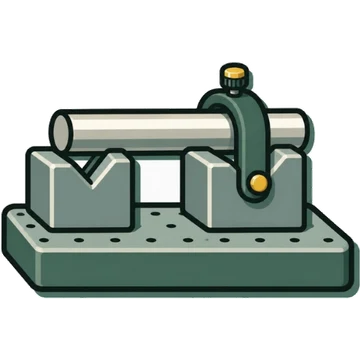 示意图
图纸上的画法
- 圆形工件用 V 形槽支承圆棒和管材用 V 形块或锥体自动定心。[1]
- 1 个孔+V 形块也有用 1 个孔与 V 形块组合来限制转动的方法。[1]
- 测量中也使用用 2 个 V 形块夹住球,可把其中心作为基准点。[19]
相关:定位基准(定位件)
夹具(工件夹持装置)应满足的条件jigu ni motomerareru jokenworkholder requirements
夹具应满足的条件:以所需精度稳定、可靠地保持;装卸容易;便于相关作业;有耐久性和刚性;有多个时具有互换性和一致性。[6][1]
图纸上的画法
- 基准面的选择选择工件的定位基准面。[6]
- 避免外部干扰做成避免异物、灰尘影响的结构。[6]
- 材料的选择选用不会损伤工件、夹具不易磨损的材料。[6]
相关:夹紧原则定位基准(定位件)