治具設計
3-2-1 の原則・基準面・ロケートピンとダイヤモンドピン・クランプの原則・ブッシュ・ポカヨケ。16 語。用語ごとに、意味・図面への書き方・具体例・よくある間違い・JIS と ASME の違いをまとめています。
ケズリバ(kezuriba.net)/drafting/jig/ より印刷
自由度じゆうどdegrees of freedom
物体が独立して動ける方向の数。位置決めでは、ワークが動ける方向をすべて止めて(拘束して)位置を一意に決める。互いに直交する3つの基準面に押し当てると完全に拘束できる。[1][2]
図面への書き方
- 12の動きで数える見方各軸の+方向と−方向を別々に数えると12の動きになり、3-2-1 の6点で9つを止め、残る3つをクランプで止めると説明する教材もある。[1]
関連:3-2-1の原則データム系(三平面データム系)
3-2-1の原則さんにいちのげんそく3-2-1 principle / 3-2-1 rule
直方体のワークを、底面3点・側面2点・端面1点の計6点で受けて、位置を一意に決める位置決めの原則。[3][4][1]
3-2-1の原則:底面3点・長い側面2点・端面1点の計6点で、直方体の位置がひとつに決まる図面への書き方
- 底面に3点3本のピン(受け)で底面を支え、上下方向と2つの軸の周りの回転を止める。[3][1]
- 長い側面に2点2本で一方向の移動と、上下軸の周りの回転を止める。[3][1]
- 残る面に1点1本で残りの方向の移動を止める。[3][1]
- クランプで受けに押し付けるピンと反対側の方向は、クランプで受けに押し付けて止める。[1]
- 点どうしを離す受けの点はできるだけ離して配置する。[1][5]
例100×60×20 の板:底面の大きな三角形の頂点に3本の受け、長辺の側面に2本、短辺の側面に1本のピンを置き、クランプで底面と側面のピンへ押し付ける。
(資料の決まりから組み立てた例)[3][1] よくある間違い
- 平面を4点以上の固定ピンで受けるなぜ:ワークの面のばらつきで1点が浮き、置くたびに姿勢が変わる。対策:基準面は3点で受け、さらに支えが要るときはばね式や調整式の補助支持にする。[1]
- 力で動くワークを3-2-1のピンだけで受けるなぜ:機械加工の力でワークが動くことがある。対策:ピンの形と本数を見直し、力の向きに対抗できる配置にする。[3][4]
関連:自由度データム系(三平面データム系)位置決め基準(ロケータ)補助支持(ワークサポート)
位置決め基準(ロケータ)いちぎめきじゅんlocator / locating surface
ワークを当てて位置を決める治具側の面やピン。治具本体を削って作る一体型、別部品を組み付ける組立式、標準のピンを使うピン式がある。[3][5]資料1件・参考
図面への書き方
- 基準にするワークの面を選ぶできれば加工済みの面や穴で、図面の寸法の起点になる重要な面を基準にする。[1][6]
- 交換できる構造に基準部品だけを交換できる組立式・ピン式は、耐摩耗性の高い材料も使える。[3]
- 鋳肌品の最初の工程鋳造・鍛造品の最初の加工は、2辺などで仮に位置決めして底面を削り、以降はその面を基準にする。[1]
よくある間違い
- 一体型で基準面を作り込むなぜ:加工に手間がかかり、摩耗したら治具ごと直すことになる。対策:基準部品やピンを交換できる構造にする。[3]
関連:3-2-1の原則位置決めピン(丸ピン)図面のデータムと治具の基準を合わせる
位置決めピン(丸ピン)いちぎめぴんlocating pin / round pin / dowel pin
ワークや部品の穴に挿して位置を決める円筒形のピン。2本で使うときは、一方を円筒のままの丸ピンにして位置の基準とし、もう一方をダイヤモンドピンにする。[7][1][4]
図面への書き方
- 2本の間隔は広くピンの間隔を長くとり、対称な位置を選ぶ。[5][1]
- 先端の形挿入のしやすさとワークの保護から、球頭・円すい・C面取りなどを選ぶ。手作業で軽いワークなら先端テーパ角は60°以下と大きめ、大きなワークや自動機では10〜30°が多い。[7][8]
- 高さに差を付ける高い方のピンで予備的に合わせ、低い方のピンで正確に決める。[7]
- はめあいミスミの例では、H7 の穴に対して位置決め側を h6、ベースに固定する側を g6 としている。[9]
よくある間違い
- ピンを交換できない構造にするなぜ:ピンも穴も摩耗して精度が落ちる。対策:ピンを抜き出せる穴を設けるなど、交換できるようにする。[7]
関連:ダイヤモンドピン(ひし形ピン・削りピン)過剰拘束(二重の位置決め)はめあいの選び方
ダイヤモンドピン(ひし形ピン・削りピン)だいやもんどぴんdiamond pin / relieved pin
2穴で位置決めするとき2本目に使う、円筒の一部を削り落としたピン。2穴の中心を結ぶ方向には逃げがあるので穴の間隔のばらつきを吸収し、それと直角な方向だけを拘束して回転を止める。[7][1][4]
ダイヤモンドピンは、2穴を結ぶ向きの両側を削り落として逃がし、それと直角の向き(回転)だけを止める図面への書き方
- 削る向き両穴の中心を結ぶ線の付近を削り落とし、残った円弧部がその線と直角な方向で穴に当たるようにする。[7]
- 丸ピンと組み合わせる1本目の丸ピンで位置を決め、2本目のダイヤモンドピンで向き(回転)を決める。[7][1]
例穴の間隔が 100±0.05 の2穴:一方に丸ピン、もう一方に、2穴を結ぶ方向を削ったダイヤモンドピンを挿す。間隔のばらつきはダイヤモンドピンの逃げで吸収され、回転だけが止まる。
(資料の決まりから組み立てた例)[7][1] よくある間違い
- 丸ピンを2本使うなぜ:穴の間隔のばらつきでワークが入らないか、無理に押し込んでかじる(過剰拘束)。対策:2本目はダイヤモンドピンにする。[1][8][5]
- 削る向きを90°間違えるなぜ:穴の間隔のばらつきを吸収できず、回転も止まらない。対策:削った平らな面が2穴を結ぶ線の方を向くように取り付ける。[7]
関連:位置決めピン(丸ピン)過剰拘束(二重の位置決め)
過剰拘束(二重の位置決め)かじょうこうそくover-constraint / redundant locating
同じ方向の動きを2つ以上の要素で同時に止めてしまうこと。部品のばらつきで入らなくなったり、無理な力がかかったりする。[8][5][1]
図面への書き方
- 3方向で止める位置決めは3方向の拘束で行う。4方向から囲うと挿入も取り出しもできない。[5]
- 2か所同時のはめ込みは避ける2か所が同時にはまる組付けはできないので、高さに差を付けて順にはまるようにする。[8][7]
関連:ダイヤモンドピン(ひし形ピン・削りピン)3-2-1の原則
クランプの原則くらんぷのげんそくclamping principles
クランプは、位置決めしたワークを受けや基準面に押し付けて、切削力や振動で動かないように保持するもの。ワークを傷めたり変形させたりしないことが求められる。[1][10][11]
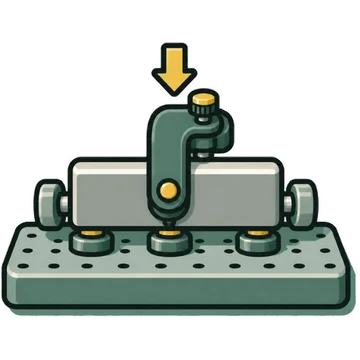 イメージ図
図面への書き方
- 受けに向けて押すクランプ力は支持面・位置決め面に向けて、しっかりした部分に作用させる。[1]
- 切削力は受けで受ける切削のスラストやトルクの向きに対抗できる位置に基準を置く。[11][1]
- 変形させない締め付け力がワークの変形強度を超えない位置と方向を選び、必要なら補助支持の上から押さえる。[10]
- すばやく確実に頻繁に使う治具は操作を簡単・迅速にし、振動で緩まない構造にする。[1]
- 出し入れを妨げないクランプの開け閉めがワークの出し入れの邪魔にならないようにする。[1]
よくある間違い
- セラミックなどの剛体をねじで直接締めるなぜ:弾性変形しにくいので、強く締めると割れる。対策:ばね力や空気圧で押さえる。[12]
- 下に支えのない位置をクランプするなぜ:ワークがたわみ、外すと戻って精度が出ない。対策:受けの真上か、補助支持の上を押さえる。[10][1]
関連:切削力の向きと位置決め補助支持(ワークサポート)3-2-1の原則
切削力の向きと位置決めせっさくりょくのむきlocating against cutting forces
加工中にワークにかかる力(ドリルのトルクとスラストなど)の向きと大きさを洗い出し、それに対抗できる向きに位置決めの基準を置くこと。[11][1]
図面への書き方
- 力を洗い出すワークにかかる力をすべて挙げ、向きと大きさを調べる。[11]
- 対抗できる基準構造にする力の向きに基準面やピンを置き、クランプには切削力を受けさせない。[11][1]
例ドリルの穴あけ治具:下向きのスラストは底面の受けで、回転方向のトルクは側面のピンで受ける配置にする。ピンの位置が悪いとトルクでワークが回る。
[11] よくある間違い
- 切削力の向きを考えずにピンを配置するなぜ:位置決めが不安定になり、ワークや工具の破損、事故につながる。対策:力の向きと大きさから基準の配置を決める。[11]
関連:クランプの原則
補助支持(ワークサポート)ほじょしじwork support / auxiliary support
3点の受けだけでは切削力やクランプ力でたわむ大きなワークや薄いワークを、下から追加で支える支持。位置は決めずに支えるだけなので、ばね式や調整式にする。[1][10]
図面への書き方
- 位置決めの受けとは別に設ける位置を決める受けとは別に、ばね式や調整式の支えを、たわむ所の下に設ける。[1][10]
よくある間違い
- 補助支持を固定ピンにするなぜ:基準の3点とけんかして、ワークが浮いたり姿勢が変わったりする。対策:ばね式や調整式の支えにする。[1]
関連:3-2-1の原則クランプの原則
ジグ用ブシュ(ドリルブシュ)じぐようぶしゅjig bushing / drill bushing
ドリルやリーマを案内して穴の位置精度を出すために、治具の板(ブシュプレート)にはめ込む焼入れした筒。[1][13]
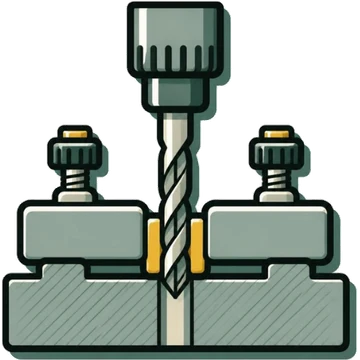 イメージ図
図面への書き方
- 交換できるように摩耗しても精度を保てるよう、差し替えられる構造にする。[13][1]
- 空気抜き長いピンをブシュに入れる場合は、空気抜きの溝や逃げ穴を設けないと抜けにくくなる。[13]
規格:JIS B 5201「ジグ用ブシュ及びその附属品」。[14]
関連:摩耗部品の交換性
バリ・切りくず対策ばり・きりくずたいさくburr and chip relief
バリや切りくず・異物が基準面にかみ込むと位置決め精度が落ちるので、除去しやすく、かみ込まない構造にすること。[15][16][17][18]資料1件・参考
図面への書き方
- 基準を高く基準を治具の上面より高い位置に設け、切りくずを下に落とす。[15]
- 小さい基準で受ける面全体ではなく、耐摩耗性のある小さなピンで受ける。[15]
- 角に逃げワークの角(バリの出る所)に当たる部分に逃げを設ける。[16]
- 穴基準ならピンの形を工夫先端が R でワークの板厚より長いピンにすると、穴のバリに触れずに挿入できる。[17]
- 面で受けるなら面取り基準面側を面取りして異物の影響を避ける。[18]
よくある間違い
- 先端が小さな C 面取りだけのピンで穴に挿すなぜ:バリに触れて巻き込み、基準面にかみ込む。対策:先端形状と長さを選び、バリに触れずに入るピンにする。[17]
関連:逃げ・逃げ溝位置決め基準(ロケータ)
ポカヨケ(誤セット防止)ぽかよけpoka-yoke / fool-proofing
作業者がワークを逆向きや誤った位置にセットしたり、誤ってクランプしたりできないようにする工夫。治具設計の原則の一つとして、クランプや位置決めの方法を間違えようのない(fool proof)ものにすることが挙げられている。[1]資料1件・参考
例左右非対称のワーク:位置決めピンを非対称の位置に置き、裏返したり向きを変えたりすると入らないようにする。
(資料の決まりから組み立てた例)[1] 関連:位置決めピン(丸ピン)
図面のデータムと治具の基準を合わせるでーたむとじぐきじゅんaligning fixture locators with drawing datums
治具でワークを当てる面や穴を、図面のデータム(とその優先順位)や、寸法の起点になっている面に合わせる考え方。[1][6][2]
図面への書き方
- 第1次データムを底面の受けにデータム A・B・C の順に、3点・2点・1点で受ける面に対応させる。[2][3]
- 組付けの基準位置を使う組付け仕様で定められた基準位置を、治具でも基準にする。[6]
よくある間違い
- 図面と違う面を基準に加工・測定するなぜ:図面の基準と違う面から測ると、その面どうしの誤差が結果に混ざる。対策:図面のデータムを治具の基準にする。[1][6]
関連:データム系(三平面データム系)3-2-1の原則基準面(加工・組立・機能の基準)
摩耗部品の交換性まもうぶひんのこうかんせいreplaceable wear parts
位置決めピン・ブシュ・基準部品は使ううちに摩耗して精度が落ちるので、焼入れなどで硬くし、交換できる構造にしておくこと。[7][13][1][3]
図面への書き方
- 交換できる固定のしかたピンは抜き出せる穴を設け、ブシュは差し替えられる構造にする。[7][13]
関連:ジグ用ブシュ(ドリルブシュ)位置決めピン(丸ピン)
Vブロック(V溝による位置決め)ぶいぶろっくV-block / vee block
円筒形のワークを V 字の溝に当てて、中心を自然に合わせて位置決めする方法。円筒の長手方向の位置決めや心出しに使う。[5][1]
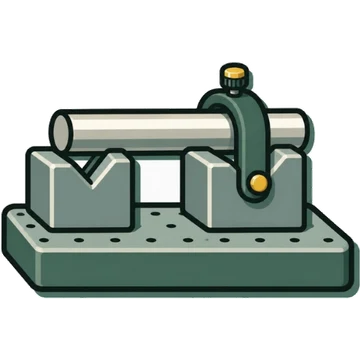 イメージ図
図面への書き方
- 丸物は V で受ける丸棒やパイプは V ブロックやコーンで自己求心させる。[1]
- 1穴+V ブロック穴1つと V ブロックの組合せで回転を止める方法もある。[1]
- 測定でも使う球を2つの V ブロックで挟むと、その中心をデータム点にできる。[19]
関連:位置決め基準(ロケータ)
治具(ワークホルダ)に求められる条件じぐにもとめられるじょうけんworkholder requirements
治具に求められる条件:必要な精度で安定・確実に保持する、取り付け・取り外しが容易、関連する作業がしやすい、耐久性と剛性がある、複数あるときは互換性・均一性がある。[6][1]
図面への書き方
- 基準面の選択ワークの位置決め基準面を選ぶ。[6]
- 外乱を避ける異物やゴミの影響を避ける構造にする。[6]
- 材料の選定ワークの傷や治具の摩耗を避ける材料を選ぶ。[6]
関連:クランプの原則位置決め基準(ロケータ)
 英和
