 英和

ケズリバ(kezuriba.net)/troubles/drill-exit-burr/ より印刷
穴の出口(抜け際)にバリが出る
ドリル ドリル
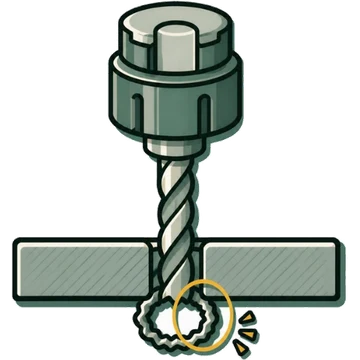
まず疑うところ
- 貫通時の送りが大きい
- ホーニングが大きい
- 取付け振れ
まず試す対策
- 貫通する手前から送りを下げる(半分程度、20〜50%減)
- ホーニングを小さくする
- ドリル肩部に C 面・R を付ける、逃げ角を大きくする
?考えられる原因
✓対策
切削条件
工具
- ホーニングを小さくする資料1社[1][2]
- ドリル肩部に C 面・R を付ける、逃げ角を大きくする資料1社[4][5]
- 浅い穴(2D 以下、内部給油なら 3D 以下)はフラットドリルを使う資料1社[4][5]
段取り
↔同じ分類のトラブル
📚出典
工具メーカーのトラブルシューティング資料・技術資料から、原因と対策の趣旨を要約し、ケズリバの言葉で書いています。2社以上の資料で同じ趣旨のものを「複数社の資料で一致」としています。
- 三菱マテリアル「Advanced Drilling: Trouble shooting」 mmc-carbide.com
- 三菱マテリアル「穴加工のトラブルシューティング」 mmc-carbide.com
- タンガロイ「L087-088 刃先交換式ドリルのトラブルシューティング」 tungaloy.com
- オーエスジー「ドリル バリ対策について」 faq.osg.co.jp
- オーエスジー「パイプ材の穴加工で抜け際のばりを少なくしたい」 faq.osg.co.jp