打印自 Kezuriba(kezuriba.net/zh/troubles/wall-deflection/)
侧壁倾斜、起伏不平(立铣刀)
车削、铣削通用 铣削、立铣刀
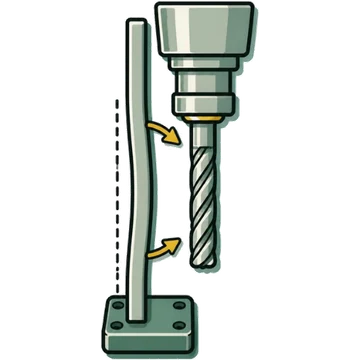
首先检查
- 切深、进给过大
- 刀具刚性不足、悬伸过长
- 刀具磨损大
首先尝试的对策
- 减小切深,轴向采用分层切削
- 降低每齿进给
- 分为粗加工、半精加工、精加工,并减小精加工余量
?可能原因
✓对策
切削条件
- 减小切深,轴向采用分层切削多份资料一致[2][1][3]
- 降低每齿进给多份资料一致[2][1][3]
- 分为粗加工、半精加工、精加工,并减小精加工余量多份资料一致[2][4]
- 精加工采用逆铣单一资料·仅供参考[2]
刀具
↔同类故障
📚参考资料
本页从刀具厂商的故障排除资料和技术资料中归纳出原因与对策的要点,并用 Kezuriba 的语言重新撰写。两家及以上公司的资料中要点相同的内容,标为“多份资料一致”。
- 三菱综合材料“立铣刀:故障排除” mmc-carbide.com
- 欧士机(OSG)“系列No.8 立铣刀 表7.1 故障排除 p.61-62” osg.co.jp
- 三菱综合材料“立铣刀加工的故障排除” mmc-carbide.com
- 泰珂洛“L066-067 立铣刀加工的故障排除” tungaloy.com