LATHE车床
使工件旋转,再用车刀切削出圆形的机床。一台机床即可车削外圆、端面、内孔、沟槽、螺纹和锥度。种类与各部分名称、规格的看法、刀片型号标记、切削条件和装夹准备,均对照刀具厂商、机床厂商的公开资料以及日本厚生劳动省的教材确认后整理而成。在下方的模拟器中编写 G 代码,工件就会以 3D 形式被切削;调整条件,转速、表面粗糙度、功率、挠度也会即时变化。
转的是工件,
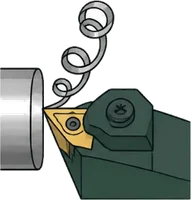
车刀
只管进给!
▦车床的种类
普通车床Manual (engine) lathe
将主轴箱、尾座、溜板(上面装刀架)装在床身上的车床。由人通过手轮和进给手柄移动刀具,进行外圆车削、镗孔、钻孔、车锥度、车螺纹和滚花。尾座装上顶尖或钻夹头后,还可以做顶尖作业、钻孔、攻丝和铰孔。[1][2]
擅长单件、试制、维修件。技能习得:日本厚生劳动省的手册指出,即使在以数控车床为主流的现场,确定加工步骤、刀具和条件的技能以及测量技能,也要实际使用普通车床才能掌握,因此需要用普通车床进行脱产培训(Off-JT)。[3]
数控车床(CNC 车床)CNC lathe
数控装置读取按约定规则写好刀具运动和加工条件的加工程序,自动进行加工的车床。刀架多为刀塔式。通过数值控制和自动换刀,可以切削曲面和复杂形状。[4][5]
擅长批量、重复件。日本厚生劳动省的手册列举了相比普通车床的 5 个优点:无需熟练技能也能加工;可防止加工方法、条件出错;精度波动小,质量与生产率可兼顾;一人可负责多台;用对话式或 CAD/CAM 容易编程。[4]
车削中心Turning center
提升数控车床的功能、配备多把刀具,并带有旋转刀具(铣削)主轴,也能铣削和钻孔的机床。例:大隈 LBⅢ 的 M 规格,12 工位复合刀架的所有工位都可安装车削刀具和旋转刀具;MY 规格则通过 Y 轴集约工序。[6][7]
车铣复合加工机(车床型)Multi-tasking machine (mill-turn)
车削中心中带有可摆动(分度)加工的旋转刀具主轴的机型。除车削外,一台机床即可完成铣削、斜孔、沟槽乃至滚齿。例:大隈 MULTUS BⅡ 带有 B 轴摆动的刀具主轴和 ATC(HSK-A63,20~80 把)。[6][5][8]
擅长工序集约(减少换装次数)。大隈还介绍了在车铣复合加工机上完成齿轮加工乃至刮齿(内花键)的规格。[8]
走心式数控自动车床(瑞士型)Sliding-headstock (Swiss-type) automatic lathe
夹持棒料的主轴箱本身沿轴向(Z)移动,由导套在紧靠加工点处支撑棒料,用导套正前方的刀具进行切削。规格表中之所以有“主轴箱最大移动量”(例:星精密 SR-20JⅡ 为 205 mm),就是这个缘故。有些机型还可切换为不使用导套(无导套)的运转方式(同机型移动量 50 mm)。[9][10][11]
擅长高精度、高速加工细长的小零件。西铁城机械介绍,Cincom 是以钟表零件上积累的小直径高精度加工技术为基础的走心式(列表中有最大加工直径 ø12、ø16、ø20 等机型)。星精密的列表罗列了最大加工直径为 10~51 mm 的机型。[9][12][10]
固定主轴箱式数控自动车床Fixed-headstock CNC automatic lathe
主轴箱不动,由刀塔等刀架一侧移动的自动车床(有从送料机送入棒料的棒料机,以及一次夹持一个坯料的卡盘机)。西铁城机械的 Miyano 以高刚性、可重切削的机型为主力,列有最大棒料直径 42~80 mm 的机型。[9][13]
立式车床(立车、VTL)Vertical turning lathe
主轴垂直、卡盘朝上的车床。工件靠自重紧贴卡盘基准面,因此能抑制夹持力造成的变形,从薄件到大直径、重型工件都能稳定切削。手工装夹异形工件时也不需要扶着。例:大隈 V100R 的最大加工直径为 1,000 mm,最大加工长度(高度)为 890 mm。[14]
▶数控车床模拟器:编写 G 代码,以 3D 切削
可读取 FANUC 系统车床的 G 代码(G00~G03、G50、G96/G97、G99、G32/G92 车螺纹)。毛坯为 ø40 的圆棒,原点在端面中心。切换到“截面与刀具路径”,可以看到刀具走过的轨迹和 DRO。点击 ▶ 运行 开始切削,发暗的部分仍是毛坯,发亮的部分是已切削的表面。
┅ 快速移动 G00━ 切削进给━ 车螺纹
检查是否按图纸加工到位的评分练习题共 5 题(端面、台阶、锥度、圆弧、螺纹),见 数控车床编程入门。
模拟器是用来观察原理的,刀尖圆角(R)和刀具干涉都做了简化。实际机床请务必查阅机床厂商的使用说明书和参数。
◎让车削条件可视化
改变被加工材料、直径、切削速度、进给、切深、刀尖圆角和刀具后,转速(G50 的上限)、理论粗糙度、切屑厚度、主切削力和功率、车刀挠度、刀具寿命会同时变化。请观察提高其中任何一项时,其他哪些量会受到影响。
⚙车床的各部分
≡规格的看法
| 项目 | 含义与示例 |
|---|---|
| 最大加工直径、回转直径 | 可切削的工件最大直径。数控车床的规格表中多用“最大加工直径”标示(例:大隈 LB35Ⅲ ø460 mm、LB45Ⅲ ø660 mm,MULTUS B300Ⅱ ø630 mm,V100R ø1,000 mm)。[7][8][14]关于普通车床使用的“床身上回转直径”“溜板上回转直径”的定义,因无法查阅一手资料(JIS B 0105)而未能确认。百科全书(线索)的说明是:床身上回转直径=不碰到床身所能转动的最大直径,溜板上回转直径=不碰到溜板所能转动的最大直径。 |
| 最大加工长度、顶尖距 | 可切削的最大长度。规格表中用“最大加工长度”(例:LB35Ⅲ 850、1,500、2,000 mm)或“顶尖距”(主轴与尾座顶尖之间,例:MULTUS B300Ⅱ 900 mm)标示。立式车床用“最大加工长度(高度)”(V100R 890 mm)。[7][8][14] |
| 主轴端(JIS A2-6 等) | 安装卡盘的主轴前端的形状和尺寸。国内的规格表写作 A2-6、A2-8(例:MULTUS B250Ⅱ、B300Ⅱ 为 A2-6,B400Ⅱ 和 V40R 为 A2-8)。卡盘厂商在型号中采用符合 JIS B 6109-1、-2(2005)的安装形状 A2-5、A2-6、A2-8、A2-11、A2-15(北川铁工所:A5、A6、A8…,丰和工业:A5、A6、A8)。数字越大,主轴端越大。[8][14][16][17]“数字越大尺寸越大”来自北川铁工所的型号排列(A2-5 → A2-15)与卡盘尺寸的对应关系 |
| 主轴通孔、最大棒料直径 | 主轴内可穿过的棒料粗细。对送料连续加工的机床,“最大棒料直径”是规格的核心(例:西铁城机械 Miyano BNA42 为 42 mm,BNE65ATC 为 65 mm)。也有用“主轴轴承内径”(MULTUS BⅡ ø100、ø120 mm),或与主轴端型号并列的主轴外径、内径(V40R:ø120、ø77 mm)来标示的。[13][8][14] |
| 卡盘尺寸 | 用英寸标示(例:LB35Ⅲ 12 英寸,LB45Ⅲ 15 英寸,V100R 36、40 英寸)[7][14] |
| 主轴转速、功率、扭矩 | 最高转速(例:LB35Ⅲ 3,200 min⁻¹)和主电机功率,写成“30/22 kW(30 分钟/连续)”这样的两个额定值。前者是短时额定,后者是连续额定。带齿轮变速的机床在低速段能输出大扭矩(LB35Ⅲ 最大扭矩 1,308/959 N·m)。[7][8] |
| 刀具数量(刀塔工位数、ATC 容量) | 刀塔用边数表示(V12=12 工位)。车铣复合加工机标注 ATC 的容量(MULTUS BⅡ 为 20 把,选配 40、60、80 把)和刀柄(HSK-A63)。排刀式自动车床标注车刀数量(SR-20JⅡ 为 6 把 □12 mm)和旋转刀具的数量。[7][8][10] |
◐车床能做的加工
切断
刀尖送到中心,将工件切离。三菱综合材料的注意事项:在接近中心处把进给降到 50%,在到达中心之前停止进给(工件靠自重掉落)。恒线速时越接近中心转速越高,所以要把转速限制在机床最高转速的 80% 左右,并在即将切离前降低转速,这样可以防止工件飞出。[5][18][6]
车螺纹(外径、内径)
让螺纹车刀沿轴向进给,加工出螺纹牙。通常分几次(多刀)切入。切入方式有径向(直进)、侧面、改进侧面和交替侧面进刀:径向进刀便于改变条件,但断屑难、容易振动(颤振);侧面类进刀的切屑朝一个方向流出,容易处理。[5][19][20]
圆弧(R)、倒角
数控车床用圆弧插补切削。因为有刀尖圆角,不使用刀尖圆弧半径补偿的话,锥度、圆弧的尺寸会出现偏差。[4]
◆刀片的型号标记
CNMG 120408(C=80° 菱形,N=后角 0°,M=M 级,G=圆柱孔、双面断屑槽,12=切削刃长度 12 mm 级,04=厚度 4.76 mm,08=刀尖圆角 0.8 mm)
| 位置 | 项目 | 符号与含义 |
|---|---|---|
| 1 | 形状C | C菱形 80°D菱形 55°V菱形 35°S正方形 90°T正三角形 60°W等边不等角六边形(Trigon)80°R圆形[25][5][26]三菱综合材料的 e-Learning:80° 菱形既能车外圆也能车端面,是数控车床上最常用的。55°、35° 适合仿形,但刀尖较弱。正方形刀尖强,每面 4 个刀尖(负型刀片共 8 个),但无法车直角。圆形刀尖最强、表面也好,但切屑宽,不易断屑。伊斯卡还例示了 A、B、K(平行四边形)、H(六边形)、O(八边形)。 |
| 2 | 后角N | N0°(负型刀片)P11°B5°C7°A3°D15°[25][5][26]B、C 仅见于住友电工硬质合金,A、D 仅见于伊斯卡(ISCAR)。后角为 0° 的刀片称为负型,非 0° 的称为正型(三菱综合材料)。负型刀片两面都可带断屑槽,正型只有一面(三菱综合材料) |
| 3 | 精度(等级)M | 由刀尖高度、内切圆、厚度这 3 项公差组合而成。A~J 级通过磨削保证精度(统称 G 级),K~U 级只磨上下面(统称 M 级)。车削主要用 G 级(有时用 J 级)或 M 级。例:住友电工硬质合金的 E、G 级内切圆和厚度为 ±0.025 mm,M 级内切圆为 ±0.05~±0.15 mm(随尺寸而变)。[5][25][23] |
| 4 | 孔、断屑槽(槽孔)G | N无孔、无断屑槽A圆柱孔、无断屑槽M圆柱孔、单面断屑槽G圆柱孔、双面断屑槽W圆柱孔+单面倒角(40~60°)、无断屑槽T圆柱孔+单面倒角、单面断屑槽X特殊[25][26]其他代号仅见于住友电工硬质合金的表 |
| 5 | 尺寸(公制:切削刃长度,英制:内切圆)12 | 公制用 2 位数字写切削刃长度(的整数部分),所以即使内切圆相同,形状不同符号也会不同。英制则用以 1/8 英寸为单位的数字写内切圆(3=3/8 英寸=9.525 mm,4=12.70 mm)。例:住友电工硬质合金的表中 C 形的 12 为切削刃长度 12.9 mm、内切圆 12.70 mm。[5][25]伊斯卡把 CNMG 120404 的“12”写作“尺寸 12.7 mm”,给出的是内切圆的数值(并没有说是切削刃长度)。 |
| 6 | 厚度04 | 011.59 mm022.38 mm033.18 mmT33.97 mm044.76 mm066.35 mm[25][26]04=4.76 mm 在伊斯卡与住友电工硬质合金之间一致。 |
| 7 | 刀尖圆角(刀尖 R)08 | 121.2 mm161.6 mm202.0 mm242.4 mm00尖角010.1 mm020.2 mm040.4 mm080.8 mm[25][26]三菱综合材料的 e-Learning 说明为从 0.4 mm 开始以 0.4 mm 递增(从 4.0 mm 起以 0.8 mm 递增)。 |
| 8 | 刃口处理(刃口钝化)(E) | 有圆形钝化和倒棱钝化等,各厂商按材质牌号、尺寸自行确定尺寸。型号标记中多被省略。[5][27]符号字母(E、F、S、T 等)的含义,在一手资料的正文中未能确认。 |
| 9 | 方向(左右手)(N) | 可切削的方向(右、左)。左右都能用的(中性)多被省略。[5] |
| 10 | 断屑槽-MA 等 | 断屑槽的形状由各厂商自行设定,所以符号也是厂商自定的(任意)。例:伊斯卡的 CNMG 120404-F3P,F=精加工用,3=中等负荷,P=钢用。[5][26] |
刀尖的角度
- 前刃偏角防止已加工表面与前切削刃干涉的角度,通常为 5~15°。取小则刀尖强,但背向力增大,容易振动。粗加工取小一些,精加工取大一些。单一资料·仅供参考[30]
- 刃倾角重切削时避免让刀尖的尖端承受切入冲击的角度。车削推荐 3~5°。取负值,切屑流向工件一侧;取正值,则流向相反一侧。取负值刀尖强,但背向力增大,容易振动。单一资料·仅供参考[30]
- 刃口钝化、刃带保持切削刃强度的刃口处理。加大钝化量则不易崩刃,但后刀面磨损更容易发展,切削力增大,容易振动。三菱综合材料认为钝化宽度取进给的约 1/2 最佳。硬质合金、涂层、金属陶瓷刀片标配圆形钝化。单一资料·仅供参考[27]
悬伸
- 刀尖的中心高使车刀尖端的高度对准主轴中心。普通车床上,用划针盘的针尖对准主轴中心来调整车刀高度,或将回转顶尖的尖端与刀尖高度作比较,垫片尽量少用几片来调整。单一资料·仅供参考[1]
≈切削条件的确定
- 切削速度切削速度对刀具寿命影响最大。三菱综合材料:速度提高 20%,寿命降为 1/2;提高 50%,降为 1/5。低速(20~40 m/min)时同样容易振动,寿命也短。单一资料·仅供参考[34]相当于 Taylor 公式(伊斯卡)中的 m ≈ 0.25
- 切深切深要根据加工余量、形状、机床的功率与刚性以及刀具的刚性来定。切深变化时,刀具寿命变化不大。切深过小会变成在加工硬化层上摩擦,缩短寿命。黑皮、铸件表皮在功率允许的范围内尽量加大切深,让刀尖切入坚硬表层之下单一资料·仅供参考[34]
条件示例(S45C 等,日本厚生劳动省教材)
| 刀具、工序 | 切削速度 m/min | 切深 mm(半径) | 切深 mm | 进给 mm/rev |
|---|---|---|---|---|
| 高速钢[1] | 20〜30 | — | — | — |
| 硬质合金(半精加工~粗加工,刀尖 R 0.2~0.4)[1] | 80〜130 | 0.5〜2 | — | 0.15〜0.30 |
| 金属陶瓷(精加工,刀尖 R 0.2~0.4)[1] | 160〜200 | 0.1〜0.5 | — | 0.05〜0.15 |
| 数控车床 粗加工(硬质合金,刀尖 R 0.8)[4] | 100〜120 | — | 2.0〜3.0 | 0.2〜0.3 |
| 数控车床 精加工(金属陶瓷,刀尖 R 0.4)[4] | 160〜180 | — | 0.1〜0.2 | 0.05〜0.1 |
表面粗糙度与进给的参考值(刀尖圆角 0.2~0.4)
| Ra(µm) | 进给 mm/rev |
|---|---|
| 25 | 0.25〜0.30 |
| 6.3 | 0.10〜0.15 |
| 1.6 | 0.05〜0.08 |
日本厚生劳动省普通车床手册中的“推荐进给速度”(刀尖半径 0.2~0.4 mm 时)。比理论粗糙度公式更偏安全(r=0.4、f=0.15 时理论 Rz≒7 µm)[1]
更换刀尖圆角 R 时的补偿
- 更换刀片的刀尖圆角 R 时,刀具补偿的变化量 ΔX、ΔZ 可根据刀柄的形状(刀片的刀尖角与主偏角),用表格和公式求出。例:PCLN(80°、95°)从 R0.8 换成 R0.4 时,ΔX=ΔZ=0.100×(0.8−0.4)=0.04 mm单一资料·仅供参考[15]
刀尖圆弧半径补偿(G41/G42)和假想刀尖号,请参见 数控车床编程入门。
⚙装夹准备(调试)
- 三爪卡盘的夹持方法一边轻轻转动工件,一边按顺序均匀地拧紧 3 个卡爪。普通车床的课题(ø60)中,工件伸出卡盘约 65~80 mm 并夹牢单一资料·仅供参考[1]
- 软爪的成形夹持外径时用成形塞,夹持内径时用成形环,用卡爪夹住后,保持夹紧状态将卡爪车到与工件相同的直径。成形塞的尺寸要能在卡爪行程的中间附近夹持,并顶紧卡盘端面,不要夹歪。成形时的液压(夹持压力)要与实际加工时相同。成形后通过试切确认是否打滑及精度[16][17][4]北川称“与加工时相同或略高”,丰和称“相同”。北川要求夹持部直径与工件同径(外径夹持约 H7)、表面粗糙度 6.3s 以下,内径夹持时使用不超过外径夹持允许最大输入的 1/2。丰和要求外径夹持时不要夹在卡爪行程靠内侧的 1/4 处。日本厚生劳动省的数控车床手册指出,前道工序用和后道工序用的软爪分别成形,不拆下直接进入加工,更能保持精度
- 加工余量的留法(粗加工→半精加工→精加工)粗车时比成品尺寸在直径上留 1 mm(单边 0.5 mm),半精车时在直径上留 0.2 mm(单边 0.1 mm)。加工中材料会因受热膨胀,目标尺寸要把这一点也考虑进去单一资料·仅供参考[3]
- 目标尺寸有尺寸公差时,以公差中间值为目标(例:ø40 −0.05/−0.10 时取 39.925)单一资料·仅供参考[1]
- 切深的调整方法要求精度时,不要看机床的刻度盘,而是用抵在刀架或刀塔后面的百分表读数来调整切深单一资料·仅供参考[3]
!常见失误
⚠安全
- 普通车床要站在刀架位置向后偏 45° 的位置操作和观察。工件和车刀要牢固固定,防止飞出。测量等需要停止主轴的作业,应将主轴置于空挡、踩下制动或切断电源等,以安全为先单一资料·仅供参考[1]
- 不要使安全装置失效,不要用湿手操作,要确认急停按钮的位置并能随时按下,设备运行时手不要伸入单一资料·仅供参考[4]
- 不要夹持有斜面或锥度形状的工件(会打滑飞出)。加工前以低速确认卡盘、工件与刀具、刀架是否干涉。离心力造成的夹持力损失不得超过静态夹持力实测值的 2/3(北川作为 JIS B 6150:2015 介绍)单一资料·仅供参考[16]
法规、检查表和事故案例请见 车床的维护保养与安全。
↗学习顺序
- 安全、着装与车床各部分的名称着装与站位,主轴箱、溜板、尾座、刀架的作用,数控车床还要了解急停和操作面板
- 量具的使用方法千分尺、游标卡尺、内径量表(用标准环进行比较测量)、深度千分尺、百分表。避免因体温使其膨胀的握持方法
- 装夹与找正从三爪卡盘的均匀夹紧,到用四爪卡盘和百分表进行找正
- 车刀的选择、安装与切削条件对中心高度与悬伸,高速钢、硬质合金、金属陶瓷的区分使用,由 Vc 求转速,由要求的表面粗糙度求进给
- 基本加工外圆、端面、台阶,钻孔、镗孔,锥度,切槽、切断,车螺纹,滚花。按粗加工→半精加工→精加工逐步逼近尺寸,以公差中间值为目标
- 数控车床加工步骤的研讨、刀具的选择、切削条件的设定、程序编制、刀具补偿量与刀具起点的设定、程序检查、试切、软爪的成形
- 在技能检定、竞赛中检验自己的水平日本厚生劳动省公开了以 3 级技能检定实操试题为题材的初学者手册。在此之上还有 2 级、1 级以及技能五轮(要求 0.001 mm 的精度)
普通车床 3 级实操所需的技能
- 根据工件进行恰当、可靠的装夹
- 根据作业选择并安装车刀
- 加工装夹准备
- 根据加工部位确定切削条件
- 倾斜小刀架车削锥度
- 端面加工,要求相对轴线的垂直度
- 配合部位能顺滑滑动的同轴度加工
日本厚生劳动省手册列出的普通车床 3 级实操课题所需技能(课题材料为 S45C,标准时间 2 小时,超过 2 小时 30 分即终止)[1]
ƒ常用公式
主轴转速与切削速度
n = 1000 × Vc / (π × D) / Vc = π × D × n / 1000
- n:主轴转速(min⁻¹)
- Vc:切削速度(m/min)
- D:加工直径(mm)
加工时间(转速恒定,1 次走刀)
Tc = L / (f × n) [min] (京瓷为 T = 60 × L / (f × n) [s])
- Tc:加工时间(min)
- L:加工长度(mm)
- f:进给(mm/rev)
- n:主轴转速(min⁻¹)
加工时间(恒线速,外圆 1 次走刀)
T = 60 × π × L × Dm / (1000 × f × Vc) [s]
- T:加工时间(s)
- L:加工长度(mm)
- Dm:被加工材料的直径(mm)
- f:进给(mm/rev)
- Vc:切削速度(m/min)
加工时间(外圆分多次走刀,恒线速)
N = ceil((D1 − D2) / ap / 2)、T = 60 × π × L × (D1 + D2) / (2 × 1000 × f × Vc) × N [s]
- N:走刀次数(小数点后进位取整)
- D1:最大直径(mm)
- D2:最小直径(mm)
- ap:每次走刀的切深(mm,半径)
- L:每次走刀的加工长度(mm)
- f:进给(mm/rev)
- Vc:切削速度(m/min)
加工时间(端面、切槽、切断,恒线速。含达到最高转速的情况)
未达到最高转速:T1 = 60 × π × (D1 + D2) × (D1 − D2) / (4000 × f × Vc) [s] 切到中心(切断):D3 = 1000 × Vc / (π × nmax)、T1 = 60 × π × (D1 + D3) × (D1 − D3) / (4000 × f × Vc)、T3 = T1 + 60 × D3 / (2 × f × nmax) [s] 转速恒定:T = 60 × (D1 − D2) / (2 × f × n) [s]
- D1:外侧直径(mm)
- D2:内侧直径(mm)
- D3:达到最高转速时的直径(mm)
- nmax:主轴最高转速(G50 的上限,min⁻¹)
- f:进给(mm/rev)
- Vc:切削速度(m/min)
- n:转速(min⁻¹)
理论(几何)表面粗糙度
h = f² / (8 × r) × 1000
- h:理论粗糙度(µm)。京瓷写作 Rz(h),三菱综合材料写作 h
- f:进给(mm/rev)
- r:刀片的刀尖圆角半径 RE(mm)
所需功率
Pc = Vc × ap × f × kc / (60 × 10³ × η) [kW]
- Pc:所需功率(kW)
- Vc:切削速度(m/min)
- ap:切深(mm)
- f:进给(mm/rev)
- kc:比切削力(N/mm²)
- η:机械效率(若为净功率则不计入)
方柄车刀的刀尖挠度与弯曲应力
δ = 4 × F × L³ / (E × b × h³) / S = 6 × F × L / (b × h²)
- δ:刀尖挠度(mm)
- S:刀柄的弯曲应力(MPa)
- F:切削力(N)=kc×ap×f
- L:悬伸量(mm)
- b:刀柄宽度(mm)
- h:刀柄高度(mm)
- E:杨氏模量(MPa)。钢 210,000,硬质合金 560,000~620,000
圆柄(镗杆)的刀尖挠度与弯曲应力
δ = 64 × F × L³ / (3 × E × π × D⁴) / S = 32 × F × L / (π × D³)
- δ:刀尖挠度(mm)
- S:弯曲应力(MPa)
- F:切削力(N)
- L:悬伸量(mm)
- D:刀柄直径(mm,京瓷 DCON、泰珂洛 DCONMS)
- E:杨氏模量(MPa)
刀具寿命(泰勒公式)
Vc × T^m = C → T2 = T1 × (Vc1 / Vc2)^(1/m)
- Vc:切削速度(m/min)
- T:刀具寿命(min)
- m:指数。用硬质合金切削钢时为 0.2~0.4
- C:常数(由刀具和被加工材料决定)
更换刀尖圆角 R 时的刀尖补偿量
ΔX = (RE − RE') × { (1/sin(EPSR/2)) × cos(EPSR/2 + (KRINS − 90°)) − 1 }、ΔZ = (RE − RE') × { (1/sin(EPSR/2)) × sin(EPSR/2 + (KRINS − 90°)) − 1 }
- RE:变更前的刀尖圆角 R(mm)
- RE':变更后的刀尖圆角 R(mm)
- EPSR:刀片的刀尖角(°)
- KRINS:刀柄的主偏角(°)
- ΔX、ΔZ:X、Z 方向的补偿量(mm)
滚花前的直径(滚压成形)
d2 = d1 − k × P (RAA、RBL、RBR:k=0.5;RGE、RKE:k=0.67;RGV、RKV:k=0.33)
- d2:加工前的直径(mm)
- d1:滚花完成后的外径(公称直径,mm)
- P:节距(mm)
锥度的角度(小刀架的倾斜)
tan θ = (D − d) / (2 × L) (锥度 1:A 时 tan θ = 0.5 / A)
- θ:刀架的倾斜(单侧角度,°)
- D、d:大端直径、小端直径(mm)
- L:锥度部分的长度(mm)
- A:锥度 1:A 中的 A
参考值
- 刀尖圆角半径取进给的 2~3 倍单一资料·仅供参考[31]
- 刃口钝化宽度约为进给的 1/2单一资料·仅供参考[27]
- 前刃偏角 5~15°单一资料·仅供参考[30]
- 刃倾角 3~5°(车削重切削)单一资料·仅供参考[30]
- 钢制刀柄的镗杆超过 L/D 4~5 就容易颤振单一资料·仅供参考[5]
- 外圆车刀的悬伸约为刀柄高度的 1.5 倍单一资料·仅供参考[1]
- 切断时转速上限约为最高转速的 80%,靠近中心时进给取 50%单一资料·仅供参考[18]
- 使用修光刃时,进给翻倍也能保持表面粗糙度单一资料·仅供参考[35]
- 切削速度 +20% → 刀具寿命 1/2,+50% → 1/5单一资料·仅供参考[34]
- 切削比(切屑厚度与切深之比)与剪切角单一资料·仅供参考[5]
⇄相关页面
📚参考资料
已于 2026-10-14 核实了刀具、机床、卡盘厂商公开的技术资料,日本厚生劳动省的教材以及标准的书目信息。切削条件会因刀具、被加工材料和机床而异,请从所用刀具样本的推荐值开始。
- 日本厚生劳动省《使用 3 级技能检定实操试题的人才培养手册 机械加工(普通车床作业)篇(修订版,2026 年 3 月,令和 8 年 3 月)》
- 北海道大学《和田友则“机械工作概要”,北海道大学研究生院农学研究科技术部研究与技术报告 10,pp.3-6(2003)》
- 日本厚生劳动省(日本中央职业能力开发协会编写,2013 年度即平成 25 年度厚生劳动省委托事业)《利用技能竞赛培养人才的举措手册 车床职种篇》
- 日本厚生劳动省《使用 3 级技能检定实操试题的人才培养手册 机械加工(数控车床作业)篇》
- 三菱综合材料《e-learning Basic Turning(英文。What is turning? / Insert geometries / Insert terminology / Insert turning identification code / Tool overhang and L/D / Cutting resistance / Formulas / Machines / Holding of workpiece 各页)》
- 日本机床工业协会《机床的种类与加工方法(车床、车削中心、车铣复合加工机的说明)》
- 大隈《产品信息 LBⅢ series(单溜板数控车床。基本信息表、V12 复合刀架、Y 轴、内置尾座)》
- 大隈《产品信息 MULTUS BⅡ(车铣复合加工机。机床规格表:最大加工直径、顶尖距、主轴端形状、B 轴、ATC)》
- 西铁城机械《产品开发理念(Cincom=走心式数控自动车床,Miyano=固定主轴箱式数控自动车床)》
- 星精密《产品信息 瑞士型数控自动车床 SR-20JⅡ(G.B./N.G.B. 切换、标准机床规格:主轴箱最大移动量)》
- 日本特许厅(专利公报。可在 Google Patents 查阅)《专利第 4437585 号“主轴移动型自动车床的导套内径调整装置”(申请人 津上 Tsugami)》
- 西铁城机械《产品信息 Cincom(走心式数控自动车床一览:最大加工直径、最大加工长度、排刀)》
- 西铁城机械《产品信息 Miyano(固定主轴箱式数控自动车床一览:最大棒料直径、刀塔工位数、Y 轴)》
- 大隈《产品信息 V40R/2SP-V40/V100R(立式车床。主轴端型式、最大加工直径、工件靠自重贴紧卡盘面)》
- 京瓷《切削刀具 综合样本 2024-2026 R 章 技术资料(R6 切削符号、R7 理论表面粗糙度、R30 刀柄刚性、R34 修光刃、R39 故障排除、R42 车削计算公式与刀尖圆角 R 变更时的刀尖补偿量、R43 加工时间、R46-R47 小型自动车床的刀具系统示例)》
- 北川铁工所(Kitagawa)《BR 系列 动力卡盘 使用说明书(型号标示与主轴端、离心力造成的夹持力损失、软爪的成形步骤、安全注意事项)》
- 丰和工业(Howa)《H011MC 动力卡盘 使用说明书(主轴端编号、顶爪的成形、夹持行程、较重顶爪的警告)》
- 三菱综合材料《技术信息 切槽加工 GY 系列/外圆用 加工要点(切槽、切断的注意事项)》
- 三菱综合材料《技术信息 车螺纹加工 产品指南:关于车螺纹(进刀方式、切深与走刀次数)》
- 住友电工硬质合金《综合样本 N 章 技术指南(N20 刀片的损伤与对策、N21 切屑生成形态、提升断屑的要素与切屑处理的分类、N22 车螺纹的进刀方法)》
- 印度标准局(BIS)《IS 3403:1981 Dimensions for knurls(First Revision,2002 年重新确认。Public.Resource.Org 公开的副本)》
- ISO《ISO 1832:2017 Indexable inserts for cutting tools — Designation(概要页面。2022 年确认)》
- 泰珂洛《综合样本 2023-2024 L 章 用户指南(L006 切削阻力、所需功率、刀柄的弯曲应力与刀尖挠度,L009 切屑形状的分类,L016-L017 刀片的型号标记)》
- 三菱综合材料《技术信息 车削用刀片 产品指南:刀片的型号标记(10 个项目的标题。表为图片)》
- 住友电工硬质合金《综合样本 L 章 Sumiboron(L28-L29 刀片型号的读法:形状、后角、公差等级、孔/槽、切削刃长度、厚度、刀尖圆角半径的符号表)》
- 伊斯卡(ISCAR)《Cutting Tools User Guide(Insert Designation、Estimating Tool Life(泰勒公式及例题)、比切削力的前角修正 式 8.7)》
- 三菱综合材料《技术信息 车削刀具 技术资料:刃口钝化与刃带》
- 三菱综合材料《技术信息 车削刀具 技术资料:前角》
- 三菱综合材料《技术信息 车削刀具 技术资料:后角》
- 三菱综合材料《技术信息 车削刀具 技术资料:横刃偏角/前刃偏角/刃倾角》
- 三菱综合材料《技术信息 车削刀具 技术资料:刀尖圆角半径》
- 三菱综合材料《技术信息 计算公式:车削加工的计算公式(切削速度、进给、切削时间、理论表面粗糙度,附例题)》
- 山特维克可乐满(Sandvik Coromant)《Turning formulas and definitions(切削速度、转速、切屑排出量、净功率、加工时间)》
- 三菱综合材料《技术信息 车削刀具 技术资料:车削加工中切削条件的影响》
- 三菱综合材料《技术信息 车削用刀片 产品指南:修光刃刀片》
- 日本大学理工学部(山田研究室)《研究海报“车削时工件支承刚性对工件圆度的影响”(平成 29 年,2017)》
- 三菱综合材料《技术信息 车削刀具 技术资料:车削加工的切屑处理》