 読みもの
 英和

LATHE旋盤
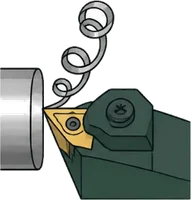
工作物(ワーク)を回し、バイトを当てて丸く削る工作機械です。外径・端面・中ぐり・溝・ねじ・テーパを 1 台で削れます。種類と各部の名前、仕様の読み方、インサートの呼び記号、切削条件、段取りを、工具メーカー・工作機械メーカーの公開資料と厚生労働省の教材で確かめてまとめました。下のシミュレータで G コードを書くと 3D で削れ、条件を動かすと回転数・面粗さ・動力・たわみがその場で変わります。
回すのはワーク、
バイトは
動かすだけ!
▦旋盤の種類
汎用旋盤(普通旋盤)Manual (engine) lathe
主軸台・心押し台・往復台(上に刃物台)をベッドに載せた旋盤。人がハンドルと送りレバーで刃物を動かし、外径削り・中ぐり・穴あけ・テーパ削り・ねじ切り・ローレット加工を行う。心押し台にセンタやドリルチャックを付ければセンタ作業・ドリル・タップ・リーマもできる[1][2]
得意一品物・試作・修理品。技能の習得:厚労省のマニュアルは、NC 旋盤が主流の現場でも、加工手順・刃物・条件を決める技能や測定の技能は普通旋盤を実際に使って身に付くとし、汎用機での Off-JT 訓練が要るとしている[3]
NC 旋盤(CNC 旋盤)CNC lathe
工具の動きや加工条件を約束に従って書いた加工プログラムを NC 装置が読み、自動で加工する旋盤。刃物台はタレット形が多い。曲面や複雑な形を数値制御と自動工具交換で削れる[4][5]
得意量産・繰返し品。厚労省のマニュアルは普通旋盤と比べた利点として、熟練がなくても加工でき加工方法・条件の間違いを防げる、精度のばらつきが小さく品質と生産性を両立できる、一人で複数台を受け持てる、対話形や CAD/CAM でプログラムが作りやすい、の 5 点を挙げる[4]
ターニングセンタTurning center
NC 旋盤の機能を高めて多くの工具を持たせ、回転工具(ミーリング)主軸でフライス削り・穴あけもできるようにした機械。例:オークマ LBⅢ の M 仕様は 12 ステーションの複合刃物台の全ステーションに旋削工具・回転工具を付けられ、MY 仕様は Y 軸で工程を集約する[6][7]
複合加工機(旋盤形)Multi-tasking machine (mill-turn)
ターニングセンタのうち、旋回(割出し)しながら加工できる回転工具主軸を持つもの。旋削に加えて、フライス削り・斜め穴・溝・ホブ切りまで 1 台でこなす。例:オークマ MULTUS BⅡ は B 軸旋回の工具主軸と ATC(HSK-A63、20〜80 本)を持つ[6][5][8]
得意工程集約(段取り替えの回数を減らす)。オークマはギヤ加工やスカイビング(内径スプライン)まで複合加工機で行う仕様を紹介している[8]
主軸台移動形 CNC 自動旋盤(スイス型)Sliding-headstock (Swiss-type) automatic lathe
棒材をつかんだ主軸台そのものが軸方向(Z)に動き、ガイドブッシュで加工点のすぐ近くの棒材を支えながら、ガイドブッシュ直前の刃物で削る。仕様表に『主軸台最大移動量』(例:スター SR-20JⅡ で 205 mm)があるのはこのため。ガイドブッシュを使わない(ノンガイドブッシュ)運転に切り換えられる機種もある(同機で移動量 50 mm)[9][10][11]
得意細くて長い小物部品の高精度・高速加工。シチズンはシンコムを時計部品で培った小径高精度加工の技術による主軸台移動形と説明(一覧には最大加工径 ø12・ø16・ø20 などの機種)。スターの一覧は最大加工径 10〜51 mm の機種を並べる[9][12][10]
主軸台固定形 CNC 自動旋盤Fixed-headstock CNC automatic lathe
主軸台が動かず、タレットなどの刃物台側が動く自動旋盤(バーフィーダから棒材を送るバーマシンと、素材を 1 個ずつつかむチャッカー機がある)。シチズンのミヤノは高剛性で重切削ができる機種を主力とし、最大棒材径 42〜80 mm の機種を並べる[9][13]
立形旋盤(立旋盤、VTL)Vertical turning lathe
主軸が垂直で、チャックが上を向く旋盤。ワークが自重でチャックの基準面に密着するので、把握力によるひずみを抑えられ、薄物から大径・重量物まで安定して削れる。異形ワークを手でチャッキングするときも支えなくてよい。例:オークマ V100R は最大加工径 1,000 mm・最大加工長(高さ)890 mm[14]
▶NC 旋盤シミュレータ:G コードを書いて 3D で削る
FANUC 系の旋盤の G コード(G00〜G03・G50・G96/G97・G99・G32/G92 のねじ切り)を読みます。素材は ø40 の丸棒、原点は端面の中心です。「断面と工具経路」に切り替えると、工具の通った線と DRO が見られます。▶ 実行で削り、黒っぽい所が素材のまま、明るい所が削った面です。
┅ 早送り G00━ 切削送り━ ねじ切り
図面どおりに削れたかを採点する練習問題 5 問(端面・段付き・テーパ・円弧・ねじ)は NC 旋盤プログラム入門にあります。
シミュレータは仕組みを見るためのものです。刃先の R や工具の干渉は簡略化しています。実際の機械では、機械メーカーの取扱説明書とパラメータを確かめてください。
◎旋削の条件を見える化する
被削材・直径・切削速度・送り・切込み・コーナ R・工具を変えると、回転数(G50 の上限)、理論の仕上げ面、切りくずの厚さ、主分力と動力、バイトのたわみ、工具寿命が一度に変わります。どれか 1 つを上げると、ほかの何が効いてくるかを見てください。
⚙旋盤の各部
≡仕様の読み方
| 項目 | 意味と例 |
|---|---|
| 最大加工径・振り | 削れる工作物の最大直径。NC 旋盤の仕様表では『最大加工径』で示すことが多い(例:オークマ LB35Ⅲ ø460 mm・LB45Ⅲ ø660 mm、MULTUS B300Ⅱ ø630 mm、V100R ø1,000 mm)[7][8][14]汎用旋盤で使う『ベッド上の振り』『往復台上の振り』の定義は、一次資料(JIS B 0105)を閲覧できず確認できなかった。百科事典(手がかり)では、ベッド上の振り=ベッドに当たらずに回せる最大直径、往復台上の振り=往復台に当たらずに回せる最大直径と説明されている |
| 最大加工長・心間距離 | 削れる最大の長さ。仕様表では『最大加工長』(例:LB35Ⅲ 850・1,500・2,000 mm)や『心間』(主軸と心押しのセンタの間、例:MULTUS B300Ⅱ 900 mm)で示す。立形旋盤は『最大加工長(高さ)』(V100R 890 mm)[7][8][14] |
| 主軸端(JIS A2-6 など) | チャックを取り付ける主軸先端の形と大きさ。国内の仕様表では A2-6・A2-8 のように書く(例:MULTUS B250Ⅱ・B300Ⅱ は A2-6、B400Ⅱ と V40R は A2-8)。チャックメーカーは JIS B 6109-1・-2(2005)に準拠した取付形状として A2-5・A2-6・A2-8・A2-11・A2-15 を型式に入れている(北川:A5・A6・A8…、豊和:A5・A6・A8)。数字が大きいほど主軸端が大きい[8][14][16][17]『数字が大きいほど大きい』は北川の型式の並び(A2-5 → A2-15)とチャックサイズの対応から |
| 主軸貫通穴・最大棒材径 | 主軸の中を通せる棒材の太さ。棒材を送って連続加工する機械では『最大棒材径』が仕様の中心になる(例:シチズン ミヤノ BNA42 は 42 mm、BNE65ATC は 65 mm)。主軸の内径を『主軸軸受内径』(MULTUS BⅡ ø100・ø120 mm)や、主軸端型式と並べた主軸の外径・内径(V40R:ø120・ø77 mm)で示す例もある[13][8][14] |
| チャックサイズ | インチで示す(例:LB35Ⅲ 12 インチ、LB45Ⅲ 15 インチ、V100R 36・40 インチ)[7][14] |
| 主軸回転数・出力・トルク | 最高回転数(例:LB35Ⅲ 3,200 min⁻¹)と主電動機の出力を『30/22 kW(30 分/連続)』のように 2 つの定格で書く。前が短時間定格、後ろが連続定格。ギヤ変速の機械は低速域で大きなトルクを出せる(LB35Ⅲ 最大トルク 1,308/959 N·m)[7][8] |
| 工具本数(タレットのステーション数・ATC 本数) | タレットは角数で示す(V12=12 ステーション)。複合加工機は ATC の収納本数(MULTUS BⅡ は 20 本、オプション 40・60・80 本)とツールシャンク(HSK-A63)を書く。くし刃の自動旋盤はバイト本数(SR-20JⅡ は 6 本 □12 mm)と回転工具の本数[7][8][10] |
◐旋盤でできる加工
溝入れ(外径・内径・端面)
刃先を工作物に直角に送り込んで溝をつくる。幅の狭い溝は何回かに分けて突き、広い溝は横送りも組み合わせる(三菱。突き加工の順番を工夫すると切りくずが伸びにくく壁面の精度も良い)[5][18]
突切り
刃先を中心まで送り込み、工作物を切り離す。三菱の注意:中心近くで送りを 50% に下げ、中心に届く寸前で送りを止める(工作物は自重で落ちる)。周速一定では中心に近づくほど回転が上がるので、機械の最高回転の 80% を目安に回転数を制限し、切り離す寸前に回転を下げると工作物の飛び出しを防げる[5][18][6]
ねじ切り(外径・内径)
ねじ切りバイトを軸方向に送ってねじ山をつくる。ふつうは何回か(数パス)に分けて切り込む。切込み方法はラジアル(真っすぐ)・フランク・修正フランク・交互フランクがあり、ラジアルは条件を変えやすいが切りくず処理が難しくびびりやすい、フランク系は切りくずが一方向に流れて処理しやすい[5][19][20]
R(円弧)・面取り
NC 旋盤では円弧補間で削る。ノーズ R があるので刃先 R 補正を使わないとテーパ・円弧で寸法がずれる[4]
◆インサートの呼び記号
CNMG 120408(C=80° ひし形、N=逃げ角 0°、M=M 級、G=円筒穴・両面ブレーカ、12=切れ刃長さ 12 mm 台、04=厚さ 4.76 mm、08=ノーズ R 0.8 mm)
| 位置 | 項目 | 記号と意味 |
|---|---|---|
| 1 | 形状C | Cひし形 80°Dひし形 55°Vひし形 35°S正方形 90°T正三角形 60°W等辺不等角六角形(トリゴン)80°R円形[25][5][26]三菱の e ラーニング:80° ひし形は外径・端面の両方を削れ NC 旋盤で最もよく使う。55°・35° は倣い向きだが刃先が弱い。正方形は刃先が強く 1 面 4 コーナ(ネガなら計 8)だが直角は削れない。円形は刃先がいちばん強く面も良いが、切りくずが幅広く切れにくい。ISCAR は A・B・K(平行四辺形)、H(六角)、O(八角)も例示 |
| 2 | 逃げ角N | N0°(ネガインサート)P11°B5°C7°A3°D15°[25][5][26]B・C は住友、A・D は ISCAR のみ。逃げ角 0° のインサートをネガ、0° 以外をポジと呼ぶ(三菱)。ネガは両面にブレーカを持てるが、ポジは片面だけ(三菱) |
| 3 | 精度(等級)M | コーナ高さ・内接円・厚さの 3 つの許容差の組合せ。A〜J 級は研削で精度を出す(まとめて G 級と呼ぶ)、K〜U 級は上下面だけ研削(まとめて M 級)。旋削はおもに G 級(ときに J 級)か M 級。例:住友は E・G 級の内接円と厚さが ±0.025 mm、M 級は内接円 ±0.05〜±0.15 mm(大きさで変わる)[5][25][23] |
| 4 | 穴・ブレーカ(溝穴)G | N穴なし・ブレーカなしA円筒穴・ブレーカなしM円筒穴・片面ブレーカG円筒穴・両面ブレーカW円筒穴+片面取り(40〜60°)・ブレーカなしT円筒穴+片面取り・片面ブレーカX特殊[25][26]他の記号は住友の表のみ |
| 5 | 大きさ(メートル:切れ刃長さ、インチ:内接円)12 | メートル式は切れ刃の長さ(の整数部)を 2 桁で書くので、内接円が同じでも形が違えば記号が変わる。インチ式は内接円を 1/8 インチ単位の数字で書く(3=3/8 インチ=9.525 mm、4=12.70 mm)。例:住友の表で C 形の 12 は切れ刃長さ 12.9 mm・内接円 12.70 mm[5][25]ISCAR は CNMG 120404 の『12』を『大きさ 12.7 mm』と書いており、内接円の値を示している(切れ刃長さとは言っていない) |
| 6 | 厚さ04 | 011.59 mm022.38 mm033.18 mmT33.97 mm044.76 mm066.35 mm[25][26]04=4.76 mm は ISCAR と住友で一致 |
| 7 | コーナ半径(ノーズ R)08 | 121.2 mm161.6 mm202.0 mm242.4 mm00シャープ010.1 mm020.2 mm040.4 mm080.8 mm[25][26]三菱の e ラーニングは 0.4 mm から 0.4 mm 刻み(4.0 mm からは 0.8 mm 刻み)と説明 |
| 8 | 刃先処理(ホーニング)(E) | 丸ホーニングとチャンファホーニングなどがあり、メーカーごとに材種・大きさで寸法を決めている。呼び記号では省略されることが多い[5][27]記号の文字(E・F・S・T など)の意味は一次資料の本文で確認できなかった |
| 9 | 勝手(N) | 切削できる向き(右・左)。左右どちらにも使えるもの(ニュートラル)は省略することが多い[5] |
| 10 | チップブレーカ-MA など | ブレーカの形は各メーカーが独自に決めるので、記号もメーカー独自(任意)。例:ISCAR の CNMG 120404-F3P は、F=仕上げ用、3=中程度の負荷、P=鋼用[5][26] |
刃先の角度
- 前切れ刃角削った面と前切れ刃の干渉を防ぐ角度で、ふつう 5〜15°。小さくすると刃先は強いが背分力が増えてびびりやすい。荒削りは小さめ、仕上げは大きめ資料1件・参考[30]
- 切れ刃傾き角重切削で切り始めの衝撃を刃先の先端で受けないための角度。旋削で 3〜5° が推奨。負にすると切りくずは工作物側へ、正にすると反対側へ流れる。負にすると刃先は強いが背分力が増えてびびりやすい資料1件・参考[30]
- ホーニング・ランド切れ刃の強度を保つ刃先処理。ホーニングを大きくすると欠けにくくなるが、逃げ面摩耗が進みやすく切削抵抗が増えてびびりやすい。三菱はホーニング幅を送りの約 1/2 が最適としている。超硬・コーテッド・サーメットのインサートには標準で丸ホーニングが付いている資料1件・参考[27]
突出し
- 刃先の心高バイトの先端の高さを主軸の中心に合わせる。普通旋盤では、主軸中心をトースカンの針に写してバイトの高さを合わせたり、回転センタの先端と刃先の高さを比べたりし、敷板はできるだけ少ない枚数で調整する資料1件・参考[1]
≈切削条件の決め方
- 切削速度切削速度は工具寿命にいちばん大きく効く。三菱:速度を 20% 上げると寿命は 1/2、50% 上げると 1/5。低速(20〜40 m/min)でもびびりやすく寿命が短い資料1件・参考[34]Taylor の式(ISCAR)で m≈0.25 に相当
- 切込み切込みは取り代・形・機械の動力と剛性・工具の剛性で決める。切込みが変わっても寿命はあまり変わらない。ごく小さい切込みはこすって加工硬化層を削ることになり寿命が縮む。黒皮・鋳肌は動力が許す限り切込みを大きくし、硬い表層の下に刃先を入れる資料1件・参考[34]
条件の例(S45C など、厚生労働省の教材)
| 工具・工程 | 切削速度 m/min | 切込み mm(半径) | 切込み mm | 送り mm/rev |
|---|---|---|---|---|
| ハイス[1] | 20〜30 | — | — | — |
| 超硬(中仕上げ〜荒、ノーズ R 0.2〜0.4)[1] | 80〜130 | 0.5〜2 | — | 0.15〜0.30 |
| サーメット(仕上げ、ノーズ R 0.2〜0.4)[1] | 160〜200 | 0.1〜0.5 | — | 0.05〜0.15 |
| NC 旋盤 荒加工(超硬、ノーズ R 0.8)[4] | 100〜120 | — | 2.0〜3.0 | 0.2〜0.3 |
| NC 旋盤 仕上げ(サーメット、ノーズ R 0.4)[4] | 160〜180 | — | 0.1〜0.2 | 0.05〜0.1 |
面粗さと送りの目安(コーナ R 0.2〜0.4)
| Ra(µm) | 送り mm/rev |
|---|---|
| 25 | 0.25〜0.30 |
| 6.3 | 0.10〜0.15 |
| 1.6 | 0.05〜0.08 |
厚労省 普通旋盤マニュアルの『推奨送り速度』(ノーズ半径 0.2〜0.4 mm の場合)。理論粗さの式より安全側(r=0.4・f=0.15 で理論 Rz≒7 µm)[1]
コーナ R を変えたときの補正
- インサートのコーナ R を変えたときの工具補正の変更量 ΔX・ΔZ を、ホルダの形(インサートの刃先角と切込み角)から求める表と式がある。例:PCLN(80°・95°)で R0.8→R0.4 なら ΔX=ΔZ=0.100×(0.8−0.4)=0.04 mm資料1件・参考[15]
刃先 R 補正(G41/G42)と仮想刃先番号は NC 旋盤プログラム入門で。
⚙段取り
- 三つ爪チャックでのつかみ方工作物を軽く回しながら、3 本の爪を均等に順番に締める。普通旋盤の課題(ø60)では、チャックから 65〜80 mm 程度出してしっかり締める資料1件・参考[1]
- 生爪(ソフトジョー)の成形外径把握なら成形プラグ、内径把握なら成形リングを爪でつかみ、つかんだまま爪を工作物の径に合わせて削る。プラグはジョーストロークの中央付近でつかめる寸法にし、チャック前面に押し当てて傾かないようにつかむ。成形時の油圧(把握圧)は実際に加工するときと同じにする。成形後は試し削りでスリップや精度を確かめる[16][17][4]北川は『加工時と同じか若干高め』、豊和は『同じ』。北川は把握部の径を工作物と同径(外径把握 H7 程度)、面粗さ 6.3s 以下とし、内径把握では外径把握の許容最大入力の 1/2 以下で使うとしている。豊和は、外径把握でジョーストロークの内寄り 1/4 ではつかまないよう求める。厚労省の NC 旋盤マニュアルは前工程用・後工程用の生爪をそれぞれ成形し、取り外さずに加工に入るほうが精度が保たれるとしている
- 取り代の残し方(荒→中仕上げ→仕上げ)荒削りで仕上げ寸法より径で 1 mm(片肉 0.5 mm)、中仕上げで径 0.2 mm(片肉 0.1 mm)残す。加工中は材料が熱で膨張するので、その分も見込んで狙い寸法を決める資料1件・参考[3]
- 狙い寸法寸法公差があるときは公差の中間値を狙う(例:ø40 −0.05/−0.10 なら 39.925)資料1件・参考[1]
- 切込みの合わせ方精度が要るときは機械の目盛りでなく、刃物台やタレットの後ろに当てたダイヤルゲージの目盛りで切込みを合わせる資料1件・参考[3]
!よくある失敗
⚠安全
- 普通旋盤では刃物台位置より 45° 後ろの位置で操作・監視する。工作物とバイトは飛び出さないようしっかり固定する。測定など主軸を止めて行う作業は、主軸をニュートラルにする・ブレーキを踏む・電源を切るなどして安全を優先する資料1件・参考[1]
- 安全装置を無効にしない、濡れた手で操作しない、非常停止ボタンの位置を確かめてすぐ押せるようにする、動作中は手を出さない資料1件・参考[4]
- 勾配やテーパのある形の工作物はつかまない(すべって飛ぶ)。加工前に低速でチャック・工作物と刃物・刃物台が干渉しないか確かめる。遠心力による把握力の損失は静的把握力の実測値の 2/3 を超えてはならない(北川が JIS B 6150:2015 として紹介)資料1件・参考[16]
法令・点検表・災害の例は 旋盤の保全と安全へ。
↗学ぶ順番
- 安全・服装と旋盤の各部の名前服装と立ち位置、主軸台・往復台・心押し台・刃物台の役割、NC 旋盤なら非常停止と操作盤
- 測定具の使い方マイクロメータ・ノギス・シリンダゲージ(マスターリングからの比較測定)・デプスマイクロメータ・ダイヤルゲージ。体温で膨張させない持ち方
- チャッキングと心出し三つ爪の均等な締め方から、四つ爪とダイヤルゲージによる心出しへ
- バイトの選定・取付けと切削条件心高と突出し、ハイス・超硬・サーメットの使い分け、Vc から回転数、要求面粗さから送り
- 基本の加工外径・端面・段付き、穴あけ・中ぐり、テーパ、溝入れ・突切り、ねじ切り、ローレット。荒→中仕上げ→仕上げで寸法を追い込み、公差の中間を狙う
- NC 旋盤加工手順の検討、工具の選定、切削条件の設定、プログラム作成、工具補正量・工具出発点の設定、プログラムチェック、テストカット、生爪の成形
- 技能検定・競技で腕を確かめる厚労省は 3 級技能検定の実技課題を題材にした初級者向けマニュアルを公開している。その上に 2 級・1 級、技能五輪(0.001 mm の精度が求められる)がある
普通旋盤 3 級の実技に要る技能
- 工作物に応じた適切・確実なチャッキング
- 作業に応じたバイトの選定と取付け
- 加工段取り
- 加工部位に応じた切削条件の決定
- 複式刃物台を傾けたテーパ加工
- 軸心に対して直角度が出る端面加工
- はめ合い部がなめらかに動く同軸度の加工
厚労省マニュアルが挙げる、普通旋盤 3 級の実技課題に必要な技能(課題は S45C、標準 2 時間・打切り 2 時間 30 分)[1]
ƒよく使う式
主軸回転数と切削速度
n = 1000 × Vc / (π × D) / Vc = π × D × n / 1000
- n:主軸回転数(min⁻¹)
- Vc:切削速度(m/min)
- D:加工する直径(mm)
加工時間(回転数一定、1 パス)
Tc = L / (f × n) [min] (京セラは T = 60 × L / (f × n) [s])
- Tc:加工時間(min)
- L:加工長さ(mm)
- f:送り(mm/rev)
- n:主軸回転数(min⁻¹)
加工時間(周速一定で外径 1 パス)
T = 60 × π × L × Dm / (1000 × f × Vc) [s]
- T:加工時間(s)
- L:加工長(mm)
- Dm:被削材の直径(mm)
- f:送り(mm/rev)
- Vc:切削速度(m/min)
加工時間(外径を複数パスで削る、周速一定)
N = ceil((D1 − D2) / ap / 2)、T = 60 × π × L × (D1 + D2) / (2 × 1000 × f × Vc) × N [s]
- N:パス数(小数点以下切り上げ)
- D1:最大径(mm)
- D2:最小径(mm)
- ap:1 パスの切込み(mm、半径)
- L:1 パスの加工長(mm)
- f:送り(mm/rev)
- Vc:切削速度(m/min)
加工時間(端面・溝入れ・突切り、周速一定。最高回転数に達する場合を含む)
最高回転に達しない:T1 = 60 × π × (D1 + D2) × (D1 − D2) / (4000 × f × Vc) [s] 中心まで(突切り):D3 = 1000 × Vc / (π × nmax)、T1 = 60 × π × (D1 + D3) × (D1 − D3) / (4000 × f × Vc)、T3 = T1 + 60 × D3 / (2 × f × nmax) [s] 回転数一定:T = 60 × (D1 − D2) / (2 × f × n) [s]
- D1:外側の径(mm)
- D2:内側の径(mm)
- D3:最高回転数に達する直径(mm)
- nmax:主軸最高回転数(G50 の上限、min⁻¹)
- f:送り(mm/rev)
- Vc:切削速度(m/min)
- n:回転数(min⁻¹)
理論(幾何学的)仕上げ面粗さ
h = f² / (8 × r) × 1000
- h:理論粗さ(µm)。京セラは Rz(h)、三菱は h と書く
- f:送り(mm/rev)
- r:インサートのコーナ半径 RE(mm)
所要動力
Pc = Vc × ap × f × kc / (60 × 10³ × η) [kW]
- Pc:所要動力(kW)
- Vc:切削速度(m/min)
- ap:切込み(mm)
- f:送り(mm/rev)
- kc:比切削抵抗(N/mm²)
- η:機械効率(正味動力なら入れない)
角シャンクバイトの刃先たわみ・曲げ応力
δ = 4 × F × L³ / (E × b × h³) / S = 6 × F × L / (b × h²)
- δ:刃先のたわみ(mm)
- S:シャンクの曲げ応力(MPa)
- F:切削抵抗(N)=kc×ap×f
- L:突出し量(mm)
- b:シャンク幅(mm)
- h:シャンク高さ(mm)
- E:ヤング率(MPa)。鋼 210,000、超硬 560,000〜620,000
丸シャンク(ボーリングバー)の刃先たわみ・曲げ応力
δ = 64 × F × L³ / (3 × E × π × D⁴) / S = 32 × F × L / (π × D³)
- δ:刃先のたわみ(mm)
- S:曲げ応力(MPa)
- F:切削抵抗(N)
- L:突出し量(mm)
- D:シャンク径(mm、京セラ DCON・タンガロイ DCONMS)
- E:ヤング率(MPa)
工具寿命(Taylor の式)
Vc × T^m = C → T2 = T1 × (Vc1 / Vc2)^(1/m)
- Vc:切削速度(m/min)
- T:工具寿命(min)
- m:指数。超硬で鋼を削るとき 0.2〜0.4
- C:定数(工具と被削材で決まる)
コーナ R を変えたときの刃先補正量
ΔX = (RE − RE') × { (1/sin(EPSR/2)) × cos(EPSR/2 + (KRINS − 90°)) − 1 }、ΔZ = (RE − RE') × { (1/sin(EPSR/2)) × sin(EPSR/2 + (KRINS − 90°)) − 1 }
- RE:変更前のコーナ R(mm)
- RE':変更後のコーナ R(mm)
- EPSR:インサートの刃先角(°)
- KRINS:ホルダの切込み角(°)
- ΔX・ΔZ:X・Z 方向の補正量(mm)
ローレットの加工前の径(転造)
d2 = d1 − k × P (RAA・RBL・RBR:k=0.5、RGE・RKE:k=0.67、RGV・RKV:k=0.33)
- d2:加工前の径(mm)
- d1:仕上がりのローレット外径(呼び径、mm)
- P:ピッチ(mm)
テーパの角度(複式刃物台の傾き)
tan θ = (D − d) / (2 × L) (テーパ 1:A なら tan θ = 0.5 / A)
- θ:刃物台の傾き(片側の角度、°)
- D・d:大径・小径(mm)
- L:テーパ部の長さ(mm)
- A:テーパ 1:A の A
目安
- コーナ半径は送りの 2〜3 倍資料1件・参考[31]
- ホーニング幅は送りの約 1/2資料1件・参考[27]
- 前切れ刃角 5〜15°資料1件・参考[30]
- 切れ刃傾き角 3〜5°(旋削の重切削)資料1件・参考[30]
- 鋼シャンクのボーリングバーは L/D 4〜5 を超えるとびびりやすい資料1件・参考[5]
- 外径バイトの突出しはシャンク高さの約 1.5 倍資料1件・参考[1]
- 突切りの回転上限は最高回転数の約 80%、中心付近で送り 50%資料1件・参考[18]
- ワイパーなら送り 2 倍でも面粗さを維持資料1件・参考[35]
- 切削速度 +20% → 寿命 1/2、+50% → 1/5資料1件・参考[34]
- 切削比(切りくず厚さと切込みの比)とせん断角資料1件・参考[5]
⇄関係するページ
📚出典
工具・工作機械・チャックのメーカーの公開技術資料、厚生労働省の教材、規格の書誌を 2026-10-14 に確かめました。切削条件は工具・被削材・機械で変わるので、使う工具のカタログの推奨値から始めてください。
- 厚生労働省「3 級技能検定の実技試験課題を用いた人材育成マニュアル 機械加工(普通旋盤作業)編(改訂版、令和 8 年 3 月)」
- 北海道大学「和田友則「機械工作概要」北海道大学大学院農学研究科技術部研究・技術報告 10, pp.3-6(2003)」
- 厚生労働省(中央職業能力開発協会 作成、平成 25 年度 厚労省委託事業)「技能競技大会を活用した人材育成の取組マニュアル 旋盤職種編」
- 厚生労働省「3 級技能検定の実技試験課題を用いた人材育成マニュアル 機械加工(数値制御旋盤作業)編」
- 三菱マテリアル「e ラーニング Basic Turning(英語。What is turning? / Insert geometries / Insert terminology / Insert turning identification code / Tool overhang and L/D / Cutting resistance / Formulas / Machines / Holding of workpiece の各ページ)」
- 日本工作機械工業会「工作機械の種類と加工方法(旋盤・ターニングセンタ・複合加工機の説明)」
- オークマ「製品情報 LBⅢ series(1 サドル CNC 旋盤。基本情報の表・V12 複合刃物台・Y 軸・ビルトイン心押台)」
- オークマ「製品情報 MULTUS BⅡ(複合加工機。機械仕様の表:最大加工径・心間・主軸端形状・B 軸・ATC)」
- シチズンマシナリー「製品開発コンセプト(シンコム=主軸台移動形 CNC 自動旋盤、ミヤノ=主軸台固定形 CNC 自動旋盤)」
- スター精密「製品情報 スイス型 CNC 自動旋盤 SR-20JⅡ(G.B./N.G.B. 切換え、標準機械仕様:主軸台最大移動量)」
- 特許庁(特許公報。Google Patents で閲覧)「特許第 4437585 号「主軸移動型自動旋盤のガイドブッシュ内径調整装置」(出願人 ツガミ)」
- シチズンマシナリー「製品情報 シンコム(主軸台移動形 CNC 自動旋盤の一覧:最大加工径・最大加工長・くし刃)」
- シチズンマシナリー「製品情報 ミヤノ(主軸台固定形 CNC 自動旋盤の一覧:最大棒材径・タレットステーション数・Y 軸)」
- オークマ「製品情報 V40R/2SP-V40/V100R(立形旋盤。主軸端型式・最大加工径・ワークが自重でチャック面に密着)」
- 京セラ「切削工具 総合カタログ 2024-2026 R 章 技術資料(R6 切削記号、R7 理論表面粗さ、R30 ホルダ剛性、R34 ワイパー、R39 トラブルシューティング、R42 旋削の計算式・コーナ R 変更時の刃先補正量、R43 加工時間、R46-R47 小型自動旋盤のツーリング例)」
- 北川鉄工所「BR シリーズ パワーチャック 取扱説明書(型式表示と主軸端、遠心力による把握力損失、ソフトジョーの成形手順、安全上の注意)」
- 豊和工業「H011MC パワーチャック 取扱説明書(主軸端番号、トップジョーの成形、把握ストローク、重いトップジョーの警告)」
- 三菱マテリアル「技術情報 溝入れ加工 GY シリーズ/外径用 加工上のポイント(溝入れ・突切りの注意)」
- 三菱マテリアル「技術情報 ねじ切り加工 製品ガイド:ねじ切りについて(インフィード方法・切込みとパス回数)」
- 住友電工ハードメタル「総合カタログ N 章 テクニカルガイダンス(N20 インサートの損傷と対策、N21 切りくず生成形態・切りくず処理を向上させる要素・切りくず処理の分類、N22 ねじ切りの切込み方法)」
- インド規格協会(BIS)「IS 3403:1981 Dimensions for knurls(First Revision、2002 年再確認。Public.Resource.Org が公開している写し)」
- ISO「ISO 1832:2017 Indexable inserts for cutting tools — Designation(概要ページ。2022 年に確認)」
- タンガロイ「総合カタログ 2023-2024 L 章 ユーザガイド(L006 切削抵抗・所要動力・シャンクの曲げ応力と刃先たわみ量、L009 切りくず形状の分類、L016-L017 インサートの呼び記号)」
- 三菱マテリアル「技術情報 旋削用インサート 製品ガイド:インサートの呼び記号(10 項目の見出し。表は画像)」
- 住友電工ハードメタル「総合カタログ L 章 スミボロン(L28-L29 インサート型番の呼び方:形状・逃げ角・等級・みぞ穴・切刃長・厚さ・コーナー半径の記号表)」
- ISCAR「Cutting Tools User Guide(Insert Designation、Estimating Tool Life(Taylor の式と例題)、比切削抵抗のすくい角補正 式 8.7)」
- 三菱マテリアル「技術情報 旋削工具 技術資料:ホーニングとランド」
- 三菱マテリアル「技術情報 旋削工具 技術資料:すくい角」
- 三菱マテリアル「技術情報 旋削工具 技術資料:逃げ角」
- 三菱マテリアル「技術情報 旋削工具 技術資料:横切れ刃角/前切れ刃角/切れ刃傾き角」
- 三菱マテリアル「技術情報 旋削工具 技術資料:コーナ半径」
- 三菱マテリアル「技術情報 計算式:旋削加工の計算式(切削速度・送り・切削時間・理論仕上げ面あらさ、例題つき)」
- Sandvik Coromant「Turning formulas and definitions(切削速度・回転数・切りくず排出量・正味動力・加工時間)」
- 三菱マテリアル「技術情報 旋削工具 技術資料:旋削加工の切削条件による影響」
- 三菱マテリアル「技術情報 旋削用インサート 製品ガイド:ワイパーインサート」
- 日本大学 理工学部(山田研究室)「研究ポスター「旋削時の工作物支持剛性が工作物の真円度に及ぼす影響について」(H29)」
- 三菱マテリアル「技術情報 旋削工具 技術資料:旋削加工の切りくず処理」