 英和

長さを測る
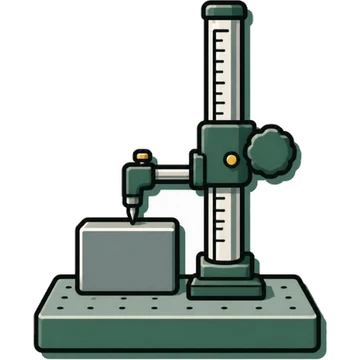
ハイトゲージHeight gauge
別名:バーニヤハイトゲージ、ダイヤルハイトゲージ(カウンタ付き)、デジマチックハイトゲージ
≡規格・測定範囲・精度
- 規格
- JIS B 7517:2018 ハイトゲージ、ISO 13225:2012 Height gauges[1][2][3]
- 測定範囲
- byMaker
- ミツトヨ 506-207 / HS-30〜HS-100 0〜200 mm から 0〜1000 mm
- ミツトヨ米国資料 バーニヤ形は 6 インチ〜6 フィート、ダイヤル形は 300 mm 以下が一般的
- byMaker
- 最小表示量・目量
- バーニヤ 0.02 mm
- カウンタ・ダイヤル 0.01 mm
- デジタル 0.01 mm など(テクロックの Bluetooth デジタルハイトゲージも 0.01 mm)
- 精度(器差・最大許容誤差)
- 考え方 JIS B 7517:2018 で『器差』→『指示誤差』。最も重要なのは高さ測定誤差で、支柱がベース基準面に直角で、下向きに当てたときの指示誤差を MPE で規定する。精密定盤上でゲージブロックを測り、指示値から寸法を引いて求める
- byMaker
- ミツトヨ 506-207(0〜200 mm、0.02 mm) E_MPE ±0.03 mm
- ミツトヨ HS-60(0〜600 mm) E_MPE ±0.05 mm
- ミツトヨ HS-100(0〜1000 mm) E_MPE ±0.07 mm
▦種類
◎各部の名称と役目
| # | 名称 | 英語 | 役目 |
|---|---|---|---|
| 1 | ベース・ベース基準面 | Base, base reference surface | 定盤に置く重い台。[3][4] |
| 2 | 支柱(コラム)・本尺 | Column, main scale | スライダを案内する基準。[3][4] |
| 3 | スライダ・スライダクランプ | Slider, slider clamp | [3][4] |
| 4 | 微動送り(送り車) | Fine feed / feed wheel | 粗動・微動を切り換えられるものがある。[3][4] |
| 5 | スクライバ(測定兼けがき用)・スクライバクランプ | Scriber, scriber clamp | 先端の測定面で高さを測り、けがきもする。先端は鋭い。[3][4] |
| 6 | 本尺微動調整(零点調整) | Main scale adjustment | 本尺を動かしてゼロを合わせる。[4][3] |
| 7 | バーニヤ目盛/カウンタ・目盛板/表示部 | Vernier / counter and dial / display | [3][4] |
◷目盛りの読み方
✋使い方の手順
- スクライバはできるだけ支柱に近く、前に出しすぎないように付ける[4][3]
- 支柱・ベース基準面・スクライバ取付面と測定面、使う精密定盤を清掃する[4][3]
- スライダを全範囲動かして滑らかか確認する[4]
- スクライバ測定面を定盤に当ててゼロを合わせる(バーニヤ形は本尺微動調整で、デジタル形は ORIGIN/PRESET で)[4]
- 測定:送り車をゆっくり回し、一定の測定力で当てる。スクライバが品物に軽く触れたと感じるところまでゆっくり下ろす[4][3]
- けがき:スライダをクランプで確実に固定する。クランプで設定がわずかに動く機種があるので、締めた後に確認する[3]
- 運ぶときはスライダとベースを両手で持つ[4]
ケズリバ(kezuriba.net)/gauges/height-gauge/ より印刷
!よくある測定ミスと対策
✓手入れ・保管と点検・校正
手入れ・保管
- 長く使わないときはスクライバをクランプせず、定盤のすぐ上(触れない位置)に置く。スクライバを定盤の端から突き出さない[4][3]
- 使用後は水・油を拭いて防錆油を薄く塗り、カバーをかけて保管。3 か月以上使わないデジタル形は電池を外す[3][4]
- 支柱を清潔に保つ(ごみで動きが重くなり誤差の原因)[3]
点検・校正
ミツトヨの資料はハイトゲージを『精度』の定義(ゲージブロックを測ったときの読みの差)と長さ比例の許容値の例で説明している。
⇄関連する器具
📚出典
印のない内容は、別々の発行元の資料 2 つ以上で一致したものです。手順や注意は資料をもとにケズリバの言葉でまとめ、図はケズリバが描いたものです。精度の値は JIS の数表ではなく、メーカーの公表値です。
- 日本規格協会「JIS B 7517:2018 ハイトゲージ(書誌)」
- ISO「ISO 13225:2012 Height gauges」
- ミツトヨ「Quick Guide to Precision Measuring Instruments(Catalog No. E11003(7)、2024年8月時点)」
- ミツトヨ「Check Points for Measuring Instruments(Catalog No. E12024)」
- ミツトヨ「Mitutoyo Product Fundamentals(Bulletin No. 2180、Mitutoyo America)」
- ミツトヨ「ハイトゲージ 506-207 / HS 514シリーズ 仕様」
- テクロック「総合カタログ 9 ハイトゲージ(Bluetooth デジタルハイトゲージ)」