 英和

ケズリバ(kezuriba.net)/troubles/material-aluminum/ より印刷
アルミ合金のクセ(溶着・構成刃先・切りくず)
材料ごとのクセ 旋削フライス・エンドミルドリルタップリーマ
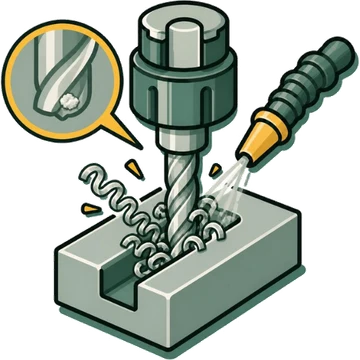
まず疑うところ
- 軟らかく延びやすいので切りくずが長くなり、溶着で仕上げ面が荒れやすい
- 溶着・構成刃先が出やすい(粘い材料)
- 弾性変形のため逃げ面にも溶着する
まず試す対策
- すくい角の大きいカッタ・切れ味のよいアルミ用工具にする
- 延びる切りくずはステップ(G73 など)で分断する
- 逃げ角を鋼用より大きくし、すくい面が鏡面の工具を使う
?考えられる原因
✓対策
切削条件
工具
- すくい角の大きいカッタ・切れ味のよいアルミ用工具にする複数社の資料で一致[4][9][1]
- 逃げ角を鋼用より大きくし、すくい面が鏡面の工具を使う資料1社[5]
- リーマはダイヤモンドなど親和性の低い刃部材料を検討する資料1社[10]
- タップはオーバサイズ(精度の大きいもの)を検討する資料1社[6][7]
切削油
- 切削油の濃度と供給量を十分にする(むしれ対策)資料1社[9]
↔同じ分類のトラブル
📚出典
工具メーカーのトラブルシューティング資料・技術資料から、原因と対策の趣旨を要約し、ケズリバの言葉で書いています。2社以上の資料で同じ趣旨のものを「複数社の資料で一致」としています。
- 三菱マテリアル「被削材応用編:N系列」 mmc-carbide.com
- オーエスジー「A5052の切りくずが分断できない(座ぐり加工)」 faq.osg.co.jp
- Sandvik Coromant「Milling troubleshooting」 sandvik.coromant.com
- タンガロイ「L059 正面フライス加工のトラブルシューティング」 tungaloy.com
- 三菱マテリアル「Advanced workpiece materials: Causes of tool damage」 mmc-carbide.com
- オーエスジー「ツールコミュニケーション シリーズNo.6 タップ「12. タッピング作業におけるトラブル対策」p.59-62」 osg.co.jp
- オーエスジー「シリーズNo.34 高速シンクロタップ「8. トラブルと対策」p.28-29」 osg.co.jp
- オーエスジー「ねじゲージに材料が溶着」 faq.osg.co.jp
- オーエスジー「アルミ加工でのむしれ」 faq.osg.co.jp
- オーエスジー「シリーズNo.35 リーマ 表6.1 トラブルシューティング p.30-31」 osg.co.jp