 英和

歯切り工具と切削条件
ホブ・ピニオンカッタ・スカイビングカッタ・シェービングカッタ・ブローチのつくりと種類、材種とコーティング、ホブ切りの条件の決め方と、メーカーが公表している加工事例です。
⚙ホブHob
つくり
- 一体(ソリッド)ホブ:ハイス・粉末ハイス・超硬の一体品。小径の柄付き(シャンク)ホブもある[1][2][3][4]
- 組立・ロー付けホブ:鋼の本体に超硬刃をロー付け、または刃をはめ込む/刃先交換式。大モジュール向けにも使う(例:KSK 超硬ロー付けホブ、LMT CarbideLine-H/-I、Gleason E-Z Cut)[2][4][5]
- 多条ホブ:条数を増やすと能率は上がるが、創成に関わる切れ刃が減り多角形誤差が増える。目安『ワーク歯数÷条数 ≧ 9』『条数×アキシャル送り(mm/t.rev)≦ 8』(ニデック)[1][6][7]
- 小径高精度ホブ(ミクロンホブ/ファインピッチホブ):m0.1〜0.5 の超小モジュール用(DTR)、KSK も超硬ミクロンホブを製作[8][9][10]
歯形
- 標準歯形(JIS 例:歯末のたけ 1.25m、全歯たけ 2.25m=切込み+c)[2]資料1件・参考
- トッピング(TOP):歯形と同時に外径も削る。外径と歯厚を同時に管理[2][8]
- セミトッピング(S-TOP):歯先の面取りを同時に付け、打痕・バリ・騒音を防ぐ[2][8]
- プロチュバランス(PP/PSP/PGP):歯元に逃げを付け、シェービング前(PSP)・研削前(PGP)の取り代を歯元に残さない[2][8]
- ほかにスタブ歯、修整歯形、スプライン(インボリュート・角)、スプロケット、タイミングプーリ、ウォーム用[8][9]
精度等級
- ISO 4468:2020:一般用ホブ(モジュール 0.5〜40)の精度を 4A・3A・2A・A・B・C・D の7等級で規定(4A が最高)[11][12]
- DIN 3968:各社が Class A・AA・AAA で製作(DTR、Gleason)。AA は DIN 6〜7 級の仕上げ歯切り用、A は研削前用の目安[8][13][7]
- JIS B 4354:KSK は標準ホブ寸法を JIS B 4354 J 形に準拠。JIS B 4354 の精度等級の区分は公開資料で確認できず[2]資料1件・参考
切削の向き
- クライム(ワーク下端から上端へホブが進む)とコンベンショナル(上端から下端へ)[1]資料1件・参考
超硬スカイブホブ(焼入れ後の仕上げ用)
- 超硬スカイブホブ(スカイビングホブ):焼入れ後(HRC52〜58)の歯車を仕上げるホブ。KSK はロー付けで m1.5〜25、負のすくい角 30°/25°。DTR は m0.5〜5・DIN AAA。パワースカイビング(回転工具の交差軸加工)とは別物[2][8]
「スカイビングホブ」は焼入れ後の歯車を仕上げる超硬ホブで、交差軸で回すパワースカイビングの工具とは別のものです。
⚙ピニオンカッタ(シェーパカッタ)Pinion (shaper) cutter
種類
- ディスク形(DISK)[14][9][15]
- ベル形・ハブ形(BELL / hub。Liebherr は内歯付きハブ形も)[14][9][15]
- シャンク形(モールステーパ #2・#3・#4):小径内歯用[14][9][15]
- ウェーハカッタ:薄い被覆ディスクを専用ホルダで使う使い捨て型(Liebherr)[15]資料1件・参考
- 刃先交換式超硬シェーパカッタ(Gleason Opti-Cut)[16]資料1件・参考
仕様
⚙スカイビングカッタSkiving cutter
種類
- 円錐形(コニカル)と円筒形:円錐形は構造上の逃げ角を持ち、円筒形は傾け・オフセット配置が要る[15]資料1件・参考
- ディスク形・ベル形・シャンク形・超硬一体(KSK)、刃先交換式(Liebherr・LMT)[9][15][17]資料1件・参考
- スーパースカイビングカッタ:内歯研削用の樽形ねじ状砥石を元に、切れ刃溝と逃げ角、荒加工部のテーパを付けた多刃工具(三菱重工→ニデック)[18][19]資料1件・参考
材種
⚙シェービングカッタShaving cutter
種類
仕様
- Liebherr:モジュール 0.5〜12.7、ねじれ角 45°まで、最大外径 305 mm・幅 65 mm、刃溝はストレート/スパイラル[15]資料1件・参考
- Gleason:最大モジュール 18(内歯用 10)、最大径 350 mm(内歯用 250)。Viganò 工場の製品はモジュール 1〜5[22][13]資料1件・参考
- 交差角 5°〜15°でかみ合わせて使う[20]資料1件・参考
材種
⚙ブローチBroach
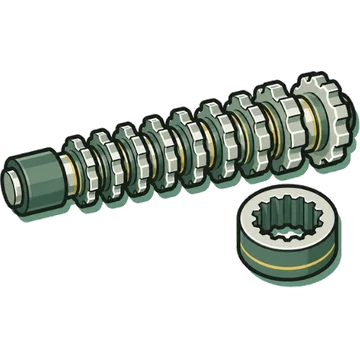
種類
- インターナルブローチ:丸・スプライン・セレーション・角・特殊形[24][25]
- ヘリカルブローチ:内はすば歯車用(不二越オフノルマルヘリカルブローチは刃溝ねじれ角を最適化)[18][26]
- サーフェスブローチ:外面用(タービン翼根のクリスマスツリー溝など)[24][27][25]
材種
- SKH55(M35 相当)が標準、ほか GRANMET BR、粉末ハイス MAC-B・MAC-D(ニデック)。表面処理は窒化・TiN・PVD(ニデック Nano Dynamic、不二越 DuAl EX/GX)[28][29][24]資料1件・参考
切削速度
◆工具材種
- 溶解ハイス:SKH51・SKH55 など(ニデック選定マップ)。ニデック MACH11・MACH13 は溶解ハイスと明記、MACH7 はハイスホブ材。不二越 FMH・FMH-VX はホブ専用新溶解ハイス(FMH2・FMH-SV も FMH シリーズ)[30][32][33][1][34][29]資料1件・参考
- 粉末ハイス(PM-HSS):ASP30・ASP60(DTR)、Gleason PM-HSS(G90 は PM-HSS と超硬の中間を狙う独自材)、ニデック GRANMET SK(粉末冶金のスカイビングカッタ用材)。ニデック MX-1 は『粉末ハイスの靭性と溶解ハイスの耐摩耗性を併せ持つ』材、GRANMET SF は高速用材(いずれも分類の明記なし)[35][5][36][37][38][39][40]資料1件・参考
- 超硬:高速ドライ・焼入れ後仕上げ用。KSK は高速度鋼ホブ比で歯切時間 1/3〜1/10、摩耗 1/5 とする[2][3][4][41]資料1件・参考
コーティング
- TiN:HV 2300、最高使用温度 600℃(KSK)。TiN は高温で Ti が酸化しもろくなる(三菱)[2][41]資料1件・参考
- TiCN:HV 3000、400℃(KSK)[2]資料1件・参考
- TiAlN:HV 3300、900℃(KSK)。表層で Al が選択酸化して強固な膜になる(三菱スーパードライ)[2][41]資料1件・参考
- AlCrN:HV 3200、1100℃(KSK)。不二越のブローチ用 DuAl GX は AlCr 系[2][29]
- メーカー独自膜:ニデック スーパードライ I/II/III・MightyShield Σ(HV4000)・ε・スーパーコート・Nano Dynamic、不二越 Hyper AP1/Hyper DuAl SP/GP/DuAl EX/VX/Hyper DS1、DTR MAX シリーズ・D1/D2、Gleason TiNite/AlNite/AlCroNite/AlCroNite GearPro、LMT Nanosphere 2.0[30][42][34][43][44][13][45]資料1件・参考
- 再研削の扱い:すくい面を研いだ後に再コートする仕様と、すくい面コートなしで使う仕様がある(不二越)[34]資料1件・参考
材種名・コーティング名はメーカーの商品名です。硬さや使用温度はメーカーの公表値で、測り方がそろっていないため、メーカーどうしの比較には使えません。
÷ホブ切りの条件の式
- ホブ回転数 N [min⁻¹] = 1000 × V [m/min] ÷ (π × ホブ外径 D [mm])[41][46]式そのものの記述ではなく、2つの公開事例の数値(φ58・1370 min⁻¹・250 m/min/φ32・8000 min⁻¹・804 m/min)がこの式と一致することで確認
- ホブ切り時間 T = Z2 × (A + b + O) ÷ (n1 × Z1 × Sz)(Z2:ワーク歯数、Z1:ホブ条数、n1:ホブ回転数、Sz:ワーク1回転あたり送り、A:アプローチ、b:歯幅、O:オーバラン)[7]資料1件・参考
- 上式から、テーブル回転数 nt = n1 × Z1 ÷ Z2、アキシャル送り速度 F [mm/min] = Sz [mm/rev] × n1 × Z1 ÷ Z2[7]資料1件・参考S91 の式を変形したもの
- はすば歯車では送りをワーク軸方向に与え、実際の送りは表の送り ÷ cos(ねじれ角)[7]資料1件・参考
- 送り目(送りマーク)の高さ Δsf ≒ (1/8) × f² ÷ Rc × sin αn(f:ワーク1回転あたりの送り、Rc:ホブのピッチ円筒半径、αn:圧力角)。= f² sin αn ÷ (4 × ホブピッチ円直径)。並歯の μm 換算式 Δsf ≒ 250 f² sin αn ÷ (2Rk − 2.314m)(Rk:ホブ外半径)も併記。送り目は一般に多角形誤差より小さい[47]資料1件・参考
- ホブの有効シフト長さ S = ホブ歯長 l −(K + 2a)、K = k + k0、k0 = Ca × cosβ ÷ tan αn × cos τ、a ≒ π/2 × m(Ca:ホブ歯末のたけ、τ:ホブ取付角)[48]資料1件・参考
目安
- 条数の目安:ワーク歯数 ÷ 条数 ≧ 9。条数を増やす場合は 条数 × アキシャル送り(mm/t.rev)が 8 を超えないこと[6]資料1件・参考
- 条数と溝数の目安(ニデック):ワーク歯数 20 以下 → 1条 10〜12溝(仕上・シェービング前)、2条 12〜14溝。21 以上 → 1条 10溝、2〜3条 12〜14溝、4〜5条 14〜17溝(シェービング前)[6]資料1件・参考
- 多条ホブの制限(Kothari):2条 最大 m5.5・最少歯数13、3条 m4.5・17、4条 m3・20、5条 m2.5・25。DIN 4〜6級は1条、7〜8級は2条まで、9〜10級は3条まで。最少溝数 1条 9〜12、2条 12〜13、3条 13〜17、4条 17〜19、5条 17〜21[7]資料1件・参考
- 多条化の得失:能率と耐摩耗性(切りくずが厚い)は上がるが、歯切り精度が1ランク下がりやすく、チッピングが起きやすい[6][1]資料1件・参考
- 1回切りはモジュール 4 程度まで、それ以上は2回切り(Kothari)。モジュール 3 超で歯数が少ない場合は2回切り[7]資料1件・参考
- コーティング付きホブは切削速度を 10〜15% 上げられる。モジュール 3 mm を超えると、モジュールが大きいほど切削速度を下げる(Kothari)[7]資料1件・参考
切削速度の目安
- 引張強さ別の到達切削速度(Kothari の表):600 N/mm² … ハイス湿式 120/超硬乾式 320/超硬湿式 305 m/min、700 … 110/290/280、800 … 100/270/240、900 … 85/240/200、1000 … 70/210/180、1100 … 60/180/160[7]資料1件・参考
- ハイスホブの湿式は従来 100〜120 m/min。スーパードライコートで 200 m/min、スーパードライII で 250 m/min に高速化(三菱重工 2006)[41]資料1件・参考
- ニデック選定マップ(HB160〜300 の鋼):ホブ 〜50〜300 m/min、ピニオンカッタ 50〜100 m/min、シェービングカッタ 〜100/150 m/min、ブローチ 〜5 m/min[30]資料1件・参考
- 不二越のホブ用コートの適用:DuAl VX 80〜150、DuAl EX 60〜180(商品ページでは 150 前後)、Hyper DuAl GP 80〜180、Hyper DuAl SP 300 以上(ドライ)、Hyper AP1 300 以上(水溶性)m/min[34][49][50][51]資料1件・参考
- ドライカット用ホブ(特殊ハイス+多層コート)で V=180 m/min 程度:DTR・重庆工具厂。KSK の加工例 165 m/min[8][52][2]
- ギヤシェーパの切削速度:SE25A で最高ストローク 1800 min⁻¹、切削速度 90→130 m/min に高速化。内歯の比較例でギヤシェーパ 50〜90 m/min、スーパースカイビング 130 m/min[41][18]資料1件・参考
- シェービングの切削速度:プランジ・アンダーパス 145 m/min、ダイヤゴナル・コンベンショナル 120 m/min(ワーク 2000 rpm 未満、軸物 1000 rpm 未満)[20]資料1件・参考
ケズリバ(kezuriba.net)/gears/tools/ より印刷
▤メーカーが公表した加工事例
メーカー・技術記事が公表している目安と加工事例。事例は特定条件の一例で、推奨値ではない。ワーク・機械・工具がそろったときの一例として読んでください。
ニデックマシンツール(三菱重工時代の技報を含む)
| 工具 | ワーク | 工具の仕様 | 乾式・湿式 | 切削速度 | 送り |
|---|---|---|---|---|---|
| ホブ | m2.25 PA17.5° 46T HA23° SCM415 | MX-1、3条16溝、スーパードライIII(すくい面・逃げ面) | ドライ(クライム、ノーシフト 80 m) | 250 m/min | アキシャル 2.4 mm/rev[37] |
| ホブ | m2.25 PA17.5° 52T HA23°LH SCM415(HB180) | φ75 MACH7、3条LH 14溝、スーパードライIII(すくい面コート付) | 記載なし(同巻きクライム、ノーシフト) | 250 m/min | アキシャル 2.4 mm/rev[1] |
| ホブ | m2.25 46T | MACH11/MACH7 +スーパードライIII | ドライ(クライム、ノーシフト 40 m) | 300 m/min | アキシャル 2.4 mm/rev[32] |
| ホブ | m2.25 NT46 PA17.5° HA23° 15CrMo4 | GRANMET SF | 記載なし | 400 m/min | アキシャル 1.7 mm/rev[39] |
| ホブ | m2.7 PA20° HA31°RH NT69 幅25 SCM420H | φ90 4条16溝 GRANMET SF + MightyShield Σ | 記載なし(ノーシフト、50個・切削長 100 m) | 350 m/min | アキシャル 2.3 mm/rev[40] |
| ホブ | m2.7 NT15 PA20° HA30° 20Cr4(ピニオン) | 4条12溝 MACH7 + MightyShield Σ | ドライ | 180 m/min | アキシャル 1.0 mm/rev[42] |
| ホブ | m2.3 NT55 PA15° HA27° 20Cr4(カウンタ) | 4条14溝 + MightyShield Σ | 記載なし | 記載なし(ページ上は事例1と同じ欄に 180 m/min) | アキシャル 2.0 mm/rev[42] |
| ホブ | m3 NT18 PA18° HA30° | MACH13 | ドライ(クライム) | 150 m/min | 1.0 mm/rev[33] |
| ホブ(GE15FR Plus) | m0.5、外径約50 mm、歯幅15 mm(歯数はページから読み取れず) | ホブ径 32 mm(表の値。π×32×8000/1000≒804 と整合)、主軸 8000 min⁻¹ピッチ精度 ISO 0級相当を達成とする | 記載なし | 804 m/min | 0.5 mm/t.rev[46] |
| ホブ | m1.4 34T 歯幅25 PA17.5° HA22.5°RH | ソリッドホブ φ58、4条16刃、スーパードライII、1370 min⁻¹ | ドライ(クライム) | 250 m/min | 2.0 mm/rev(サイクル 14.3 s)[41] |
| ピニオンカッタ | m3 PA14.5° 30T スパー φ94 歯幅28 SCM420H(HB180) | 51T φ157.5 MACS +スーパードライ(すくい面コート付) | ドライ(スーパードライ) | ストローク 450/900/700 str/min | 円周 2.7/2.7/0.76 mm/str、ラジアル 0.01 mm/str[53] |
| ピニオンカッタ | m2 PA20° 38T スパー φ81 歯幅16.5 SCr420H(HB180) | 66T φ137.068 MACS +スーパードライ4000個加工後 歯形 JIS N6・歯すじ N4 相当 | ドライ(スーパードライ) | ストローク 700/1200/1200 str/min | 円周 2.51/1.26/1.26 mm/str、ラジアル 0.01/0.015/0.015 mm/str[53] |
| ピニオンカッタ | m2.25 NT27 HA31.5° 幅15 SCM415 | NT57 MAC-B(ハイス)+PVD | 記載なし | ストローク 800/1200 /min | 円周 0.5/0.3 mm/str(90 s)→大円周送り 4.0/2.0 mm/str(35 s)、ラジアル 0.02/0.01 mm/str[54] |
| ピニオンカッタ | m1.3 PA30° スパー NT30 浸炭鋼 | 外径30 NT20 MX-1 +スーパードライ | 記載なし | ストローク 850/920 str/min | 円周 1.5/0.5 mm/str、ラジアル 0.020/0.012 mm/str[38] |
| ピニオンカッタ(SE25FR) | m0.4、外径約64 mm、歯幅13 mm(歯数はページから読み取れず) | —ピッチ精度 ISO 2〜3級相当を達成とする | 記載なし | 750 str/min・63.6 m/min | 円周 0.416 mm/str、ラジアル 0.002 mm/str(2.08 min)[55] |
| ピニオンカッタ(ギヤシェーパ) | m2.5 φ75 スパー ストローク幅21 | SE25A | ドライ | 760/1200 str/min・50/80 m/min | —(49 s、従来機 73 s)[41] |
| スカイビングカッタ | m1.5 70T PA20° HA20° SCM440(HB270〜300) | MX-1/GRANMET SK + MightyShield Σ | 記載なし | 70 m/min | アキシャル 0.4〜0.1 mm/rev[36] |
| スーパースカイビング | 内歯 m2 57T PA20° HA18°RH SCM415 | スーパースカイビングカッタ同条件のギヤシェーパは 50〜90 m/min・180 s | 記載なし | 130 m/min(サイクル 90 s) | —[18] |
| シェービングカッタ | 一般条件 | — | — | プランジ・アンダーパス 145 m/min、ダイヤゴナル・コンベンショナル 120 m/min | ワーク回転 2000 rpm 未満(軸物 1000 rpm 未満)[20] |
| シェービングカッタ | m1.7 PA17.5° HA36°(カッタ NT113 HA21°) | ファインピッチ・スーパーコート | — | 回転数 220 rpm | 送り 0.4 mm/min(プランジ)[20] |
| ねじ状砥石(研削) | m3 31T PA20° HA20°RH 外径105 歯幅40 | 砥石 外径300 3条 全長125 | — | 砥石回転 2580/3800 min⁻¹ | アキシャル 0.8/0.4 mm/rev(78 s、新JIS 1級)[41] |
| ブローチ | S55C(HB165〜225) | GRANMET BR +PVD | 記載なし | 5 m/min | —(総切削長 40 m)[31] |
不二越
| 工具 | ワーク | 工具の仕様 | 乾式・湿式 | 切削速度 | 送り |
|---|---|---|---|---|---|
| ホブ | m2 PA20° NT75 SCr20(表記どおり) | φ100 6条16溝 FMH-SV、Hyper AP1(すくい面コートあり) | 水溶性(クライム) | 400 m/min | 1.0 mm/rev[34] |
| ホブ | m2.3 PA14.5° NT50 SCM420 | φ75 3条14溝 FMH、Hyper AP1 | 水溶性(クライム) | 280 m/min | 2.3 mm/rev[34] |
| ホブ | m2.5 PA16° NT54 SCM420H | φ95 3条12溝 FMH、Hyper DuAl SP | ドライ(クライム、シフトなし) | 300 m/min | 3.0 mm/rev[34] |
| ホブ | m2 PA15° NT79 S45C(280HB) | φ70 3条12溝 FMH2、Hyper DuAl SP | ドライ(クライム) | 110/160 m/min | 3.0/2.6 mm/rev[34] |
| ホブ | m2.5 PA15° NT40 SCM420H | φ95 3条12溝 FMH、Hyper DuAl GP | 油性(クライム、シフトなし) | 150 m/min | 2.2 mm/rev[34] |
| ホブ | m2.45 PA15.5° NT40 SCr420H | φ95 3条12溝 FMH、DuAl EX(すくい面コートなし) | ドライ(クライム、シフトなし) | 160 m/min | 2.2 mm/rev[34] |
| ホブ | m2.3 HA21°LH NT47 S53C(250〜300HB) | φ80 3条12溝、DuAl VX(すくい面コートなし) | 油性(クライム) | 70 m/min | 1.5 mm/rev[34] |
| ホブ | m2.4 PA14°30′ SCM420H | 3条12溝 FMH-SV(すくい面コート有り) | ドライ | 400 m/min | 1.7 mm/rev[29] |
| ホブ(適用範囲) | — | Hyper DuAl GP は一般条件 80〜180 m/min、Hyper DuAl SP は 300 m/min 以上、DuAl EX は 60〜180 m/min(カタログ)/150 m/min 前後(商品ページ)、DuAl VX は 80〜150 m/minEX の速度は S40 と S42 で表現が異なる | — | 左記 | —[49] |
| スカイビングカッタ | 内歯 m1.5 PA20° 70T HA20°RH SCM420 歯幅25 | 30T スパー FAX55、Hyper DuAl GP(すくい面コート有) | 油性 | すべり速度 148 m/min(カッタ 1600 rpm) | 0.05 mm/rev(90 s、歯形誤差 7 µm=新JIS 6級)[29] |
| ブローチ | m1.0 PA37.5° NT27、S48C(260HB) | 高速セミドライブローチ | セミドライ(微量ミスト 4 cc/h) | 従来 5 m/min → 50 m/min | —[27] |
九州精密工業(KSK)
⚙関連
📚出典
印のない値は、別々の発行元の資料 2 つ以上で一致したものです。
- ニデックマシンツール「精密切削工具|ホブ(製品ページ)」
- 九州精密工業「KSK 精密切削工具総合カタログ (PDF)」
- Gleason「Carbide Tools」
- LMT Tools (LMT Fette)「CarbideLine」
- Gleason「Hobs & Milling Cutters」
- ニデックマシンツール「Cutting Tool News: Design tips for hobbing cutter starts and flutes (PDF)」
- Gear Technology India「V. Kothari, Guiding Principles for Defining Gear Hobbing Processes in New Part Development」
- DTR「공구사업 HOB」
- 九州精密工業「営業品目」
- 九州精密工業「トップページ(お知らせ)」
- BSI Knowledge「BS ISO 4468:2020 Gear hobs. Accuracy requirements(概要)」
- technickenormy.cz(規格販売サイト)「ISO 4468:2020 Gear hobs - Accuracy requirements(適用範囲・等級の概要)」
- Gleason「Gleason Cutting Tools s.r.l., Viganò, Italy」
- DTR「공구사업 PINION」
- Liebherr-Verzahntechnik「Precise and productive. Gear tools (brochure PDF)」
- Gleason「Shaping Tools」
- LMT Tools (LMT Fette)「Expanded gear cutting expertise」
- 三菱重工業「MHI Technical Review Vol.52 No.1 (2015) MHI Super-Skiving System for Longer Tool Life and Enhanced Efficiency in Internal Gear Cutting」
- 三菱重工業「プレスリリース 内歯車を樽形の多刃工具で加工「三菱スーパースカイビングシステム」を開発 (2014)」
- ニデックマシンツール「精密切削工具|シェービングカッタ(製品ページ)」
- 不二越(NACHI)「インターナルシェービング(商品ページ)」
- Gleason「Shaving Tools」
- ニデックマシンツール「Cutting Tool News: MightyShield ε (shaving cutters)」
- ニデックマシンツール「精密切削工具|ブローチ(製品ページ)」
- DTR「공구사업 브로치」
- 不二越(NACHI)「オフノルマルヘリカルブローチ(商品ページ)」
- 不二越(NACHI)「セミドライブローチ(商品ページ)」
- ニデックマシンツール「Cutting Tool News: BROACH TOOL / Types and Applications」
- 不二越(NACHI)「精密工具 歯切工具・ブローチ カタログ No.2305 (2016)」
- ニデックマシンツール「Cutting Tool News: Selection Map / Tool materials, Surface treatments (PDF, 2021)」
- ニデックマシンツール「Cutting Tool News: GRANMET BR for broaching tools (PDF)」
- ニデックマシンツール「Cutting Tool News: MACH11 HOB (PDF)」
- ニデックマシンツール「Cutting Tool News: MACH13 HOB」
- 不二越(NACHI)「Hyper AP1/Hyper DuAl SP/GP/DuAl EX/VX ホブ カタログ No.2302-4 (2023)」
- Gear Technology (AGMA Media)「Company directory: DTR Corp. (formerly Dragon Precision Tools)」
- ニデックマシンツール「Cutting Tool News: GRANMET SK (skiving cutters)」
- ニデックマシンツール「Cutting Tool News: MX-1 HOB」
- ニデックマシンツール「Cutting Tool News: MX-1 SHAPER CUTTER (PDF)」
- ニデックマシンツール「Cutting Tool News: GRANMET SF (PDF)」
- ニデックマシンツール「Case: GRANMET SF + MightyShield Σ」
- 三菱重工業「三菱重工技報 Vol.43 No.3 (2006) 自動車用ミッションギヤの生産を支える歯車加工機と精密切削工具」
- ニデックマシンツール「Cutting Tool News: New Coating MightyShield Σ」
- 不二越(NACHI)「エアスカイビングシステム(ドライスカイビングカッタ)(商品ページ)」
- DTR「Coating 코팅가이드」
- LMT Tools (LMT Fette)「SpeedCore」
- ニデックマシンツール「高精度ホブ盤 GE15FRシリーズ」
- 精密機械(精密工学会誌)29巻1号 (1963)「両角宗晴 ホブ切りのさいの誤差が歯車の精度に及ぼす影響(J-STAGE)」
- ニデックマシンツール「Cutting Tool News: Effective hob shift length」
- 不二越(NACHI)「HyperDuAl GP/SPホブ(商品ページ)」
- 不二越(NACHI)「DuAl EX/VXホブ(商品ページ)」
- 不二越(NACHI)「Hyper AP1ホブ(商品ページ)」
- 重庆工具厂有限责任公司「干切滚刀」
- ニデックマシンツール「精密切削工具|ピニオンカッタ(製品ページ)」
- ニデックマシンツール「Cutting Tool News: High speed shaping cut - Large circumference feed (PDF)」
- ニデックマシンツール「高精度ギヤシェーパ SE25FR/FR Plus、SC40FR」