 英和

ケズリバ(kezuriba.net)/troubles/chatter/ より印刷
びびり(振動)
旋削・フライスの共通 旋削フライス・エンドミル
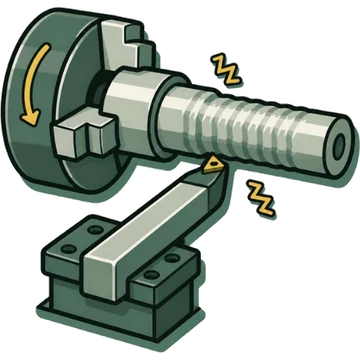
まず疑うところ
- 工具の突き出し(オーバーハング)が長い
- ワークや工具の取付け剛性が足りない(クランプが弱い・薄肉で支えが弱い)
- 機械・主軸のガタや剛性不足
まず試す対策
- 回転数を変えて共振域を外す
- 切込みを小さくする
- 送りが小さすぎる場合は 1 刃当たりの送りを上げる
?考えられる原因
- 工具の突き出し(オーバーハング)が長い複数社の資料で一致[1][2][3][4][5][6]
- ワークや工具の取付け剛性が足りない(クランプが弱い・薄肉で支えが弱い)複数社の資料で一致[1][2][3][7][8][5]
- 機械・主軸のガタや剛性不足複数社の資料で一致[3][9][5][2]
- 切削条件(速度・送り・切込み)が合っていない複数社の資料で一致[8][9][10][5][6]
- 切削速度が高すぎる複数社の資料で一致[5][6][11]
- 送りや切込みが小さすぎて切削力が安定しない複数社の資料で一致[1][5][6]
- 回転数が機械・工具系の固有振動と重なり共振している資料1社[5][6]
- コーナ半径が大きい・切込み角が小さいなど、背分力(径方向の力)が大きい刃形複数社の資料で一致[1][3]
- 同時に切削する刃数が多い(再生びびり)複数社の資料で一致[7][5][6]
- 刃先が鈍い(ネガ形状・大きなホーニング・逃げ面摩耗の進行)で切削抵抗が大きい複数社の資料で一致[1][3][5]
- すくい角・逃げ角が大きすぎて刃先が負けている資料1社[5][6]
✓対策
切削条件
- 回転数を変えて共振域を外す複数社の資料で一致[5][6][4][8]
- 切込みを小さくする複数社の資料で一致[2][3][9][5][6]
- 送りが小さすぎる場合は 1 刃当たりの送りを上げる複数社の資料で一致[2][5][6][4]
- 切削速度を下げる複数社の資料で一致[5][6][9][10]
- エンドミルの仕上げでは上向き削りを試す複数社の資料で一致[2][4]
工具
- 刃数の少ない工具、不等ピッチ・不等リードの工具にする複数社の資料で一致[2][8][7][5][12]
- 旋削ではコーナ半径を小さく、切込み角を 90°(横切れ刃角を小さく)にして背分力を減らす複数社の資料で一致[1][3]
- 切れ味のよいポジ形状・小さいホーニングにする複数社の資料で一致[1][2][3][12]
- 工具径・シャンク径を太くする、超硬工具や心厚の大きい工具にする複数社の資料で一致[5][8][10]
- 摩耗した刃先を交換する資料1社[1][2]
段取り
▦材料ごとの注意
- チタン合金:ヤング率が鋼の約半分でたわみやすく、薄物ではびびりや精度低下が起きやすい[13]
↔同じ分類のトラブル
📚出典
工具メーカーのトラブルシューティング資料・技術資料から、原因と対策の趣旨を要約し、ケズリバの言葉で書いています。2社以上の資料で同じ趣旨のものを「複数社の資料で一致」としています。
- Sandvik Coromant「Troubleshooting in turning」 sandvik.coromant.com
- Sandvik Coromant「Milling troubleshooting」 sandvik.coromant.com
- タンガロイ「L008 旋削加工のトラブルシューティング(現象別)」 tungaloy.com
- タンガロイ「L066-067 エンドミル加工のトラブルシューティング」 tungaloy.com
- オーエスジー「シリーズNo.8 エンドミル 表7.1 トラブルシューティング p.61-62」 osg.co.jp
- オーエスジー「びびり対策として有効な手段は?」 faq.osg.co.jp
- タンガロイ「L059 正面フライス加工のトラブルシューティング」 tungaloy.com
- 三菱マテリアル「エンドミル:トラブルシューティング」 mmc-carbide.com
- 三菱マテリアル「旋削加工のトラブルシューティング」 mmc-carbide.com
- 三菱マテリアル「エンドミル加工のトラブルシューティング」 mmc-carbide.com
- Sandvik Coromant「Drilling wear and troubleshooting」 sandvik.coromant.com
- 三菱マテリアル「正面フライス加工のトラブルシューティング」 mmc-carbide.com
- 日本製鉄「チタンの加工は難しい?代表的な加工方法と加工の注意点について解説」 nipponsteel.com